 Nederlands



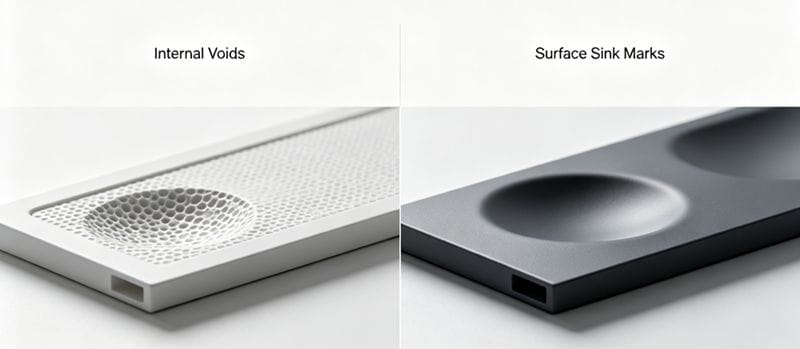
Omgaan met krimp bij kunststofonderdelen – of het nu gaat om krimp aan het oppervlak deukjes of intern leegtes—vormt een voortdurende uitdaging bij het spuitgieten. Deze defecten treden op wanneer gesmolten kunststof de volumevermindering tijdens het afkoelen van dikke delen niet voldoende kan compenseren.
Vaak bieden standaardoplossingen, zoals het verhogen van de druk, het vergroten van de spuitopening of het verlengen van de injectietijd, simpelweg geen oplossing voor het probleem. Dit geldt met name voor materialen zoals Polycarbonaat (PC)[^1], dat snel afkoelt en gevoelig is voor holtes, en Polypropyleen (PP)[^2], dat te kampen heeft met zowel verzakkingen als holtes.
Wanneer u te maken krijgt met ernstige krimp bij dikwandige onderdelen, zijn "onconventionele" technieken vereist. Hieronder delen wij een beproefde methode om dit lastige probleem aan te pakken, gevolgd door een moderne oplossing: Spuitgieten met gasondersteuning.
Deel 1: Onconventionele procestechnieken
Om krimp te verhelpen, moeten wij het afkoelings- en uitwerpproces aanpassen. Het doel is om het temperatuurverschil tussen de kern en het oppervlak van het onderdeel te beheersen.
1. De "Hot Ejection"-strategie
Indien het onderdeel bij het uitwerpen niet vervormt, de afkoeltijd verkorten om het onderdeel uit te werpen terwijl het nog heet is.
- Waarom dit werkt: Wanneer het onderdeel vroegtijdig wordt uitgeworpen, is de buitenlaag nog zacht en nog niet volledig uitgehard. Het temperatuurverschil tussen de binnen- en buitenkant wordt tot een minimum beperkt.
- Het resultaat: Dit bevordert algemene krimp van het uniform in plaats van geconcentreerde interne krimp. Aangezien de totale volumekrimp constant is, zorgt het spreiden ervan ervoor dat de ernst van interne holtes en inzakkingen aan het oppervlak wordt verminderd.
2. Het aanpakken van deukjes in het oppervlak (na het uitwerpen)
Zodra het onderdeel in hete toestand is uitgestoten, verschilt de aanpak naargelang het defect:
- De oorzaak: Verzakkingen treden vaak op doordat het oppervlak van de matrijs opwarmt, waardoor de koelefficiëntie afneemt. Het zachte oppervlak (wat vaak voorkomt bij PP) wordt naar binnen gezogen door het vacuüm dat ontstaat door interne holtes en de atmosferische druk.
- De oplossing: Na vroegtijdige uitwerping moet het onderdeel onmiddellijke externe koeling om de buitenste laag te verstevigen, zodat deze niet in elkaar zakt.
- Ernstige gevallen: Indien er nog steeds deukjes zichtbaar zijn, gebruik dan een "schokkoeling" (ijswater) methode direct na het uitstoten. Hierdoor hardt het oppervlak snel uit. Opmerking: Er kunnen nog steeds interne holtes aanwezig zijn, maar de oppervlaktekwaliteit zal aanzienlijk verbeteren.
3. Temperatuurregeling van de matrijs
Temperatuurbeheer is van cruciaal belang en hangt af van het defect waaraan u prioriteit toekent:
- Wat betreft holtes (interne krimp): Lage matrijstemperaturen verergeren de vorming van holtes. Gebruik temperatuurregeling van de matrijs[^3]koelers (olie/water) in plaats van koelmachines. Voor PC geldt dat het verhogen van de matrijstemperatuur tot 100 °C kan de vermindering van holtes aanzienlijk verbeteren.
- Voor putjes (oppervlak): Verhoog de matrijstemperatuur daarentegen niet. Door deze te verlagen, stolt de huid sneller.
4. Het "laatste redmiddel": additieven
Indien aanpassingen aan het proces niet volstaan, kunt u een kleine hoeveelheid middel tegen krimp is een doeltreffende, zij het kostbare, oplossing. > Opmerking: Deze methode kan niet worden toegepast op transparante onderdelen (zoals helder PC), aangezien dit ten koste gaat van de helderheid.
Beknopte gids: Procesaanpassingen op basis van defecten
| Parameter | Doelstelling: het verminderen van interne holtes | Doelstelling: Het verminderen van afdrukken op het oppervlak |
|---|---|---|
| Koeltijd | Inkorten (Eject Hot) | Eerst inkorten en vervolgens extern snel afkoelen |
| Matrijstemperatuur | Verhogen (bijvoorbeeld 100 °C voor PC) | Afname (om het oppervlak te verharden) |
| Koelmedium | Temperatuurregelaar voor matrijzen (olie/water) | Gekoeld water / IJswater |
| Gedrag van materialen | PC is gevoelig voor Voids | PP is gevoelig voor inzakkingen |
Deel 2: De ultieme oplossing - Spuitgieten met gasondersteuning[^4]
Indien er bij dikwandige onderdelen nog steeds inzinkingen optreden, of indien u onderdelen met ongelijke wanddiktes (schuine wanden) spuitgiet, kunnen traditionele methoden tegen hun grenzen aanlopen. De definitieve oplossing is Gasondersteund spuitgieten (GAIM).
Wat is gasondersteuning?
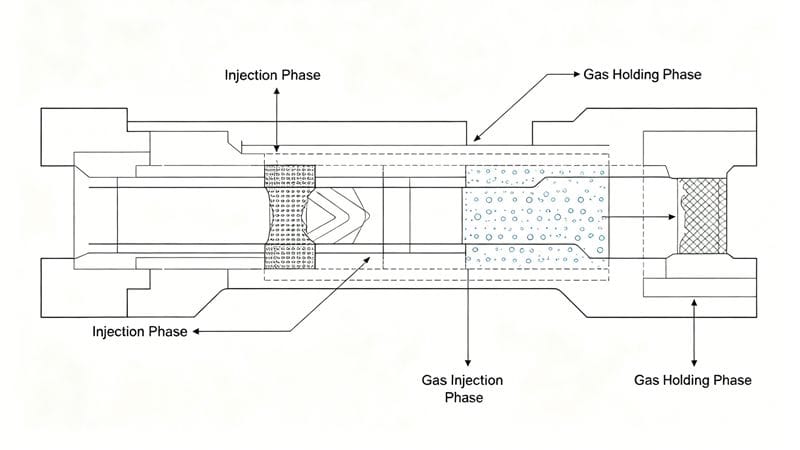
Bij GAIM wordt gas onder hoge druk (meestal stikstof) in de dikke delen van de matrijs geïnjecteerd na de eerste kunststofspuitgietbewerking. Hierdoor ontstaat een holle dwarsdoorsnede in het onderdeel.
Waarom dit het krimpen oplost
- Holle kern: Door het dikke midden uit te hollen, is er minder materiaal dat kan krimpen.
- Gasdruk: Het gas zorgt voor een gelijkmatige druk, waardoor het kunststof tegen de wanden van de matrijs wordt gedrukt totdat het uithardt.
- Geen deukjes in de gootsteen: Omdat de interne krimp wordt vervangen door een hol luchtkanaal, worden krimpvlekken aan het oppervlak volledig voorkomen.
Belangrijkste toepassingen
- Buisvormige onderdelen.
- Onderdelen met dikke wanden of een ongelijkmatige wanddikte.
- Grote, vlakke constructiedelen (tv-behuizingen, auto-onderdelen).
Voordelen van gasondersteund spuitgieten
| Voordeel | Impact |
|---|---|
| Gewichtsverlies | Bespaart tot 40% materiaalkosten. |
| Cyclustijd | Korting tot 30% (snellere afkoeling). |
| Injectiedruk | Korting tot 60% (maakt het gebruik van kleinere machines mogelijk). |
| Kwaliteit van de onderdelen | Lage restspanning, minimale kromtrekking, hoge sterkte. |
| Ontwerpvrijheid | Maakt het mogelijk om structurele ribben en uitsteeksels te vervaardigen zonder inzinkingen. |
[^1]: Door de eigenschappen van PC te onderzoeken, kunt u een betere materiaalkeuze maken en zo betere spuitgietresultaten behalen. [^2]: Inzicht in de uitdagingen van PP kan u helpen uw spuitgiettechnieken te optimaliseren. [^3]: Een effectieve regeling van de matrijstemperatuur is essentieel voor het verminderen van defecten in spuitgietonderdelen. [^4]: Kennis van GAIM kan een revolutie teweegbrengen in uw aanpak bij het spuitgieten van dikwandige onderdelen.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean