 日本語



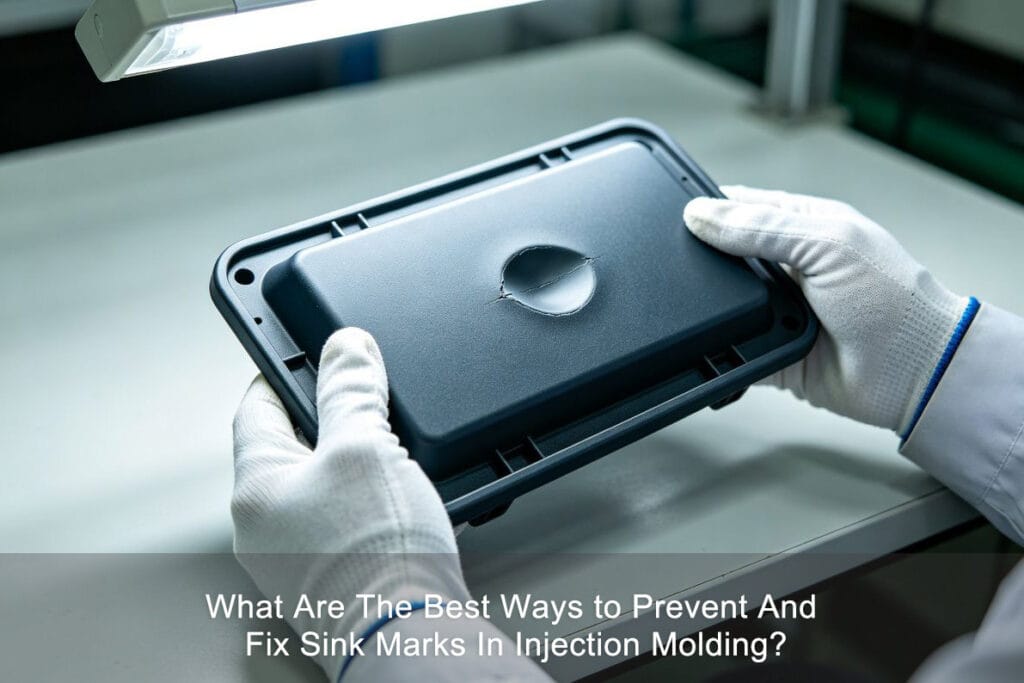
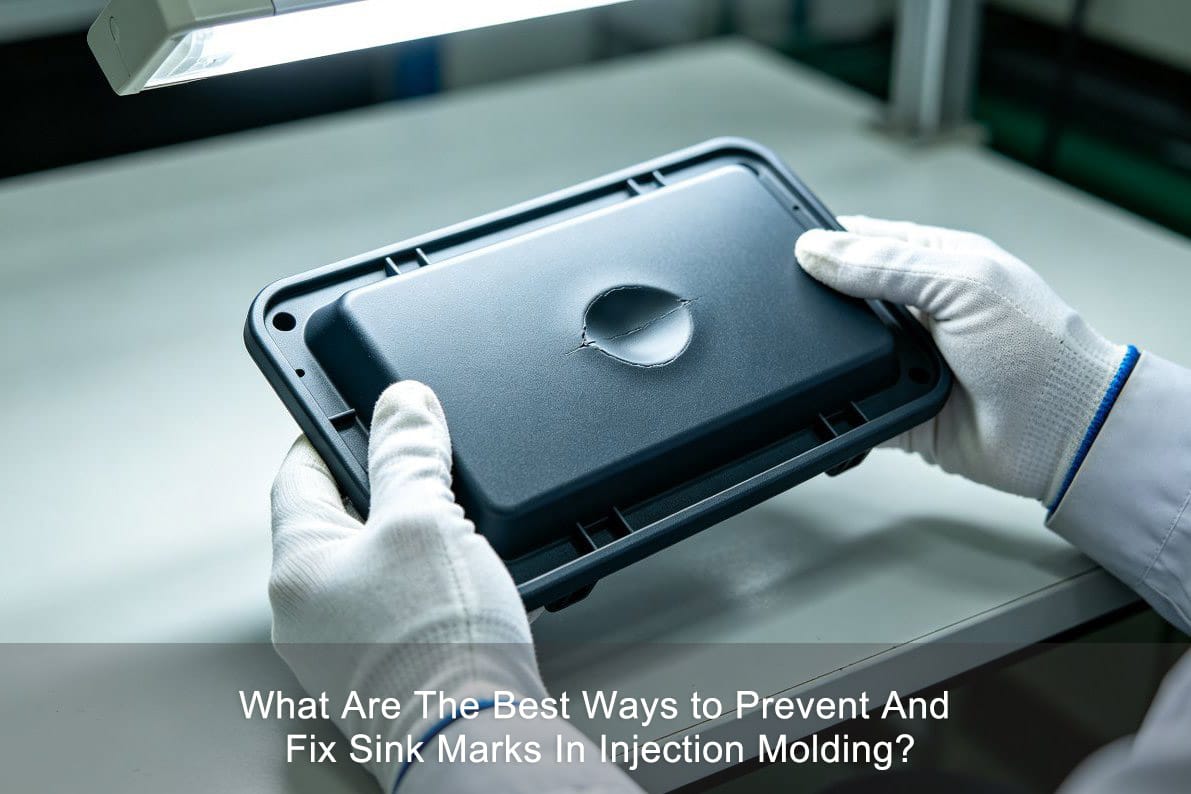
射出成形におけるシンクマークを防止・修正する最善の方法は何でしょうか?
プラスチック部品の表面に醜いへこみができていませんか?これは製品の外観を損ない、ブランドイメージにも悪影響を与えます。弊社ならこの問題を完全に解決できます。
最良の方法は 射出成形におけるヒケの発生を防止および修正する まず、肉厚を均一に保つことで部品設計を最適化することが重要です。次に、成形プロセスを調整する必要があります。プラスチックが均一に冷却・収縮するように、保圧と保持時間を増やす必要があります。
私はIdeal Proの成形現場で20年以上働いてきました。今回は、厄介な表面のへこみについて、その真実をお伝えしたいと思います。機械のつまみをいくつか回すだけで直せると思っているかもしれませんが、読み進めていただければ、それが大きな間違いである理由がお分かりいただけるでしょう。
シンク跡はなぜ想像以上にコストがかかるのか?「見た目の欠陥」に隠された経済効果とは?
ちょっとしたミスなら大したことないと思っていませんか?それを無視すると、顧客対応の流れが止まってしまう可能性があります。実際にどれだけの損失が出るのか、見ていきましょう。
ヒケは単なる見た目の問題ではありません。それは深刻な設計上の欠陥であり、利益率に直接的な悪影響を及ぼします。手直し費用は通常、総仕入れコストの2~5%を占め、納期遅延は利益全体を失わせる可能性もあります。
表面欠陥の真のコスト
以前、自動車の内装パネルを製造していた時のことを覚えています。A面に非常に浅い凹みがありました。製品マネージャーはそれを見て「ただの傷だ」と言いました。それが大きな間違いでした。3,000個の部品をやり直さなければならず、顧客は組立ラインを丸2日間停止せざるを得ませんでした。たった一つの「傷」が、プロジェクトの利益をすべて食いつぶしてしまったのです。
ヒケは、すぐには気づかないうちに、思わぬ形でコストを圧迫します。総コストを考える際には、多くの項目を考慮する必要があります。無駄になったプラスチック樹脂の費用、不良品を製造した機械の稼働時間、そして良品と不良品を選別する作業員の人件費などです。Ideal Proの使命は「持続可能なソリューション、永続的な卓越性」です。私たちは、その場しのぎの解決策ではなく、無駄が生じる前にそれを阻止し、長期的にコスト削減を実現したいと考えています。
| コストタイプ | ビジネスへの影響 | 実例 |
|---|---|---|
| 廃棄物 | 高い | 高価なプラスチック樹脂を捨てる |
| マシンタイム | 非常に高い | 不良生産ロットのために印刷機を占有する |
| 労働力選別 | 中くらい | 従業員にすべての部品を検査させる |
| 回線ダウン時間 | 致命的 | 顧客組立ラインを停止する |
シンクマークが発生する5つの理由とは?:欠陥の真の原因を突き止める
部品の故障原因を推測するのにうんざりしていませんか?機械の設定を闇雲に変更しても時間の無駄です。真の根本原因を見つけるには、適切な質問をする必要があります。
ヒケの原因を突き止める必要があります。ヒケは、冷却ムラや梱包不良が原因で発生します。プラスチックの厚みのある部分は冷却が遅く、収縮率も高くなります。そのため、外側の層が内側に引っ張られてしまうのです。真の原因を突き止めることで、無駄な機械調整に何週間も費やす必要がなくなります。
本当の問題を見つける方法
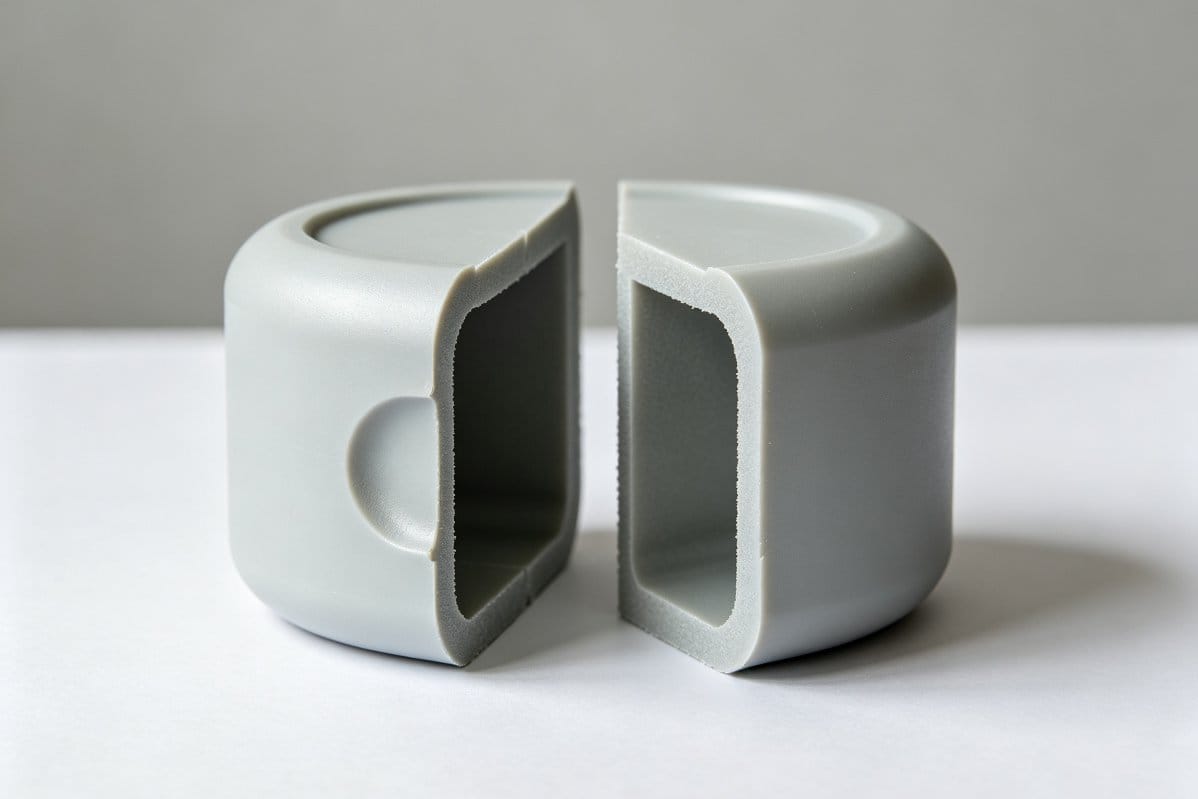
私はいつもチームメンバーに、ヒケと内部空隙を混同しないようにと言っています。これはよくある間違いです。ヒケとは表面の凹みのことです。外側の層がまだ柔らかい状態で、収縮する内側の層が引っ張られることで発生します。一方、空隙とは内部の空洞のことです。空隙は、外側の層が急激に固まることで発生します。プラスチックは層を内側に引っ張ることができず、内側から剥がれてしまうのです。
空隙をヒケと同じように扱うと、機械の設定を1か月も探し回っても何も解決しません。修正方法は全く異なります。実際にどのような欠陥があるのかを把握する必要があります。私たちは「5つのなぜ」という手法を使ってこれを分解します。部品がなぜ不良になったのかを問い続け、根本的な物理的問題にたどり着きます。ほとんどの場合、機械のつまみは最後に確認すべき場所です。プラスチックの溶融と冷却の物理現象を考察する必要があります。
| 欠陥の種類 | 見た目はどんな感じか | なぜそれが起こるのか |
|---|---|---|
| シンクマーク | 外側の表面にへこみがある | 不均一な冷却により、柔らかい皮膚が内側に引っ張られる |
| 内部空洞 | 部品内部の空の気泡 | 硬い外皮が収縮するプラスチックを内部で引き裂く |
| ショートショット | 部品にプラスチックが欠けている | 金型に十分な量のプラスチックが入らない |
設計段階からの予防策は、金型切断前にどのようにしてヒケを除去するのでしょうか?
金型が完成するまで欠陥チェックを待つのですか?不良金型の修正は非常に費用がかかります。鋼材を切断する前に設計を修正しなければなりません。
ヒケをなくす最も効果的な方法は、部品の肉厚を均一に設計することです。また、リブやボスは薄く設計する必要があります。適切な設計を行うことで、プラスチックが金型に入る前に不均一な収縮を防ぐことができます。
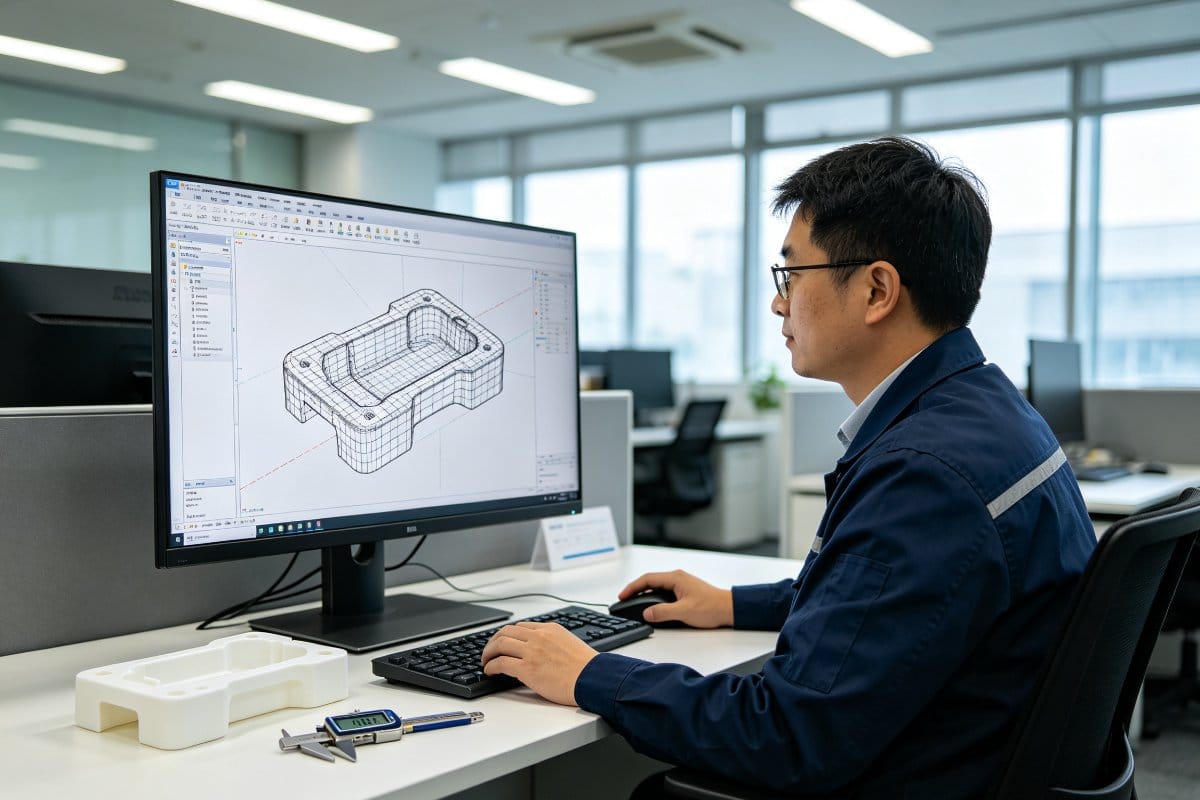
射出成形における主要な設計ルール
悪いデザインは常にあなたのプロセスを阻害します。Ideal Proでは、製品デザインと早期チェックに重点を置いています。私たちはあなたと長期的なパートナーシップを築きたいと考えています。つまり、私たちはあなたをサポートします。 製品設計を早期に修正する. You must watch out for thick sections in your 3D models. Thick plastic takes much longer to cool down. When it cools, it shrinks a lot more than the thin areas around it. This uneven shrinking is exactly what causes a sink mark.
流量解析ソフトウェアを使用して、これらの厚みのある箇所を特定します。そして、それらをくり抜いて薄くします。また、すべてのリブとボスもチェックします。リブの厚さは、主壁の厚さの60%程度にするのが良い目安です。リブが厚すぎると、壁の反対側に醜いヒケが生じます。優れた設計は、問題が発生する前に解決します。
| デザインの特徴 | 悪しき慣習 | 優良事例 |
|---|---|---|
| 壁厚 | 厚みをランダムに変化させる | 厚みをどこも全く同じに保つ |
| リブ | 肋骨を主壁と同じ厚さにする | リブの厚さを壁厚の60パーセントに保つ |
| ボスたち | 厚みのある頑丈なボスを配置する | ボスの中心部をくり抜く |
最適なプロセス最適化とは何か?:パラメータごとのトラブルシューティングマトリックス
オペレーターがプレス設定を無作為に変更していませんか?このような試行錯誤の方法は、不良品の発生を招きます。射出成形プロセスを調整するには、明確で論理的な計画が必要です。
デザインは良いのにヒケが残る場合は、 プロセスを最適化する. You need to increase the packing pressure and extend the holding time. This forces more plastic into the mold cavity to make up for the natural shrinkage.
プロセス調整マトリックス
私はこれまで何度も、午前2時に成形機の横に立ち、不良品を手にしながら夜を過ごしてきました。圧力を上げてあとは運任せにしたくなる気持ちはよく分かります。しかし、賢くやらなければなりません。金型に圧力をかけすぎると、縁にバリが発生してしまいます。また、成形品が金型に張り付いてしまう可能性もあります。適切なバランスを見つける必要があるのです。
まず、溶融温度を確認してください。プラスチックの温度が高すぎると、収縮が大きくなりすぎます。温度を少し下げてください。次に、金型の温度を確認してください。金型の温度が低いほど、表面の凝固が速くなります。これにより、表面の沈み込みを防ぐことができます。最後に、ゲートのサイズを調整してください。ゲートがすぐに凝固してしまうと、成形品の厚みのある部分に充填圧力が届きません。成形品を完全に充填するために、ゲートを十分な時間開いたままにしておく必要があります。
| パラメータ | 調整方法 | 注意すべき点 |
|---|---|---|
| 梱包圧力 | 徐々に増やしていく | 部品の端にバリが発生しないように |
| 保持時間 | もっと長くする | サイクル時間をあまり長くしないでください |
| 融点 | 火力を弱める | プラスチックがまだスムーズに流れることを確認してください |
| 金型温度 | 冷却水の温度を下げる | 部品が急激に凍結して空隙が生じる可能性があるので注意してください。 |
検証と妥当性確認はどのように行いますか?修正が実際に機能したことを確認するにはどうすればよいでしょうか?
一部がうまくいっているからといって、問題が解決したと思っていませんか? たまたまうまくいったからといって、成功とは限りません。長期的に見て、その解決策が効果的であることを証明しなければなりません。
修正が正しいことを確認するには、本格的な生産試験を実施し、大量のサンプルを検査する必要があります。部品は24時間かけて完全に冷却された後に測定してください。安定したプロセスであれば、複数のシフトにわたって良質な部品を生産できます。
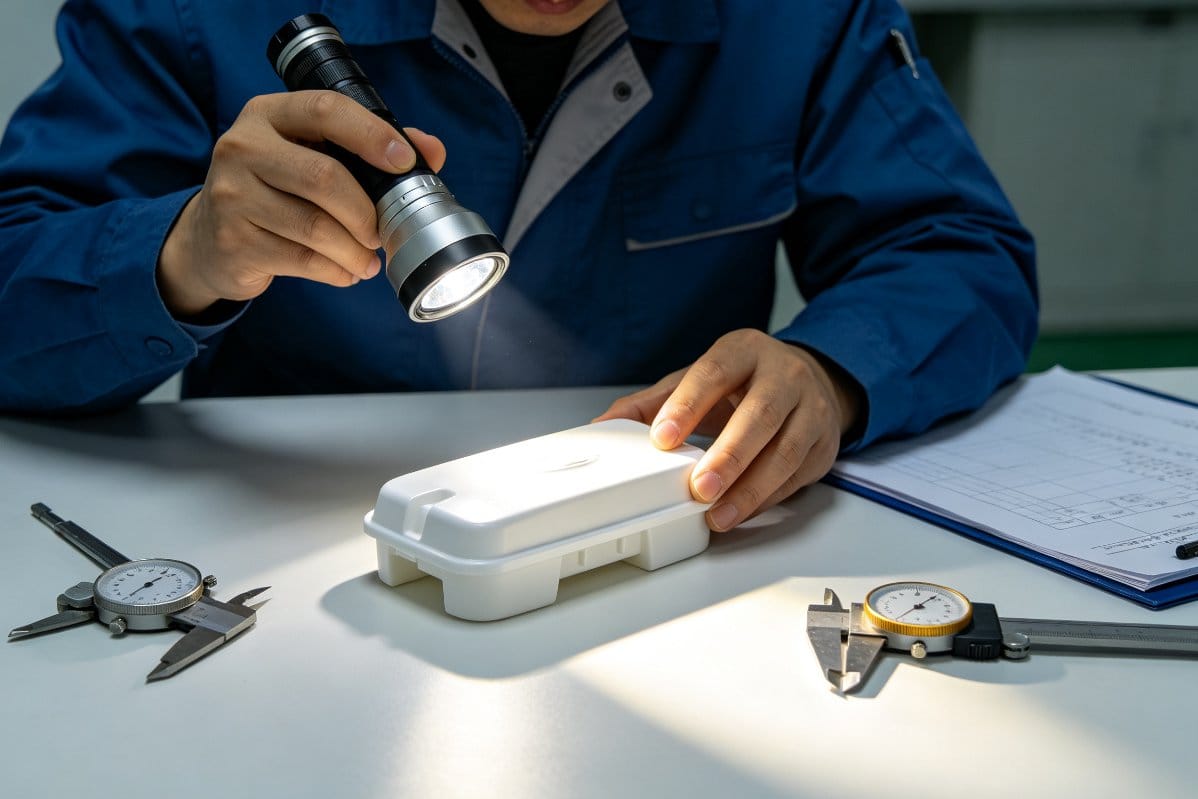
成形プロセスを検証するための手順
プレス機から出てくる最初の数個の部品は信用できません。金型はまだ温まっておらず、プロセスもまだ安定していないからです。Ideal Proでは、永続的な卓越性を追求しています。私たちは、その日限りの問題を解決するだけでなく、問題が永久に発生しないようにしたいと考えています。そのため、非常に厳格な検証プロセスを実施しています。
部品は1時間ごとに回収し、室温で放置します。プラスチックは成形後も長時間収縮し続けるため、プレス加工直後は完璧に見えても、翌日にはヒケが発生することがあります。部品が安定するまで待つ必要があります。また、さまざまな照明条件下で部品を検査します。浅いヒケは、室内の均一な照明下では見えにくい場合があります。そのため、明るい角度の照明を使用して表面を検査します。これにより、修正が確実に成功したことが証明されます。
| 検証ステップ | 取るべき行動 | 行動の理由 |
|---|---|---|
| サンプル収集 | 1時間ごとに部品を取り出す | 長期間にわたって機械が安定していることを証明する |
| 冷却時間 | 24時間待ってから確認してください。 | プラスチックはプレス機から出た後も収縮し続ける。 |
| 軽度の検査 | 角度をつけた明るいライトを使用する | 表面の非常に浅いへこみを見つけるのに役立ちます |
シンクマークに関するよくある質問は何ですか?
これらの厄介な表面欠陥について、まだ疑問をお持ちですか?混乱は工場現場での誤った判断につながります。ここでは、より理解を深めていただくための簡単な回答をご紹介します。
プラスチック素材を変えるだけでヒケを修正できるのか、という質問をよく受けます。素材によって収縮率は異なりますが、樹脂を変えても設計上の欠陥が解消されることはほとんどありません。新しいプラスチック素材を試す前に、必ず壁の厚みを修正する必要があります。
冷却時間を長くすれば、へこみ跡は直りますか?
はい、場合によっては効果があります。しかし、サイクルタイムも長くなり、サイクルタイムが長くなると部品コストも高くなります。弊社はコスト削減をお客様にご提供したいと考えており、請求額の増加は望んでおりません。そのため、冷却時間を延長するだけでなく、根本原因を解決することを優先しています。サイクルタイムを短縮するには、壁の厚さを調整してください。
型押し加工でヒケを隠すことはできますか?
ヒケが非常に浅い場合に限ります。金型表面に厚いテクスチャを施すことで、非常に浅いヒケは隠すことができますが、物理的な問題は解決しません。ヒケが深い場合は、テクスチャが伸びて光沢が出てしまいます。形状の悪さは隠せません。安易な小細工ではなく、まず設計を修正し、優れたエンジニアリングに頼るべきです。
シンクの跡を直すために、プラスチックの材質を変えるべきでしょうか?
いいえ、それは良くない考えです。プラスチックの種類を変えると、新たな問題が発生します。素材によって収縮率は異なりますが、樹脂の種類を変えても設計上の欠陥が解消されることはほとんどありません。新しいプラスチック素材を試す前に、壁の厚さを修正してください。
結論
ヒケは単なる見た目の欠陥ではなく、深刻な設計上の問題です。まず壁の厚さをきちんと調整し、充填圧力を慎重に調整することで、耐久性のある品質を確保し、利益を守ることができます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean