 日本語




プラスチック射出成形における寸法ばらつきを修正する方法:包括的なトラブルシューティングガイド
プラスチック射出成形において、寸法精度は非常に重要です。部品が収縮したり、反ったり、公差仕様を満たさなくなったりすると、高額な組み立て不良や不良品の発生につながる可能性があります。では、これらの寸法変動の原因は何なのでしょうか?そして、より重要なのは、どのように修正すればよいのでしょうか?
このガイドでは、射出成形における寸法不安定性の主な原因5つを詳しく解説し、生産を正常に戻すための実践的で専門的な解決策を提供します。寸法不安定性に特化した包括的なトラブルシューティングリソースについては、完全ガイドをご覧ください。 射出成形における寸法不安定性 – 究極のトラブルシューティングガイド.
成形パラメータの不一致および加工エラー
射出成形は、温度、圧力、時間の繊細なバランスが求められる工程です。サイクル中のわずかなずれでも、部品の寸法に深刻な影響を与える可能性があります。射出圧力の低下、保圧時間の不足、金型温度の不均一、冷却不足などは、寸法不安定を引き起こす一般的な要因です。
プロセスを調整する方法:
一般的に、射出圧力と速度を上げたり、保圧時間を延長したり、溶融温度と金型温度を上げたりすることで、寸法安定性を向上させることができます。ただし、具体的な調整方法は、症状によって異なります。
| 部分症状 | 推奨されるプロセス調整 | 目標 |
|---|---|---|
| 部品が大きすぎます | 射出圧力と溶融温度を下げる。金型温度を上げる。充填時間を短縮する。ゲートサイズを小さくする。 | 収縮率の増加 |
| 部品が小さすぎる | 射出圧力と溶融温度を上げる。保圧時間を延長する。金型温度を下げる。 | 収縮率を低下させる |
⚠️ プロのアドバイス 環境への配慮を忘れないでください!工場内の周囲温度の変動は、金型温度に大きな影響を与える可能性があります。季節や日々の環境変化に合わせて、常に機器の設定を調整してください。
温度、圧力、サイクルタイムが部品のサイズにどのように影響するかを理解するには、専用のプロセスガイドをお読みください。 射出成形プロセスにおける重要な要素:温度、圧力、時間に関するガイド
不適切な材料の選択と準備
ベース樹脂の収縮率は、寸法精度に最も大きな影響を与える要因です。たとえ完璧な金型と機械を使用しても、収縮率の高い材料では、厳しい公差を維持することはほぼ不可能です。
- 結晶性樹脂と非晶質樹脂: 結晶性樹脂および半結晶性樹脂(PP、PE、ナイロンなど)は、非晶性樹脂(ABS、PCなど)に比べて、収縮率が高く、そのばらつきも大きくなります。結晶化度が高いほど、冷却時の体積減少が大きくなります。球晶のサイズが小さいほど、一般的に収縮率が低くなり、耐衝撃性が向上します。
- 材料の一貫性: 寸法のばらつきは、ペレットサイズの不均一性、乾燥不良、再生材とバージン材の混合ムラ、あるいはバッチごとの特性のばらつきなどによっても発生する可能性があります。樹脂の収縮率が部品の許容範囲内に収まるよう、常に確認してください。
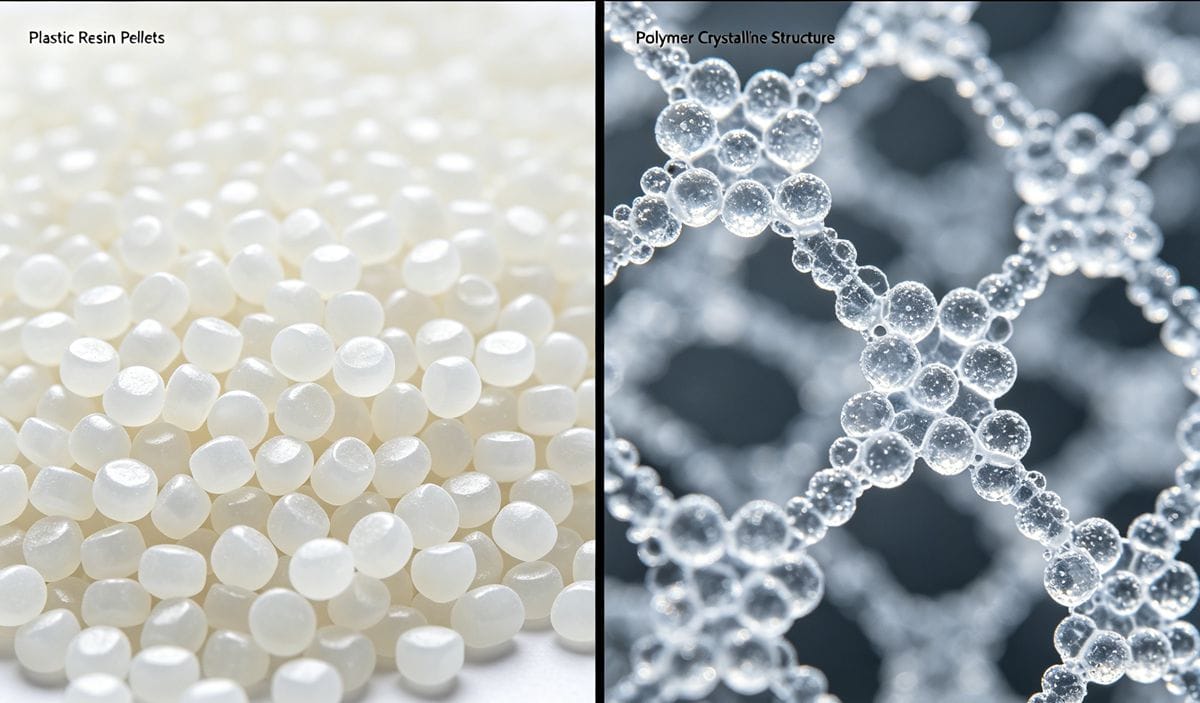
精密加工における材料収縮データおよび材料選定規則の詳細については、以下を参照してください。 射出成形におけるプラスチック収縮率に関する包括的なガイド
金型設計上の欠陥および摩耗
金型は製造工程の要です。金型の品質が基準を満たしていなければ、部品の品質も基準を満たしません。
- 金型のたわみ: キャビティ内の高い圧力下で金型の剛性が不十分だと、弾性変形が生じ、部品の寸法にばらつきが生じる。
- 摩耗と損傷: 研磨性のある充填材(ガラス繊維など)は、キャビティを摩耗させる可能性があります。同様に、ガイドピンやブッシングの摩耗も、位置ずれの原因となります。
- 多孔性不均衡: 多キャビティ金型では、ランナーやゲートのバランスが崩れると、充填ムラが生じる。高精度部品の場合、高度なバランス調整を行わない限り、単キャビティ金型の方が安全な場合が多い。
- 壁厚のバリエーション: 単一キャビティ部品の片側が常に厚くなっている場合は、通常、コアとキャビティの位置ずれが原因です。ガイドピンだけに頼るのではなく、二次的なロックブロックを追加することを検討してください。ホットランナー金型の場合は、温度差を最小限に抑えた二重冷却回路を実装して、熱による変形を防いでください。
デザインノート: 金型を設計する際は、必ず加工代を考慮してください。キャビティはわずかに小さめに、コアはわずかに大きめに切削する必要があります。穴が深い部品の場合は、プラスチックが穴の中心に向かって収縮するため、コアピンをわずかに大きくしてください。
機器の故障
問題は金型や材料ではなく、機械にある場合もあります。よくある機械的および電気的な故障には以下のようなものがあります。
- 可塑化能力の不足、または供給システムの不安定さ。
- ねじの回転数変動、またはチェックリング(逆止弁)の故障。
- 温度コントローラーの故障、熱電対の焼損、またはヒーターバンドの破損。
生産に支障をきたす前に、これらの機械的なボトルネックを特定して解決するために、定期的な予防保守を実施してください。
測定方法の不一致
部品が実際に規格外なのか、それとも測定方法が間違っているのか?プラスチックの熱膨張係数はおおよそ 金属の10倍. Measuring a warm part right out of the mold will yield drastically different results than measuring a fully cooled part.
- 標準化されたテスト: 必ず標準室温で、校正済みの測定器具を使用して測定してください。
- 安定化を可能にする: プラスチック部品は射出後も収縮と安定化を続けます。寸法変化の大部分は最初の10時間以内に起こりますが、部品は通常、 完全に安定するまで24時間かかります. Never make process adjustments based on "hot" measurements.
結論
プラスチック射出成形における寸法ばらつきを解消するには、体系的なアプローチが必要です。加工パラメータの監査、適切な材料の選定、金型のメンテナンス、機械の健全性の確保、そして品質管理測定の標準化を行うことで、毎回一貫性のある高精度な部品を製造できます。
射出成形公差でお困りですか?下記にメッセージを残していただくか、弊社のエンジニアリングチームまでお問い合わせください。専門家によるトラブルシューティングサポートをご提供いたします。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean