 日本語




要約すると、ガスは射出圧力を下げるものではありません。ガスは、材料が最も仕事をしていない場所、つまり肉厚部の中心にある中立軸において、材料を置き換えるのです。 「低圧で高品質」を謳うガイドは、工程の順序を誤って説明しており、そうした謳い文句に基づいてプロセスを選択した購入者は、既に十分に薄い部品に、ガスユニット、インジェクターピン、そして2つ目の制御ループの費用を支払うことになる。
このガイドは、リブ付きキャリア、構造フレーム、または機器ブラケットに実際にガスアシストが必要かどうかを判断するエンジニアと、見積もりにガスアシストが含まれている購入者を対象としています。実際の手順、重量とクランプに関する計算、CMMレポートではなく塗装ラインで発生する故障モード、そして部品を適切にリブ加工することが最善の解決策となる場合について解説しています。
主なポイント
- 気体は、あなたが描いた経路ではなく、最後に凝固した物質の方向へ移動する。 ガス流路は、最も厚みがあり、最も高温になる領域に形成されます。設計にそのような領域があれば、ガスはそこを通って流れ込みます。意図していなかった場所にも流れ込む可能性があります。
- ガスによって実際に得られるのは、充填圧力ではなく、グラムあたりの剛性とクランプトン数です。 充填は通常の射出圧力で行われますが、アシスト機能はパッキング圧力を置き換えるものであり、これは全く別のものです。
- プログラムを終了させる2つの欠陥は、ガス漏れとガス放出である。 一つは印刷時に目視できる。もう一つは、数週間後に塗装、メッキ、接着の際に、成形パラメータとは無関係な気泡として現れる。
- 数万個以下の数量では、ガスシステムはめったに採算が合わない。 インジェクターピン、密閉されたガス入口、第2の制御ループ、そして試運転作業はすべて、たった1つの部品しか製造しないツールに集約される。
このガスアシスト成形ガイドを信頼する理由とは?
私たちが発言する権利のあること: 当社は自動車および家電製品向けプログラムにおいて、アシストガスシステムの候補となる製品の見積もり、設計、および試作を行っています。つまり、採算が合わない場合には、お客様に導入を断念していただくこともあります。
著者: アレックス・ユー、Ideal Proの共同創設者。国際貿易とプロジェクト管理における射出成形プログラムに20年以上携わり、年間1000セット以上の金型を製造。湖州に工場を持つ。 LinkedIn.
出典: 2023年から2026年までの当社独自の成形およびDFM記録、ならびに一般的なプロセスの基本事項。数値が当社の生産における測定値ではなく仮定値である場合は、その旨が明記されているため、お客様独自の形状と樹脂に置き換えることができます。公開されているガイドで、ガス注入の前に冷却が行われると記載されている場合は、以下のシーケンスセクションを読んで、どちらの情報源を信頼するかを判断してください。
クイックリファレンスガイド:ガスアシスト型発泡体 vs. 構造発泡体 vs. 適切なリブ構造
より少ないプラスチックで、より丈夫な部品を作るための3つの方法。 それらのうちガス発電機を必要とするのは1つだけで、しかも最も安価な方が通常は性能の良いリブボートである。
| オプション | あなたが得るもの | あなたが支払うもの | 選択する |
|---|---|---|---|
| ガスアシスト(GAIM) | 厚いリブの中空構造、大きなクランプ縮小、見える面にヒケなし | インジェクターピン、密閉されたガス入口、アウトガスリスク、試運転 | 厚い部分は構造的かつ美容的なB面を清潔に保つ必要がある |
| 構造用発泡体 | 微細なセル構造のコア、部品全体にわたる軽量化、専用のガス入口なし | 曇りガラスのような表面、寸法のずれ、意図的に醜く作られている | 見た目よりも重量が重要であり、この部品は決して塗装されない。 |
| 正しいリブ構造と芯出し | 特に変わったことはなく、形状による剛性のみ。 | 材料が増えると冷却時間が長くなり、沈下リスクが高まる | 断面が約4mm以下、または体積が少ない |
試す順番: 剛性を生み出すプラスチックを(中立軸から離れた)位置に移動させ、不要な質量をくり抜き、それから初めてガスユニットを検討します。 「ガスアシスト候補」とラベル付けされた部品のほとんどは、適切にリブ加工されていない部品です。 データソース:標準的な梁力学。剛性は断面深さの3乗に比例するため、中空のリブは厚いソリッドパッドよりも優れています。
ガスアシスト射出成形とは、具体的にどのようなものですか?
ガスアシスト射出成形(GAIM) これは、高圧の不活性ガス(通常は窒素)を部分的に充填された金型キャビティに導入し、溶融材料を高温の中心部から冷却された壁面に向かって押し出すことで、中空の通路と固体の表面を残すプロセスである。
手順の詳細と機器リストについては、こちらをご覧ください。 GAIMプロセスおよび設計ガイド そして トラブルシューティングの手順この記事は意思決定層であり、実際に何を節約し、何を節約しないのかを示します。
この仕組みが機能する理由は、タイミングと温度勾配にあります。冷たい鋼鉄に接する材料は先に凍結し、固体の表層を形成します。中心部はまだ溶融状態であり、ガスが押し込めるのはこの部分だけです。なぜなら、凍結した材料を押し込むには、はるかに大きな圧力が必要だからです。そのため、ガスは高温の経路を通り、その高温の経路が厚い部分となります。
手順は実際にはどのような順序で実行されるのですか?
正しい手順は、部分的または完全な射出、次に材料がまだ溶融している状態でのガス射出、次に冷却によって中空形状が固定される間にのガス充填、最後に排気と排出です。 冷却をガス噴射よりも優先するようなガイドは、存在し得ない部品について説明している。
1. 溶融射出成形。 どちらか short shot — ガスが逃げる場所を作るために意図的に充填量を減らす — または 全体像 ガスが余剰ガスをランナーに沿って押し戻す。ショートショットはより一般的で、壁面形状の許容範囲も広い。フルショットは、正確な体積制御と、押し出された材料を受け入れることができるランナーを必要とする。
2. ガス注入。 高圧の窒素は、ガス流路を通って流入する。ガス流路は、溶融金属中にピンが挿入される内部流路と、パーティングラインとシールランドを通してガスが流入する外部流路の2種類がある。ガス流路は、最も厚く、最も高温の経路に沿って形成される。
3. ガス充填。 圧力が維持される間、表面が厚くなります。これは従来の充填圧力に代わる工程であり、沈み込み跡が目立たないという利点はここから生まれます。つまり、ネジではなくガスが材料を壁に押し付けているのです。
4. 排気と排出。 金型が開くと同時に、中空コアが分離されなければならない。分離できない場合、成形品は射出時に潰れるか、冷却後に圧力差が残って表面に凹みが生じる。
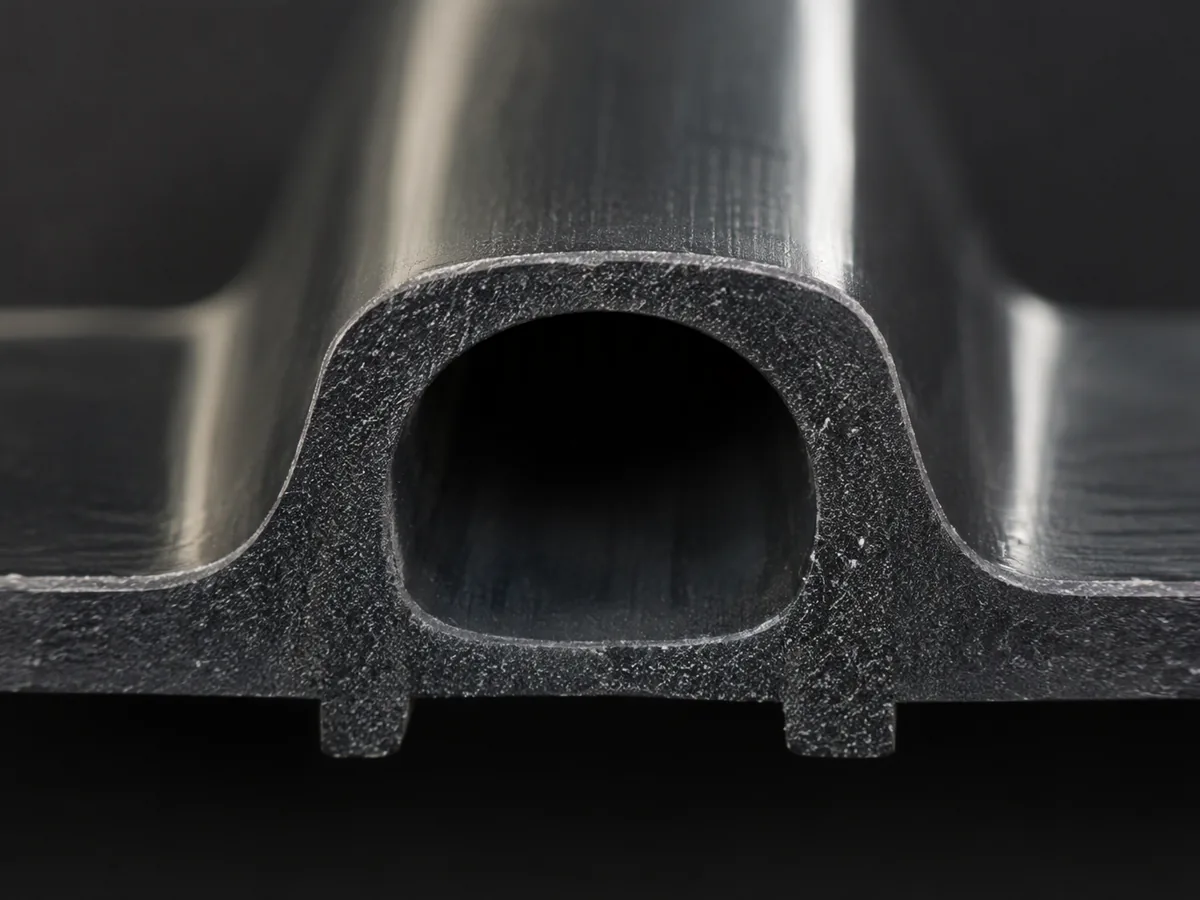 図1:全体像を1つの断面で示す。連続した中空コア、固体スキン、空隙なし。空隙とチャネルは異なる欠陥である。詳細は後述。
ガソリン代は実際どれくらい節約できるのか?自分で計算してみよう。
決め手となるのは、除去された質量、回避されたクランプトン数、そして変更されたサイクルタイムという3つの数値だ。 記事が約束するその他の要素はすべて雰囲気作りに過ぎない。
質量。 中空チャネルは、曲げ剛性への寄与が最も少ない断面の中央部から材料を除去します。厚みが荷重ではなくボスやスナップフィットによって決まるリブの場合、適切に設計されたチャネルは局所的な質量のかなりの部分を除去します。そして、剛性の低下は重量の低下よりもはるかに小さくなります。なぜなら、剛性は外側断面の立方体に比例し、中空化によって外側断面はほとんど変化しないからです。その帰結は不快なものです。 もしその厚い部分が、設計者が沈下を恐れたからという理由だけで存在しているのなら、ガスは症状を治療しているに過ぎない。
クランプトン数。 型締め力は、投影キャビティ面積にキャビティ圧力を掛けた値です。従来のパッキン圧力はゲート部で数十MPaに達することがありますが、ガスパッキンはそれよりもはるかに低い圧力で済むため、投影面積の大きい部品の場合、プレス機のサイズが最大のコスト削減要因となることがよくあります。従来のパッキンでは大型の機械が必要となるキャリアレールも、ガスパッキンならより小型の機械で済む可能性があります。これは、実際に見積もり可能な、月々の減価償却費に相当するコスト削減であり、GAIMにとって最も強力なビジネスケースと言えるでしょう。
サイクル。 冷却は最も厚い部分によって支配されます。その部分をくり抜くと、凍結しなければならない残りの壁が薄くなるため、冷却時間が短縮されます。これは2つ目の真のメリットであり、実行に移す前にモデル化する価値があります。 冷却時間分析 枠組みは整っている。
明示された前提条件に基づく計算。 400 mmのキャリアレール、投影面積600 cm²、従来の最大キャビティ圧力40 MPaに対し、ガス充填では約5~10 MPa。予測されるクランプ要求量はこの数値に比例します。これは2つのプレスクラスの差であり、微調整の問題ではありません。当社の数値を鵜呑みにする前に、ご自身の数値を代入してみてください。重要なのはメカニズムであり、大きさではありません。
ガス侵入方式:内部侵入か外部侵入か? どちらを選びますか?
内部 これは、溶融物内部に設置されたピンを通してガスが流入し、流路の開始位置を制御できるとともに、小さな痕跡を残すことを意味します。 外部の これは、ガスがパーティングラインの開口部から流入することを意味し、よりシンプルで安価であり、制御性を損なうことも少ない。
| エントリ | チャネルの制御 | 工具コスト | 跡が残った | 使用する際は |
|---|---|---|---|---|
| 内部ピン | 高い — 原産地を選択 | 上位: ピン、シール、サーボまたはバルブタイミング | 小さなピン跡なので、隠す必要があります | 流路は規定されなければならず、そうでない場合は壁が非対称になる。 |
| 外側/パーティングライン | 低い — ガスは熱いものなら何でも受け入れる | より低い | シールランド沿いの分割線証人 | リブはパーティングラインに沿ってまっすぐ走っており、見た目の粗さは許容範囲です。 |
決定はほとんどの場合「どちらが良いか」ではなく、 点数が許容範囲内である場合。 リブの端にあるピンを、見た目に影響しない面に配置し、リブの最後の5mmを、流路が終端するガストラップとして設計します。開口部に流れ出したガスは充填圧力を失い、誰もが注目するまさにその場所に沈み込みを残します。
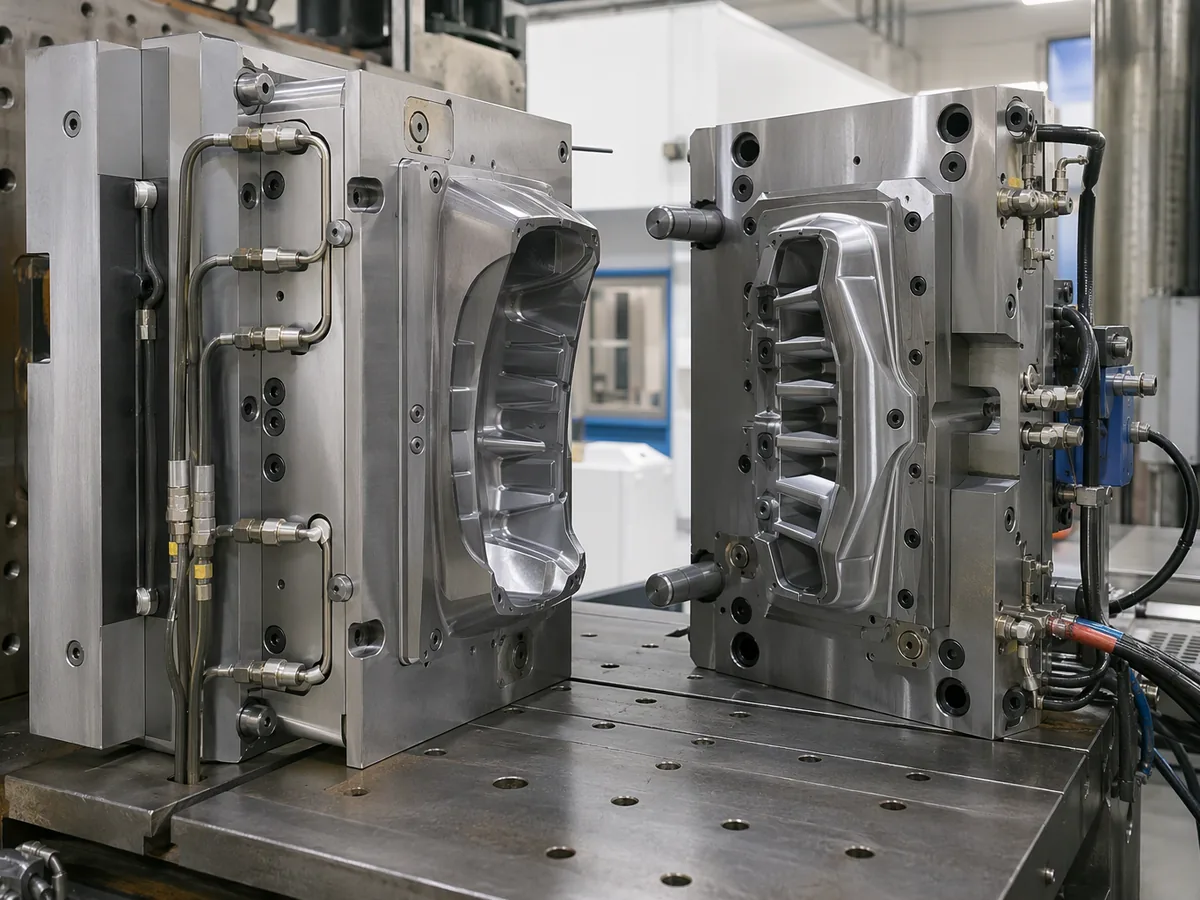 図2:注入ピンはランダムではなく、肋骨に沿って配置される。注入ピンが配置されている場所が、注入経路の開始点と終了点となる。
実際に何が問題なのか?
ガスは熱に追随するため、あらゆる故障モードは「プラスチックが溶けたままの場所にガスが流れた」という何らかの形で説明できる。 それは熱の問題であって、ガスの問題ではない。
| 欠陥 | 根のメカニズム | 変更すべき事項 |
|---|---|---|
| チャネルは形成されません | セクションが薄すぎるか、コアが凍結してからガスが到着するのが遅すぎた | 溶融温度と成形温度を上げ、ガス注入を早め、断面を厚くする |
| 吹き抜け/壁の穴あけ | ガスが薄い壁や冷たい壁を突き破って開いた空間に放出される | 入口の位置を変え、局所的に厚みを増し、ガス圧と速度を下げます。 |
| チャネルが軸から外れて移動する | 非対称の壁、またはより冷たい側が熱い中心部を引き寄せる | バランスウォール、両面の冷却を均一にする |
| 肋骨の端が沈む | ガスは早期に放出され、最後まで詰め物は保持されなかった。 | 梱包時間を延長し、終端部にガストラップを追加する |
| 内部空洞であり、通路ではない | ガスは前線が凍結した後に到来し、収縮空洞が残っている。 | ガスの発生が早いほど溶融温度が高くなります。ベントがガスを放出できることを確認してください。 |
| 塗装後に水ぶくれや魚の目ができる | 閉じ込められた窒素が後の焼成サイクルで膨張する | 通気経路の確保、梱包材の延長、焼き温度の低下、またはGAIMの放棄 |
| チャネルの部品ごとに一貫性がない | ガス量またはタイミングのずれ、ノズルの部分的な詰まり | ショットごとのガス質量または圧力-時間曲線を記録し、圧力のみを記録しない。 |
最も苦痛なのはガス放出だ。 寸法も重量も見た目も問題ない部品でも、塗装ブースで2週間後に気泡が発生することがあります。これは、中空部分に加圧されたガスが含まれており、焼き付け工程でそれが膨張するためです。アシストガスを使用した部品と塗装されたA級表面は相性が悪いため、めっきや接着に関する仕様はPPAP(生産部品承認プロセス)で判明するのではなく、見積もり段階で明記しておくべきなのです。
ボイドとチャネルの違いこそが、議論に決着をつける鍵となる。 チャネルは滑らかで連続しており、厚みのある部分に沿って形成され、意図的に作られたものです。ボイドは粗く孤立した収縮空洞で、ガスの到達が遅すぎたか、材料が充填できなかったために形成されます。どちらも穴ですが、片方だけが加工工程です。寸法検査では区別できないため、初回試作品の断面を撮影し、その写真を報告書に添付してください。
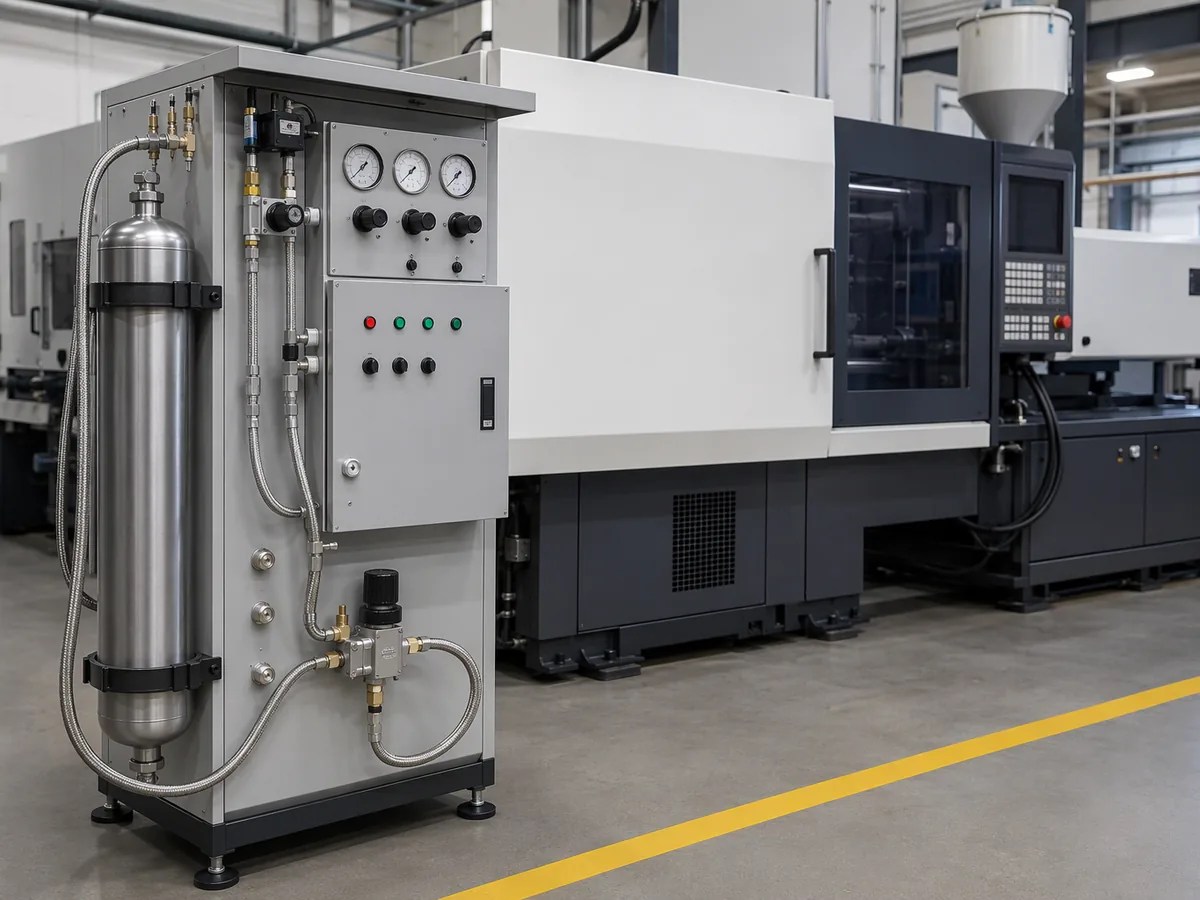 図3:誰も正直に価格をつけない装置。試運転、高圧供給、そして圧力-時間曲線がどのような形状であるべきかを知っている人材が必要となる。
どのような素材や部品が適しているか?
溶融温度範囲の広い半結晶性および非晶性熱可塑性樹脂は良好な結果を示します。ガラス繊維強化グレードではチャネル制御が難しくなります。薄くて均一な部品にはチャネル制御は全く必要ありません。
適任者: リブ部分が長いPAおよびPP、アクリロニトリルブタジエンスチレンキャリア、およびリブが実際に厚いガラス繊維強化グレード。ガラス繊維強化材料では、繊維配向がチャネルのリブ追従に影響を与えるため、これらのグレードでは射出速度に対する感度が高くなります。
不適切な候補者: 肉厚が2~3mmの均一な部品、断面は厚いが表面が化粧クラスAでマーキングの余地がない部品、溶剤接着または高温コーティングを目的とした部品。設計が既に 厚みのある部分は正直にサイズが決められていますGAIMの動機となる部分は、しばしば自然に消滅してしまう。
樹脂と金型の温度、ガス圧、ガス供給タイミング、およびベント経路は、相互に作用する4つの制御要素です。成形機がガス圧のみを調整している場合、プロセス特性は把握できません。
事例研究:鋼材の使用量を減らし、圧力を増やす必要のないキャリアレール
プログラム:内部キャリアレール径400mm、ガラス繊維強化PA材(30%)、リブ断面厚さ約8mm、投影面積約600cm²。 当初の従来型設計は、取り付け面に凹みが生じることと、当社が所有するプレス機に適合しないことから却下されました。
クライアントの課題。 8mmのリブは、取り付け面が沈下していたために設けられました。必要な圧力で従来の方法でパッキンを充填するには、投影面積の余裕が不十分な機械が必要となり、最初の3回の試みはいずれも沈下またはフラッシュが発生しました。これは機械のサイズの問題として深刻化しました。 自動車内装部品キャリアプログラム、2025年、Ideal Pro DFMおよびツーリング記録。
理想的なプロ向けソリューション。 ガスから始めたわけではありません。まず断面から始めました。リブは8mmでしたが、これは3つのボス周辺の局所的なパッドが8mmだったためです。そこでボスをくり抜き、隣接する壁の公称60%まで縮小しました。その後、リブを6mmに再設計し、ガスの流れ経路と終端に6mmのガストラップを設け、内部エントリーピンを非化粧端面に配置しました。
結果と価値。 リブ壁の公称厚さは8mmから6mmに縮小され、中空構造が採用されています。取付面のヒケは解消されました。クランプ需要が十分に減少したため、既存のプレス機で加工が可能となり、2台目の機械を購入する必要がなくなりました。凍結部分が薄くなったことで、冷却サイクルは以前の約15%短縮されました。 これらの数値は、当該プログラムに関する当社の生産記録に基づくものであり、その形状に特化したものです。お客様のプログラムにおける予測値ではありません。
応用可能な教訓。 ガスアシストは、断面形状を正しく設計した後に初めて有効な解決策となった。もし当初の8mm設計にガスを追加していたら、本来必要のない断面に溝を作ってしまい、ボス部分のヒケ問題も解決しなかっただろう。
顧客の声 「もっと大きな機械が欲しいとお願いしに来たのですが、リブの交換を勧めていただき、それが既に持っていたプレス機にぴったり合うことが分かりました。」
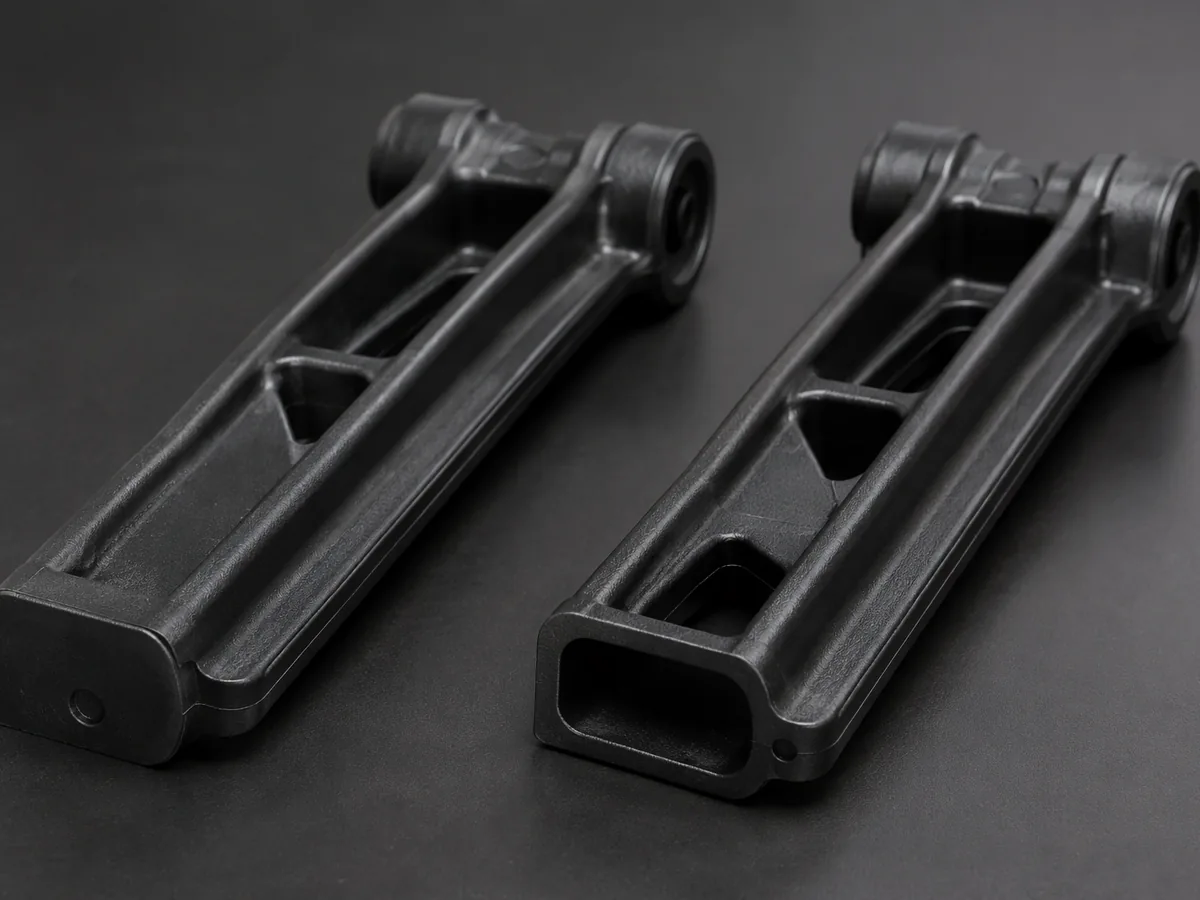 図4:外形も仕上げも同じだが、断面が異なる。軽量化の効果は断面でのみ確認できるため、最初の試作品で断面加工を行うことが重要である。
ガスアシスト成形が不適切な場合
CADモデル上で断面形状を固定できる部品のために、ガスユニットを購入しないでください。
音量が小さい。 インジェクターピン、シールされた入口、2番目の制御ループ、試運転は、5,000個の生産では負担できない固定費です。プログラムが小規模であれば、 少量生産用金型 適切な中空構造を採用する方が、より安価な解決策となる。
塗装または接着されたA級部品。 塗装ラインでバッチが不良品と判断された場合、ガス放出のリスクは重量削減に見合うものではない。
薄い部品、または既に中空になっている部品。 断面が約4mm未満の場合、ガスが押し出すものが何もない。中空断面の中にさらに中空断面があると、単に不良部品になるだけだ。
寸法精度の高い部品。 ガス流路は質量分布を決定する要素であり、その位置は熱状態によってわずかに変化します。特徴位置が全体点である場合は、2つ目のプロセス変数を導入しないでください。
私たち自身の正直な限界: ISO 9001:2015、RoHS、REACHに準拠しています。IATF 16949の認証は取得していません。自動車内装プログラムにおいては、当社が重視するのはプロセス管理と文書化であり、取得していない認証ではありません。
Ideal Proの関連記事
ガスアシストは、より広範なツール選定とコストに関する議論における一つの決定事項です。これらの議論では、ガスアシストの問題に直面する前に、プログラムを決定する上で通常重要な部分を取り上げます。
- Injection mold tooling ―工具コスト、鋼材の選択、および予想される生産寿命がどのように相互作用するか。
- DFM、欠陥管理、隠れた工具コスト ―ガスアシストが必要となる前に、厚みのある部分を排除するための設計段階のチェック。
- H13熱間加工用工具鋼 ―これは、高サイクル構造部品およびそれに伴う熱負荷に対して通常指定されるグレードである。
- 射出成形コスト ―ガスシステムの固定費が実際に見積書に反映される箇所。
- 射出成形プロセスの概要 ―上記で説明したガス充填シーケンスとの比較のために、従来型の充填方法を示す。
まとめ
ガスアシスト射出成形は、厚みのある構造部材の中立軸から材料を移動させながら、表面を鋼板に密着させる方法です。これにより、グラムあたりの剛性が向上し、プレス機の小型化と冷却時間の短縮が実現します。キャビティ充填に必要な圧力は低下しません。そのように主張するガイドは、このプロセスを誤解しています。リスクは熱的なものであり、実際に発生します。例えば、ブロースルー、チャネルの迷走、リブ端部のヒケ、塗装ラインに現れるアウトガスなどです。正しい順序で決定を下してください。パッドのコアリング、ボスの固定、壁の再バランス調整を行い、それからガスシステムがコストに見合うかどうかを判断してください。外観クラスをマークした図面をお送りいただければ、従来方式、リブ付きコアリング方式、ガスアシスト方式の3つの方法で見積もりを作成し、計算式を明示します。
+86 156 0682 1288 (Tel/WhatsApp) ✉ [email protected] ✑ お見積りのお申し込み · お問い合わせ
情報源
- Ideal Pro成形およびDFM記録 - アシストガス候補のレビュー、2023~2026年、湖州工場。
- Ideal Proの内部ツールデータ - ガスの侵入方向(内部か外部か)、インジェクターピンの位置、および痕跡。
- Ideal Pro DFMチェックリスト - コア付きボスとリブの比率に関するガイダンス。
- Ideal Proの内部材料データベース - 樹脂の適合性、ガスチャネルの追跡、およびアウトガス観測。
よくある質問
ガスアシスト成形は射出圧力を低減しますか?
いいえ、キャビティを充填するために必要な圧力のことではありません。それには通常の射出圧力が必要です。ガスが置き換えるのは、スクリューが追加の材料を押し込むパッキングおよび保持段階です。クランプトン数の削減は事実ですが、「低圧」という表現は正しくありません。この2つを混同すると、不適切な仕様の工具につながります。
ガスチャネルとボイドの違いは何ですか?
チャネルとは、最も厚い部分に沿って意図的に作られた滑らかで連続的な空洞であり、炉心がまだ溶融状態にある間にガスが注入されたために形成されます。ボイドとは、ガスの注入が遅すぎたか、材料が充填できなかったために形成された、粗く孤立した収縮空洞です。どちらも空洞であり、座標測定では区別できないため、断面を撮影した初回試作品の写真が報告書に添付される必要があります。
ガスアシスト成形部品は塗装や接着が可能ですか?
注意深く作業する必要がありますが、場合によっては全く作業しなくても構いません。中空コアは加圧されたガスを保持しており、焼成または硬化サイクルによってガスが膨張し、下からコーティングに気泡が生じる可能性があります。部品に塗装、メッキ、または溶剤接着を施す場合は、見積もり時にその旨をお伝えください。そうすることで、通気口、パッキン、ガス量を適切に設計できます。そうでない場合は、工程の見直しが必要になります。
ガスアシスト成形はどれくらいの軽量化につながるのか?
寸法は、断面のどの部分が中立軸上にあるかによって大きく左右されるため、形状情報なしでパーセンテージを提示しても意味がありません。代わりに、従来型、コア入り、ガスアシスト型の3つの方法で、それぞれの壁形状を示した上で、部品の質量比較を依頼してください。この比較には1日かかりますが、現場での不具合が発生する前に、会議で問題を解決できます。
サイクルを短縮できますか?
通常はそうです。そして、これがそれを使用する2つの正当な理由の1つです。冷却時間は最も厚い凍結部分によって決まります。その部分をくり抜くと、凍結しなければならない壁が薄くなるため、冷却時間が短縮されます。仮定するのではなく、形状に基づいてモデル化し、追加されたガス工程によって得られる効果が損なわれないことを確認してください。
小規模なプロジェクトにおいて、ガスアシスト成形は導入する価値があるだろうか?
まれにしか起こりません。インジェクターピン、密閉されたガス入口、第2の制御ループ、試運転は固定費であり、少量生産ではこれらを賄うことはできません。少量生産部品の場合、通常は中空構造にしてリブの寸法を再調整することで同等の軽量化を実現でき、設計上の注意以外にコストはかかりません。
Ideal Proはガスアシスト成形に対応していますか?
アシストガスの候補を評価し、従来型およびコア型代替案と比較して見積もりを提示します。その際、トレードオフは仮定ではなく明記します。外観上の分類をマークした図面と、使用しない理由を含めた回答を24時間以内に送付してください。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean