 Français




La première impression d'un produit vient souvent de sa finition de surface. Dans le domaine du moulage par injection à haute brillance, l'obtention d'un éclat parfait est à la fois un art et une science.
Pour obtenir des produits de haute qualité et très brillants, il est essentiel de comprendre les principes du moulage par injection et les exigences relatives aux machines, aux moules et aux matériaux utilisés dans le processus.
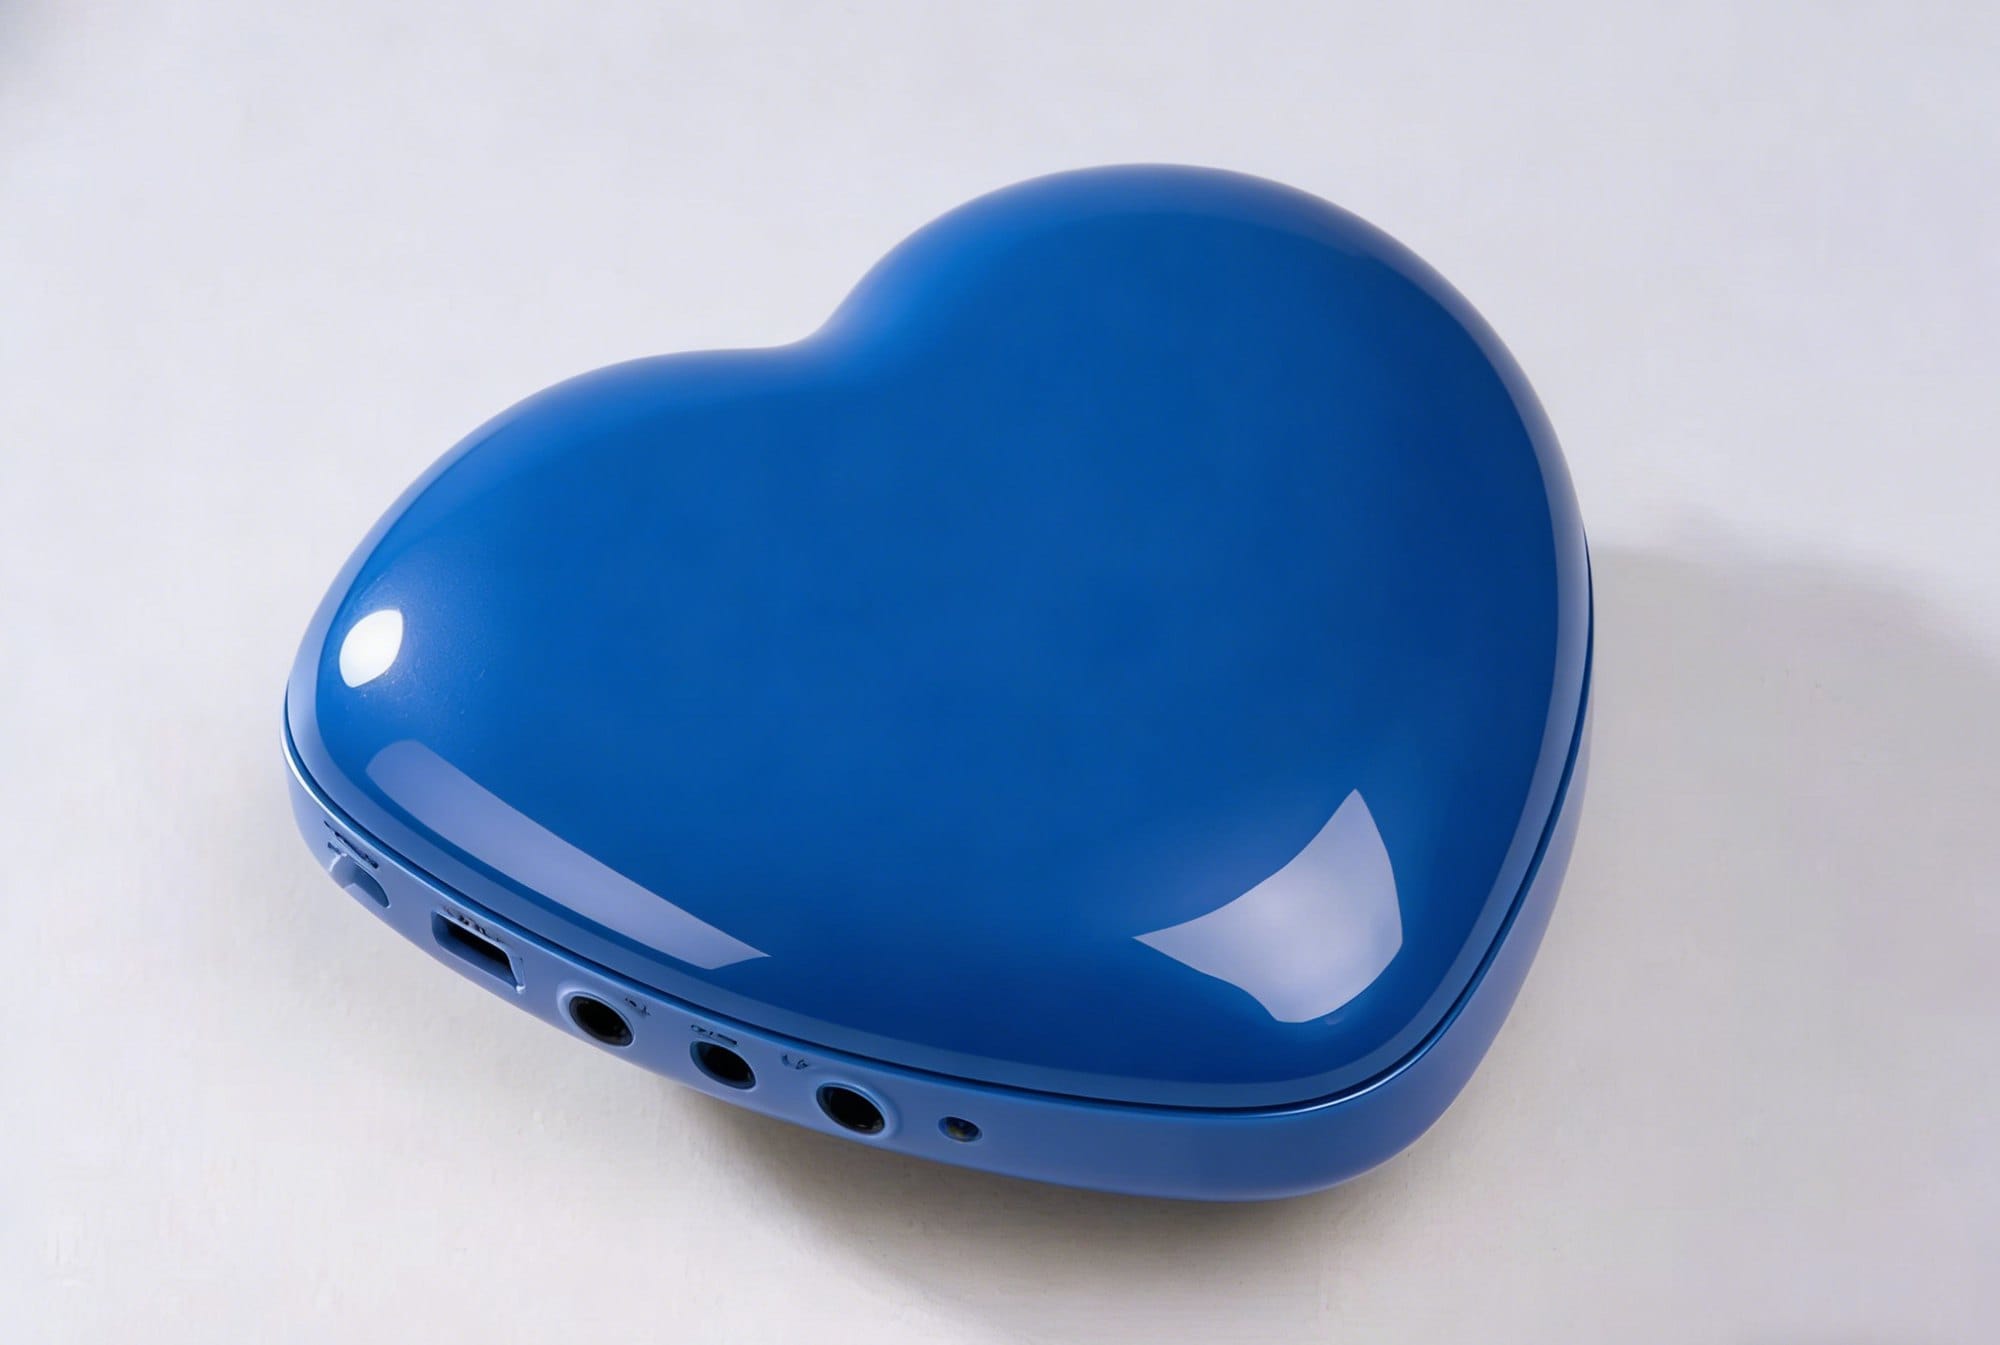
The world of injection molding can be complex. But once you grasp the essentials, it becomes much easier to navigate. Let’s dive into the principles and requirements needed for high-gloss injection molding.
Quels sont les principes fondamentaux du moulage par injection haute brillance ?
High-gloss injection molding relies on several key processes. Before mold closing, it’s important to heat the mold. Once the mold closes and reaches the desired temperature, injection begins. Maintaining a high temperature ensures the rubber compound flows smoothly into the mold. After the injection, cooling takes place during the pressure-holding phase. This method significantly shortens cooling times and boosts production efficiency.

To produce high-gloss items, it’s vital to coordinate various components. This includes injection molding machines, molds, temperature control devices, specialized plastics, and cooling systems.
Configuration de la machine de moulage par injection de plastique
- Mécanisme de serrage à haute rigidité : Cela garantit que la force appliquée pendant le serrage reste stable. Une force de serrage stable est essentielle pour obtenir une surface de produit lisse.
- Grande force de serrage : Since gas-assisted injection isn’t applicable in this process, the required clamping force increases. Thus, selecting an appropriate machine is crucial.
- Volume d'injection approprié : Pour des articles tels que les téléviseurs à écran plat, un grand volume d'injection peut ne pas être nécessaire. Idéalement, le poids réel du produit final devrait être compris entre 301 et 801 tonnes du volume d'injection théorique de la machine. Un volume excessif peut entraîner la décomposition des matériaux en caoutchouc et provoquer des défauts.
- Plastiques spécialisés : Les produits très brillants nécessitent des plastiques durs avec un faible indice de fluidité à chaud. La vis doit avoir de bonnes propriétés de plastification sans appliquer une force de cisaillement excessive, qui pourrait décomposer le mélange de caoutchouc.
Configuration du moule
- Surface intérieure lisse : Un degré élevé de lissage est essentiel pour obtenir une qualité de surface optimale.
- Conception des canaux internes : La conception adéquate des canaux internes garantit un chauffage et un refroidissement rapides.
- Conductivité thermique : Les tuyaux à l'intérieur du moule doivent permettre une bonne conductivité thermique.
- Matériaux de qualité : Le moule doit être fabriqué en acier de haute qualité en raison des exigences de chauffage et de refroidissement continus.
- Maintenance : Un entretien régulier est nécessaire pour maintenir la moisissure sèche et exempte de poussière.
Configuration de l'équipement de contrôle de la température
- Contrôle précis de la température : La précision est essentielle pour garantir la qualité des produits.
- Réponse rapide : Le système de contrôle de la température doit réagir rapidement pour maintenir une efficacité de production élevée.
Plastiques spéciaux pour les surfaces brillantes
Les plastiques couramment utilisés dans les produits très brillants sont l'ABS, le PC+ABS et le PMMA+ABS. Alors que l'ABS est le plus souple, le PMMA+ABS se distingue par sa dureté la plus élevée, atteignant des niveaux de H, voire de 2H. Toutefois, la dureté a un effet inverse sur l'indice de fluidité et la fluidité. Par conséquent, le choix du bon plastique dépend des besoins de production spécifiques.
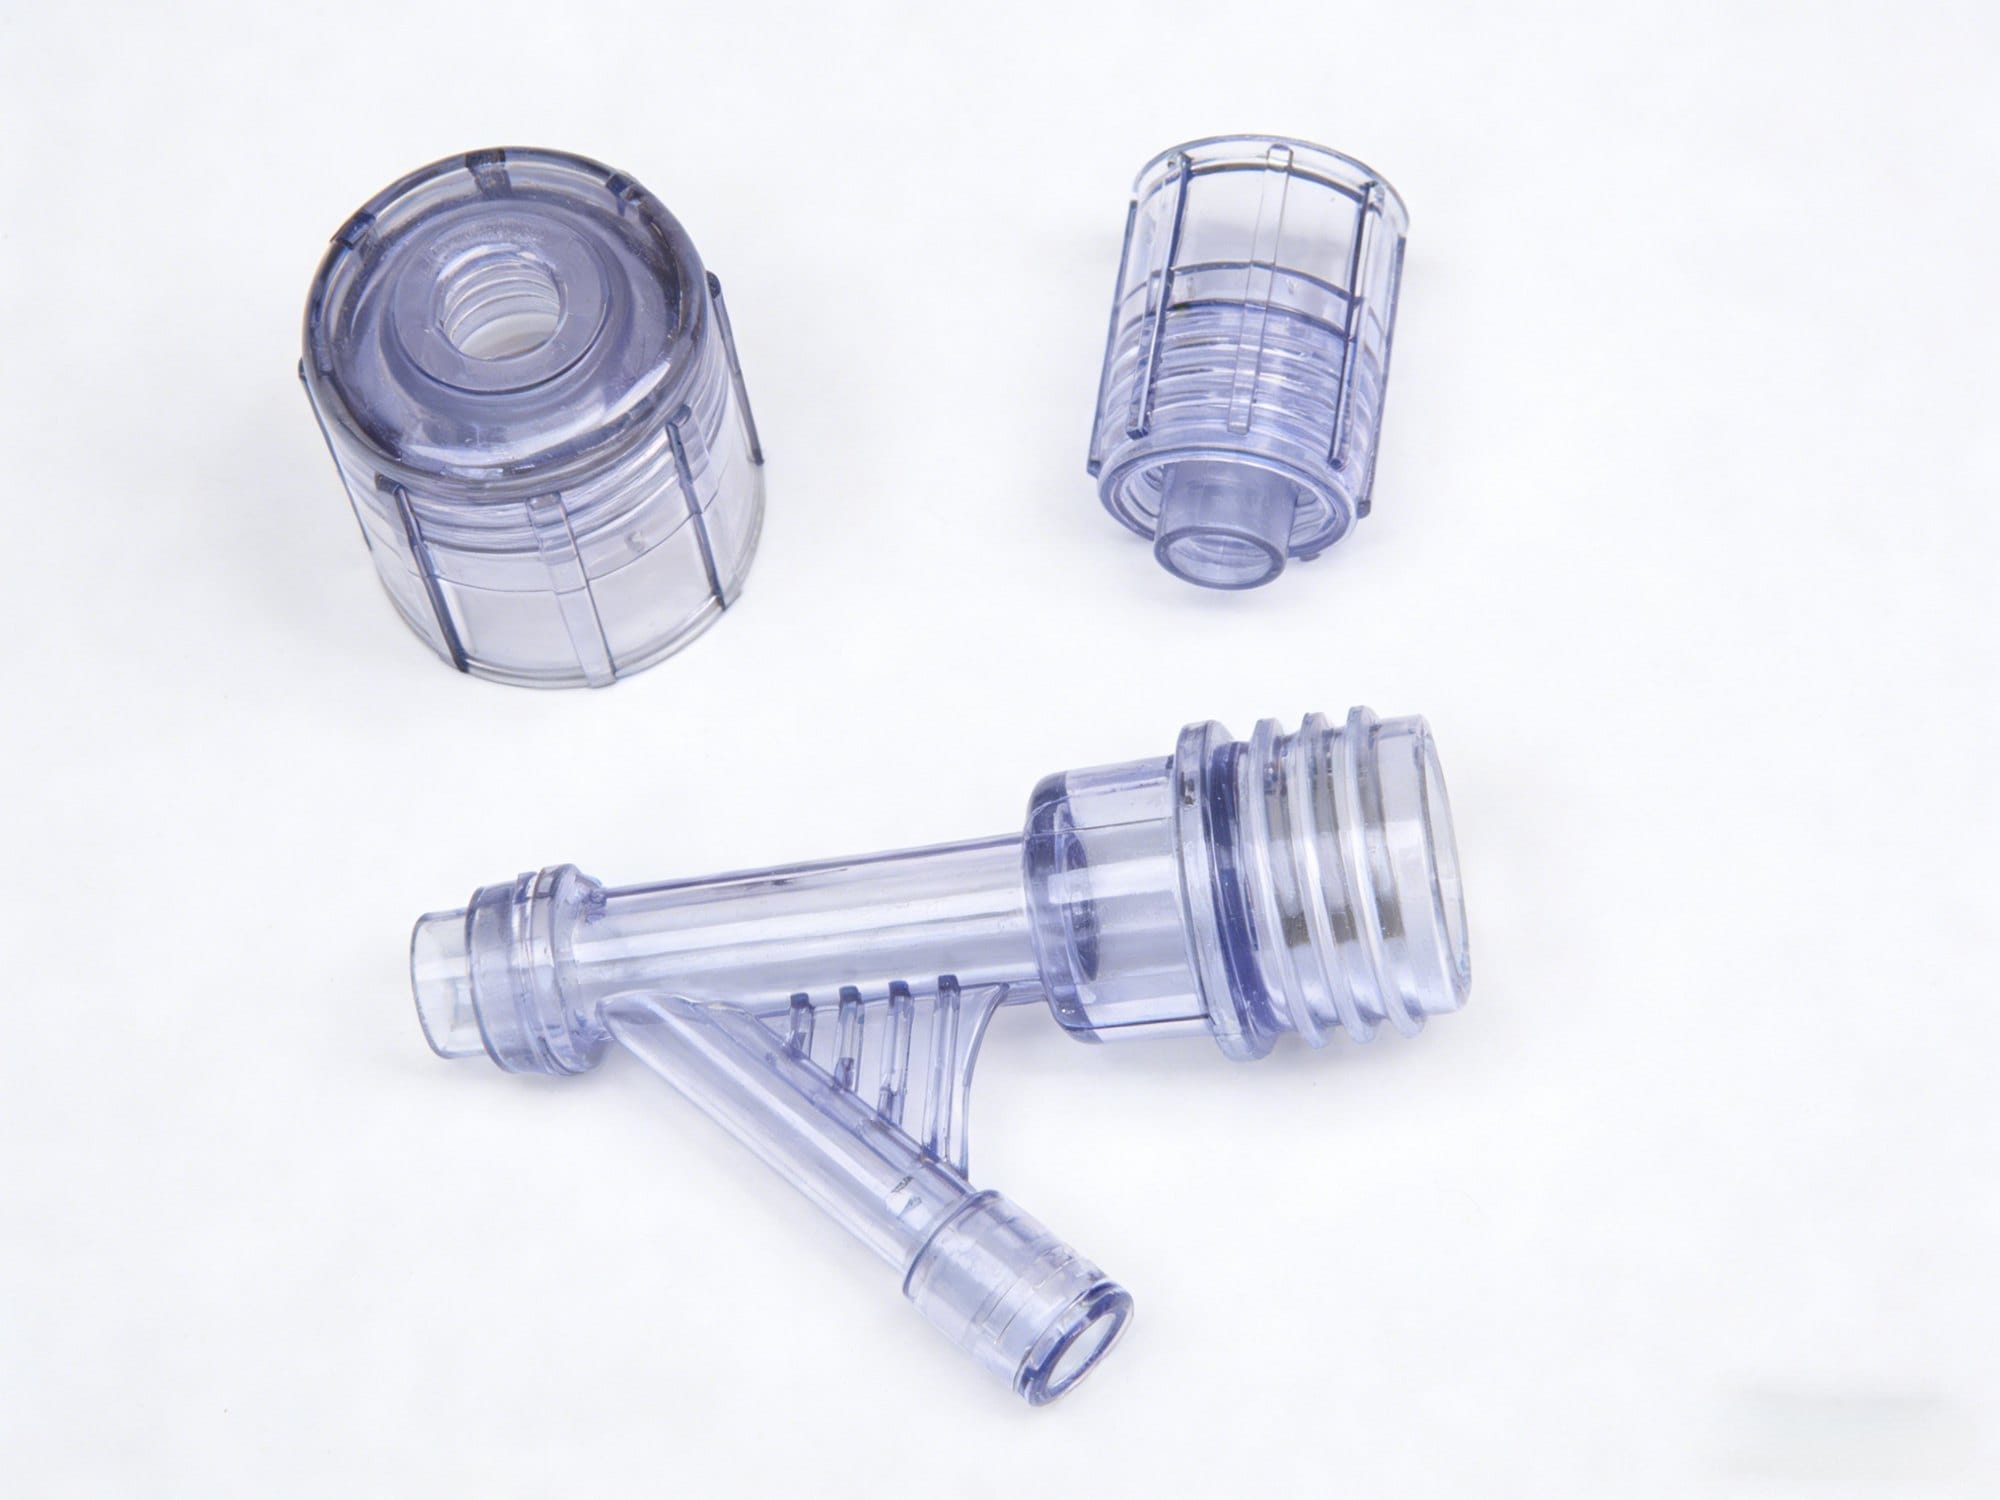 La technologie de moulage par injection haute brillance sans trace à base de vapeur offre de nombreux avantages. Elle améliore considérablement la qualité et la résistance de la surface du produit tout en réduisant la nécessité d'une pulvérisation ou d'une peinture ultérieure. Cela est non seulement bénéfique pour l'environnement et la santé des travailleurs, mais réduit également les coûts de traitement secondaire, ce qui permet de réaliser des économies considérables en termes de dépenses de production et d'utilisation de matériaux.
Conclusion
Comprendre les principes et les exigences du moulage par injection haute brillance est essentiel pour fabriquer des produits de haute qualité.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean