 Deutsch



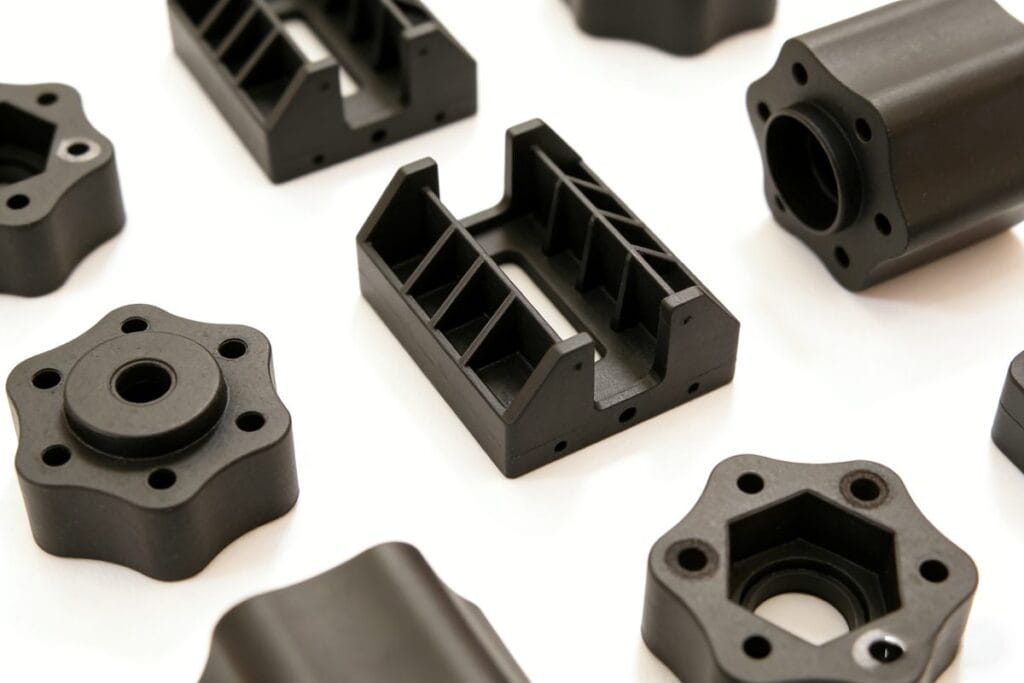
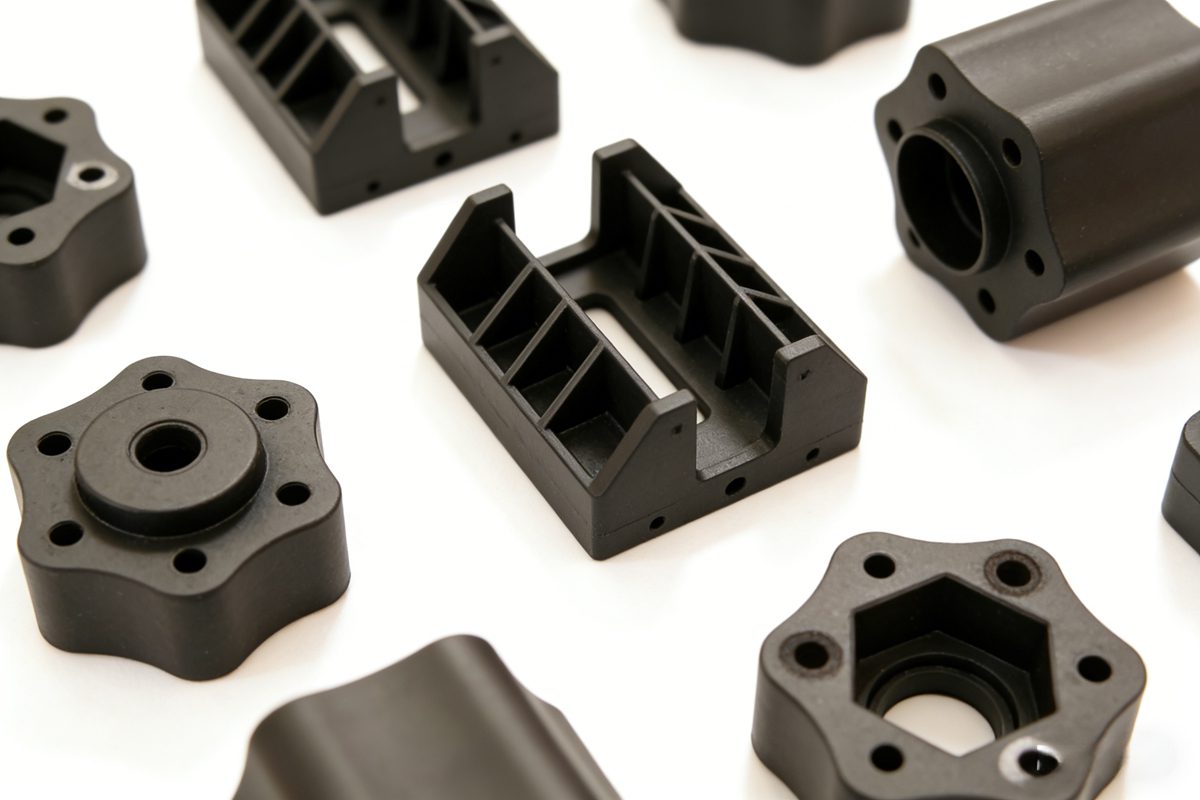
Professioneller PBT-Spritzguss in moderner Produktionsstätte
Einführung in das PBT-Spritzgießen
Polybutylenterephthalat (PBT) ist ein Hochleistungs-Thermoplast, der in der Automobil-, Elektro- und Konsumgüterindustrie weit verbreitet ist. Das Verständnis der genauen Bedingungen für den PBT-Spritzgießprozess[^1] ist entscheidend für die Herstellung hochwertiger Teile mit optimalen mechanischen Eigenschaften und Maßhaltigkeit. Dieser umfassende Leitfaden behandelt wichtige Parameter, die jeder Ingenieur kennen sollte.
Wichtige Eigenschaften von PBT-Materialien für die Formgebung
Bevor Sie sich mit den Prozessparametern beschäftigen, sollten Sie diese kritischen PBT-Eigenschaften kennen, die sich auf die Formgebung auswirken:
- Geringe Feuchtigkeitsaufnahme aber sehr empfindlich gegenüber Feuchtigkeit bei erhöhten Temperaturen, was eine gründliche Trocknung erfordert, um einen molekularen Abbau zu verhindern
- Ausgezeichneter Schmelzfluss Ermöglicht die Herstellung dünner Wände und komplexer Formen, erfordert aber eine sorgfältige Kontrolle, um Gratbildung und Düsentropfen zu vermeiden.
- Scharfer Schmelzpunkt mit plötzlichem Viskositätsabfall oberhalb der Schmelztemperatur
- Enges Verarbeitungsfenster mit schneller Kristallisation beim Abkühlen
- Signifikante Schrumpfungsraten mit bemerkenswerten Unterschieden in der Richtung
- Hohe Empfindlichkeit gegenüber Kerben und scharfen Ecken Spannungskonzentration verursachen
- Dehnung bis zu 200% für reines PBT (mit Glasfaserverstärkung deutlich reduziert)
Kritische PBT-Spritzgießparameter
1. Fass-Temperaturkontrolle
Die richtige Trommeltemperatur ist für das erfolgreiche Formen von PBT von grundlegender Bedeutung:
| Material Typ | Barrel Temperaturbereich | Düsentemperatur |
|---|---|---|
| Standard PBT | 240~280°C | 5~10°C below front barrel zone |
| Glasfaserverstärktes PBT[^2] | 230~260°C | 5~10°C below front barrel zone |
Auswirkungen der Temperatur:
- Zu niedrig: Schlechte Plastifizierung, die zu kurzen Schüssen, Einfallstellen, ungleichmäßiger Schrumpfung und stumpfem Oberflächenfinish führt
- Zu hoch: Starkes Tropfen aus der Düse, Gratbildung, Verdunkelung der Farbe und Materialverschlechterung
2. Einstellungen der Formtemperatur
Die Schimmelpilztemperatur wirkt sich direkt aus:
- Stabilität der Dimensionen
- Deformation durch Verzug
- Zykluszeit
- Grad der Kristallinität
Empfohlene Formtemperaturen:
- Standard PBT: 40~60°C (crystallizes rapidly even at room temperature)
- Glass-Fiber Reinforced PBT: 60~80°C (slightly higher for optimal properties)
3. Richtlinien für den Injektionsdruck
Die niedrige Schmelzviskosität von PBT ermöglicht moderate Einspritzdrücke:
| Material Typ | Druckbereich | Höchstgrenze |
|---|---|---|
| Standard PBT | 60~90 MPa | 100 MPa |
| Glasfaserverstärktes PBT | 80~100 MPa | 100 MPa |
Überlegungen zum Druck:
- Druck mit der Dicke des Teils erhöhen
- Überschreiten Sie niemals 100 MPa, um Auswurfprobleme zu vermeiden.
- Höhere Drücke für glasgefüllte Verbindungen erforderlich
Erwägungen zum fortgeschrittenen Gussdesign
Optimierung des Läufersystems
- Bevorzugen Sie kurze, dicke Ausläufer mit kreisförmigen Querschnitten für beste Ergebnisse
- Standardkufen funktionieren sowohl für modifiziertes als auch für unmodifiziertes PBT
- Heißkanalsysteme unerlässlich für glasfaserverstärktes PBT
Bewährte Praktiken für das Gate-Design
- Point Gates und Submarine Gates bevorzugt, da hohe Schereffekte die scheinbare Viskosität verringern
- Größere Anschnittdurchmesser empfohlen
- Position Gates direkt gegenüberliegende Kernhohlräume zur Vermeidung von Spritzern und zur Minimierung von Problemen mit dem Strömungsausgleich
- Unsachgemäße Platzierung der Gates führt zu Oberflächendefekten und Leistungseinbußen
Teil Design-Empfehlungen
- Vermeiden Sie scharfe Ecken und Kerben (verwenden Sie großzügige Radien, insbesondere bei Innenecken)
- Berücksichtigen Sie signifikante Schwindungsunterschiede in verschiedenen Richtungen
- Reines PBT ermöglicht das erzwungene Auswerfen von Teilen mit kleinen Hinterschneidungen (nicht möglich bei verstärkten Sorten)
Tipps zur Qualitätskontrolle für PBT-Formen
- Immer trockenes PBT-Harz vor der Verarbeitung trotz geringer Feuchtigkeitsaufnahme
- Monitor für Düse sabbern und passen Sie die Temperaturen entsprechend an
- Implementieren Sie schnelle Injektionsgeschwindigkeiten um die schnelle Kristallisation von PBT zu nutzen
- Führen Sie Inspektionen des ersten Artikels mit Schwerpunkt auf Verzug und Maßhaltigkeit
- Behalten Sie die Konsistenz bei Zykluszeiten um eine gleichmäßige Kristallinität zu gewährleisten
Fazit
Mastering Bedingungen für den PBT-Spritzgießprozess[^1] erfordert eine präzise Kontrolle der Temperatur, des Drucks und der Parameter der Formkonstruktion. Wenn Sie diese Richtlinien befolgen, können Hersteller hochwertige PBT-Komponenten mit hervorragenden mechanischen Eigenschaften, Dimensionsstabilität und Oberflächengüte herstellen. Denken Sie daran, dass glasfaserverstärkte Typen im Vergleich zu Standard-PBT angepasste Parameter erfordern.
Wenn Sie weitere technische Ressourcen zu technischen Kunststoffen und Spritzgießverfahren benötigen, abonnieren Sie unseren Blog oder kontaktieren Sie unsere Fertigungsexperten.
-
[^1]: Explore this resource to understand the essential parameters for successful PBT injection molding. [^2]: Discover the advantages and processing considerations for glass-fiber reinforced PBT.
Häufig gestellte Fragen
Wichtige Eigenschaften von PBT-Materialien für die Formgebung
Bevor Sie sich mit den Prozessparametern beschäftigen, sollten Sie diese kritischen PBT-Eigenschaften kennen, die sich auf die Formgebung auswirken:
Geringe Feuchtigkeitsaufnahme aber sehr empfindlich gegenüber Feuchtigkeit bei erhöhten Temperaturen, was eine gründliche Trocknung erfordert, um einen molekularen Abbau zu verhindern Ausgezeichneter Schmelzfluss Ermöglicht die Herstellung dünner Wände und komplexer Formen, erfordert aber eine sorgfältige Kontrolle, um Gratbildung und Düsentropfen zu vermeiden. Scharfer Schmelzpunkt mit plötzlichem Viskositätsabfall oberhalb der Schmelztemperatur Enges Verarbeitungsfenster mit schneller Kristallisation beim Abkühlen Signifikante Schrumpfungsraten mit bemerkenswerten Unterschieden in der Richtung Hohe Empfindlichkeit gegenüber Kerben und scharfen Ecken Spannungskonzentration verursachen Dehnung bis zu 200% für reines PBT (mit Glasfaserverstärkung deutlich reduziert)
1. Fass-Temperaturkontrolle
Die richtige Trommeltemperatur ist für das erfolgreiche Formen von PBT von grundlegender Bedeutung:
Auswirkungen der Temperatur: Zu niedrig: Schlechte Plastifizierung, die zu kurzen Schüssen, Einfallstellen, ungleichmäßiger Schrumpfung und stumpfem Oberflächenfinish führt Zu hoch: Starkes Tropfen aus der Düse, Gratbildung, Verdunkelung der Farbe und Materialverschlechterung
2. Einstellungen der Formtemperatur
Die Formtemperatur wirkt sich unmittelbar aus auf: Maßhaltigkeit, Verformung durch Verzug, Zykluszeit, Kristallinitätsgrad
Empfohlene Formtemperaturen: Standard-PBT: 40–60 °C (kristallisiert bereits bei Raumtemperatur schnell) Glasfaserverstärktes PBT: 60–80 °C (etwas höher für optimale Eigenschaften)
Optimierung des Läufersystems
Bevorzugen Sie kurze, dicke Ausläufer mit kreisförmigem Querschnitt für optimale Ergebnisse; Standard-Führungsschienen eignen sich sowohl für modifiziertes als auch für unmodifiziertes PBT Heißkanalsysteme unerlässlich für glasfaserverstärktes PBT
Bewährte Praktiken für das Gate-Design
Point Gates und Submarine Gates Wird aufgrund hoher Scherkräfte bevorzugt, da diese die scheinbare Viskosität verringern. Größere Angussdurchmesser werden empfohlen. Positionieren Sie die Angüsse direkt gegenüberliegende Kernhohlräume um ein Spritzen zu verhindern und Probleme bei der Durchflusskompensation zu minimieren. Eine unsachgemäße Anordnung der Angüsse führt zu Oberflächenfehlern und einer Verschlechterung der Leistung.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean