

Belangrijke eigenschappen van kunststoffen die elke spuitgieter moet kennen
Succesvol spuitgieten Het gaat niet alleen om de machine-instellingen; het begint met een grondig begrip van het materiaal zelf. Alvorens procesparameters in te stellen of defecten op te sporen, moet elke spuitgietprofessional de fysische en chemische eigenschappen van de gebruikte kunststof grondig begrijpen.
In dit artikel gaan we dieper in op de vier belangrijkste eigenschappen van kunststof die een directe invloed hebben op de kwaliteit van uw productie: Vloeibaarheid, vochtgehalte, krimpgraad en verwerkingstemperatuur.
Vloeibaarheid (smeltstroom)
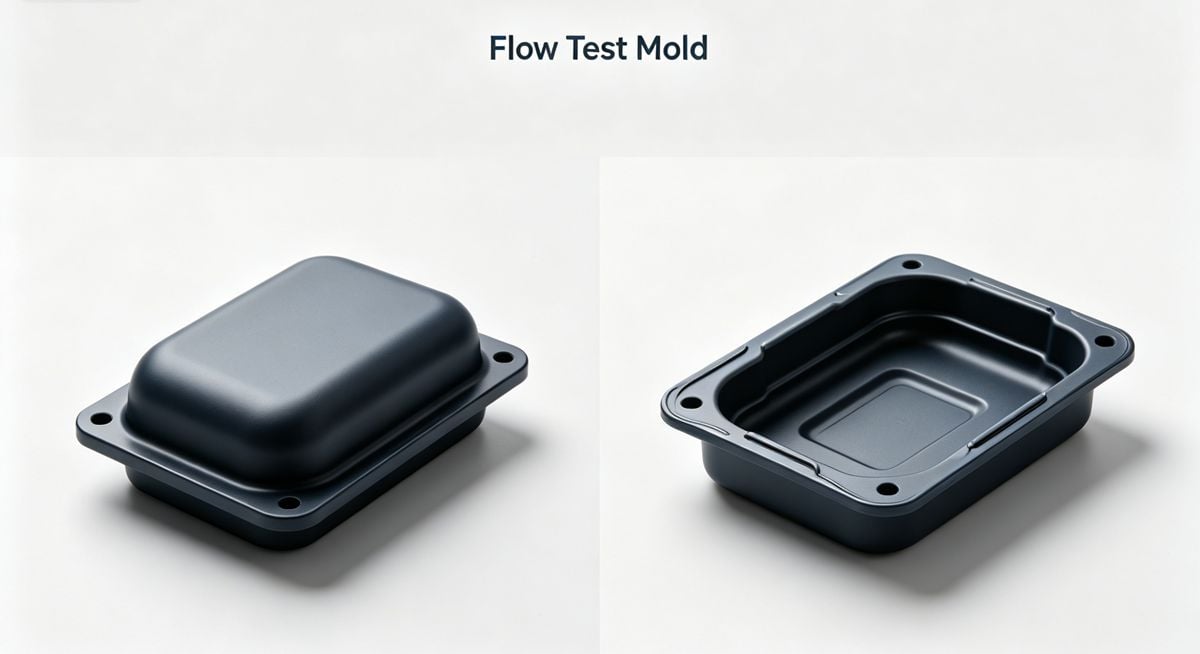
Wat is vloeibaarheid? Onder vloeibaarheid wordt verstaan het vermogen van gesmolten kunststof om onder invloed van warmte en druk de gehele matrijsholte te vullen. Dit wordt doorgaans gemeten met behulp van speciale matrijzen voor het testen van de vloeibaarheid.
Verschillende kwaliteiten binnen dezelfde kunststofgroep kunnen sterk uiteenlopende vloeisnelheden vertonen. Bovendien is de vereiste vloeibaarheid afhankelijk van de complexiteit van het ontwerp van uw onderdeel.
Het juiste evenwicht vinden Het kiezen van de juiste vloeibaarheid is een afweging die afhankelijk is van de productstructuur, de afmetingen en de wanddikte:
- Te hoog: Als het kunststof te gemakkelijk vloeit, kan de smelt mogelijk niet stevig samendrukken, wat leidt tot losse structuren en een slechte productkwaliteit. Een te grote vloeibaarheid veroorzaakt vaak flash (bramen), vastkleven van de matrijs en het druipen van de spuitmond (druipen), waardoor de ingietkanaal kan verstoppen.
- Te laag: Bij complexe onderdelen met lange stromingswegen bemoeilijkt een slechte vloeibaarheid het vullen. Dit leidt vaak tot korte opnames (onvolledige vulling) en inzinkingen, wat tot aanzienlijke afvalhoeveelheden leidt. Dit kan bovendien een buitensporig hoge injectiedruk vereisen, wat tot hoge interne spanningen in het onderdeel leidt.
Vochtopname en gehalte aan vluchtige stoffen
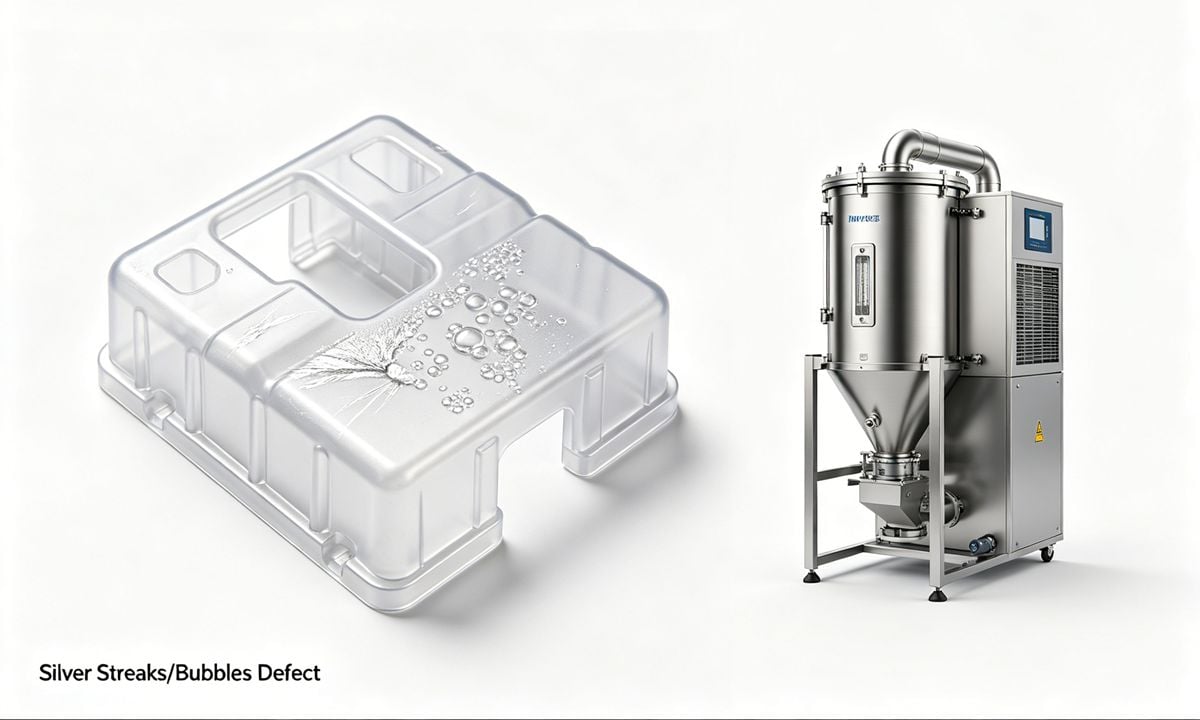
Thermoplasten bevatten van nature een bepaalde hoeveelheid vocht en vluchtige stoffen. Interessant genoeg kan zelfs een zeer kleine hoeveelheid vocht in feite als weekmaker fungeren. Overschrijding van de toegestane grenswaarde leidt echter tot ernstige verwerkingsproblemen.
De gevaren van overmatig vocht Indien het vochtgehalte en het gehalte aan vluchtige stoffen te hoog zijn, zult u te maken krijgen met problemen zoals:
- Materiaalaantasting en beslaan.
- Verminderde mechanische sterkte.
- Zilveren strepen (spreiding) en bubbels.
- Ruwe oppervlakteafwerking.
- Verlies van transparantie in heldere delen (troebelheid).
Geldt het principe "Hoe droger, hoe beter"? Nee. Dit is een veelvoorkomende misvatting. Volledig droog kunststof kan last hebben van een verminderde vloeibaarheid en een verhoogde broosheid, waardoor het vullen van de matrijs bemoeilijkt wordt. Het doel is om de optimaal vochtgehalte, niet nul.
Belangrijkste oorzaken van een hoog vochtgehalte/gehalte aan vluchtige stoffen: A. Een laag gemiddeld molecuulgewicht van de hars. B. Onvoldoende droging tijdens het productieproces van de hars. C. Onjuiste opslag van hygroscopische kunststoffen, waardoor deze vocht uit de lucht opnemen.
Opmerking: Verschillende kunststoffen vereisen specifieke droogtemperaturen en droogtijden.
In de onderstaande tabel worden de specifieke droogvereisten voor diverse kunststofmaterialen weergegeven om een optimale verwerking te waarborgen.
| Naam van het kunststofproduct | Toegestaan vochtgehalte (%) | Droogtemperatuur (°C) |
|---|---|---|
| Polyethyleen (PE) | 0.01 | 71 |
| Polystyreen (PS) | 0.05 ~ 0.10 | 71 ~ 79 |
| Cellulose-kunststoffen | Max. 0,40 | 65 ~ 87 |
| Polyvinylchloride (PVC) | 0.08 | 60 ~ 93 |
| Polyester | Max. 0,02 | 121 |
| Polypropyleen (PP) | 0.10 | 71 ~ 82 |
| Kunststoffen op basis van acetaatvezels | 0.10 | 76 ~ 87 |
| Nylon (PA) | 0.04 ~ 0.08 | 71 |
Krimppercentage
Krimp is onvermijdelijk bij spuitgieten. Inzicht in de oorzaken hiervan is van cruciaal belang voor het handhaven van nauwe toleranties.
Waarom krimpt plastic? A. Thermische krimp: Kunststoffen hebben een veel hogere thermische krimp dan metalen (ongeveer een orde van grootte groter, zo’n 10 keer). B. Elastisch herstel: Na het uitharden is het onderdeel geen volkomen stijf lichaam en vertoont het bij het uitwerpen enige elastische terugvering. C. Plastische vervorming: Wanneer de matrijs opengaat, neemt de druk af, maar het onderdeel kan nog steeds aan de matrijswand blijven kleven, waardoor het een lichte plastische vervorming ondergaat.
Kristallijn versus amorf Factoren die van invloed zijn op krimp zijn onder meer materiaaleigenschappen, vormvoorwaarden en het ontwerp van het onderdeel en de matrijs.
- Amorfe kunststoffen: De krimp bedraagt doorgaans minder dan 1%.
- Kristallijne kunststoffen: De krimp bedraagt doorgaans meer dan 1%. Deze materialen vertonen "nagekrimp", wat betekent dat de afmetingen na het uitwerpen blijven veranderen. Er dient een nauwkeurige meting te worden verricht 24 uur na het afkoelen, met een nauwkeurigheid tot 0,02 mm.
Krimppercentages bij het spuitgieten per polymeertype
Inzicht in krimp is van cruciaal belang voor het ontwerp van matrijzen en de maatnauwkeurigheid. Let op het verschil tussen amorfe en kristallijne kunststoffen, evenals op het effect van glasvezelversterking.
| Categorie | Naam van het kunststofproduct | Krimp zonder wapening (%) | Met glasvezel versterkte krimp (%) |
|---|---|---|---|
| Amorfe kunststoffen | Polystyreen (PS) | 0.3 ~ 0.6 | — |
| Styreen-butadieen-copolymeer (SB) | 0.4 ~ 0.7 | — | |
| SAN-hars | 0.4 ~ 0.7 | 0.1 ~ 0.3 | |
| ABS-hars | 0.4 ~ 0.7 | 0.2 ~ 0.4 | |
| PMMA (Acryl) | 0.3 ~ 0.7 | — | |
| Polycarbonaat (PC) | 0.6 ~ 0.8 | 0.2 ~ 0.5 | |
| Hard PVC | 0.4 ~ 0.7 | — | |
| Aangepaste PPO | 0.5 ~ 0.9 | 0.2 ~ 0.4 | |
| Polysulfon (PSU) | 0.6 ~ 0.8 | 0.2 ~ 0.5 | |
| Cellulose-kunststoffen | 0.4 ~ 0.7 | — | |
| Kristallijne kunststoffen | Polyethyleen (PE) | 1.2 ~ 3.8 | — |
| Polypropyleen (PP) | 1.2 ~ 2.5 | 0.5 ~ 1.2 | |
| Polyoxymethyleen (POM) | 1.8 ~ 3.0 | 0.2 ~ 0.8 | |
| Polyamide 6 (Nylon 6) | 0.5 ~ 2.2 | 0.7 ~ 1.2 | |
| Polyamide 66 (Nylon 66) | 0.5 ~ 2.5 | — | |
| Polyamide 610 (Nylon 610) | 0.5 ~ 2.5 | — | |
| Polyamide 11 (Nylon 11) | 1.8 ~ 2.5 | — | |
| PET-hars | 1.2 ~ 2.0 | 0.3 ~ 0.6 | |
| PBT-hars | 1.4 ~ 2.7 | — |
4. Verwerkingstemperatuur
De verwerkingstemperatuur is het bereik waarin de kunststof zijn viskeuze vloeitoestand bereikt. Het betreft geen enkel punt, maar een bereik tussen de Smeltpunt en de Ontbindingstemperatuur.
Bij het kiezen van de verwerkingstemperatuur dient u rekening te houden met het volgende:
- Afmetingen, complexiteit en wanddikte van het onderdeel.
- Aanwezigheid van inzetstukken.
- Hittebestendigheid van kleurstoffen/additieven.
- Mogelijkheden van de machine.
Waarom lopen de temperatuurinstellingen uiteen? Het kan u opvallen dat de temperatuur die op de regelaar wordt weergegeven vaak afwijkt van de werkelijke smelttemperatuur, of dat voor dezelfde matrijs op verschillende machines verschillende instellingen nodig zijn.
Dit komt doordat de temperatuur die op het bedieningspaneel wordt weergegeven, een indirecte, plaatsgebonden aflezing afkomstig van een sensor, en niet de exacte temperatuur van de gesmolten kunststof in de cilinder. Verschillen in de plaatsing van de sensor, de prestaties van het thermokoppel en de efficiëntie van de verwarmingsband dragen allemaal bij aan deze verschillen. Daarom moeten de procesinstellingen vaak nauwkeurig worden afgestemd op basis van de specifieke machine en de feitelijke toestand van de smelt.
Checklist: Wat u moet weten voordat u gaat gieten
Om de procesvoorwaarden wetenschappelijk vast te stellen en problemen doeltreffend op te lossen, dient elke spuitgieter de volgende eigenschappen uit het gegevensblad door te nemen alvorens met de productie te beginnen:
- Type en kwaliteit: Zorg dat u de chemische samenstelling begrijpt.
- Dichtheid: Van cruciaal belang voor het instellen van de posities bij meertrapsinjectie.
- Hygroscopiciteit en toegestaan vochtgehalte: Bepaalt de droogtijd en de temperatuur.
- Glasovergangstemperatuur (Tg), smeltpunt (Tm) en ontledingstemperatuur: Hiermee stelt u het temperatuurprofiel van de cilinder in.
- Smeltindex (MFI/MFR): Geeft aanwijzingen voor het instellen van de injectiedruk en de tegendruk.
- Kristalliniteit: Dit is van invloed op de keuze van de matrijs- en smelttemperatuur.
- Toegestaan bereik van de injectiedruk: Zorgt ervoor dat de capaciteit van de machine aansluit bij de materiaalbehoeften.
- Verblijftijd: Hoe lang het plastic in de cilinder kan blijven zitten voordat het afbreekt (belangrijk voor de korrelgrootte en de uitschakelprocedures).
- Krimppercentage bij het gieten: Onmisbaar voor het ontwerp van matrijzen en de controle van de afmetingen.
- Temperatuurbereik van de matrijs: Van cruciaal belang voor de oppervlakteafwerking en de doorlooptijd.
- Overige kenmerken: Chemische bestendigheid en warmtevervormingstemperatuur (HDT) met het oog op overwegingen bij de verdere verwerking.
💡 Enkele aanvullende opmaak- en SEO-tips voor u:
- Interne links (Internal Linking): Indien u eerder het artikel “Spuitgieten van TPR/TPE-thermoplastische elastomeren” hebt gepubliceerd, verzoeken wij u vriendelijk om, telkens wanneer u in de tekst verwijst naar “verschillende soorten kunststof” of „vochtopnemende kunststoffen“, een link naar dat artikel op te nemen. Dit draagt bij aan een goede interne linkstructuur op de website.
- Gegevens in tabelvorm: In de checklist van deel 4 kunt u, indien mogelijk, het tabelblok (Table Block) van WordPress gebruiken om deze kenmerken weer te geven. Dit ziet er professioneler uit dan een lijst in platte tekst en maakt het voor Google gemakkelijker om deze informatie als uitgelicht fragment (Featured Snippet) te indexeren.
- Belangrijkste punten: In de vertaling heb ik vetgedrukte tekst (Bold) gebruikt om belangrijke termen (zoals Flash, Short shots, Crystalline) te benadrukken; dit helpt de lezer om de tekst snel te scannen en benadrukt tevens het kernthema van de pagina voor zoekmachines.


 English
 French
 Dutch
 German
 Japanese
 Korean