 Nederlands



Te weinig materiaal bij spuitgieten: uitgebreide oorzaakanalyse en probleemoplossing
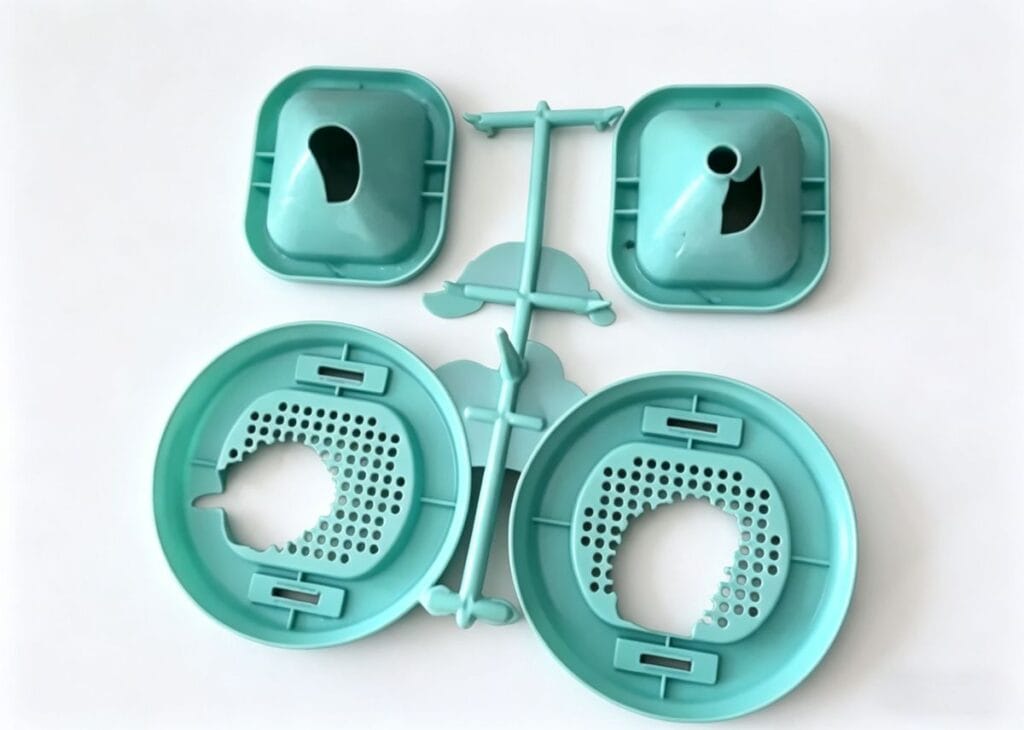
Korte slag, ook bekend als ondervulling, onvolledige vulling of "mold starvation", is een veelvoorkomend defect bij het spuitgieten van kunststof. Dit treedt op wanneer de gesmolten kunststof de matrijsholte niet volledig vult voordat deze stolt.
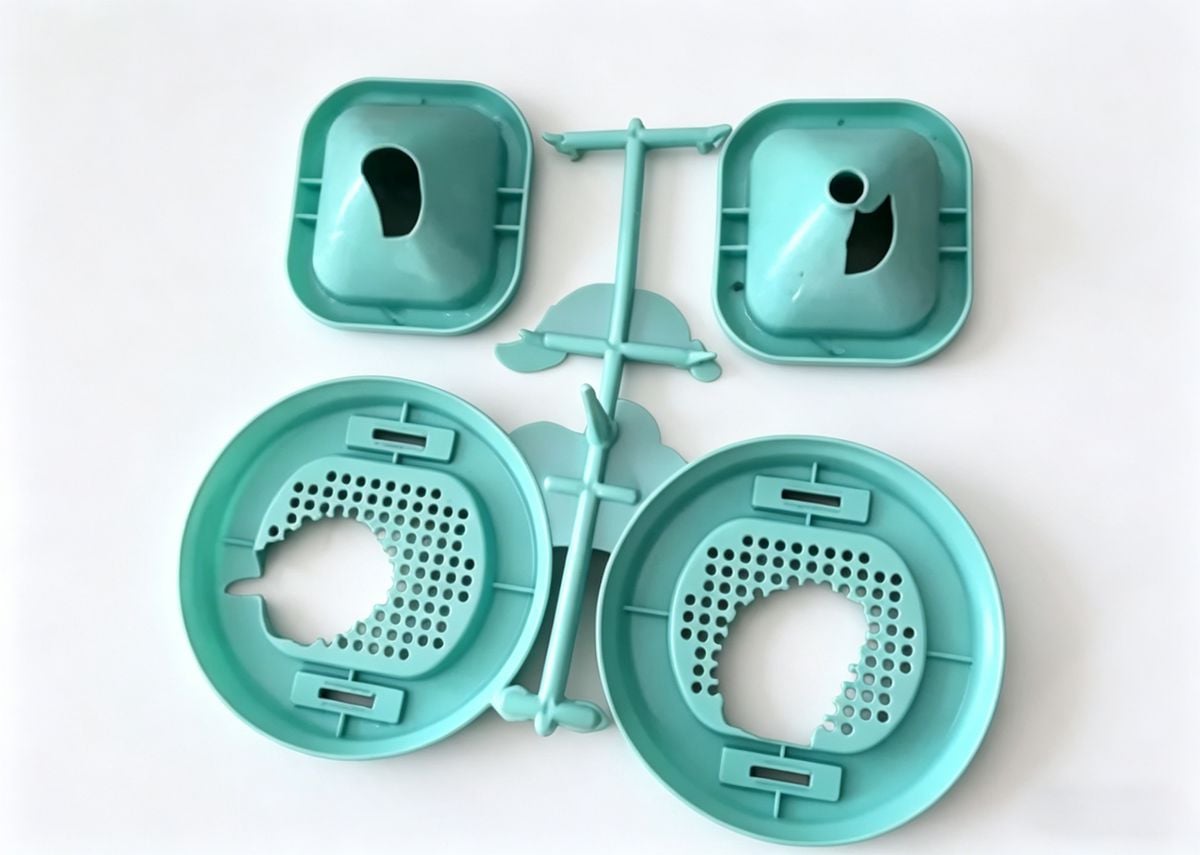
Visueel gezien lijkt dit op een onvolledig onderdeel waarbij de stromingsfront voortijdig tot stilstand is gekomen. Dit komt met name vaak voor bij dunwandige delen of aan de uiterste uiteinden van het stromingspad. Bij matrijzen met meerdere holtes kunt u zien dat de ene holte volledig gevuld is, terwijl een andere slechts gedeeltelijk gevuld is.
De hoofdoorzaak is vrijwel altijd een te grote stromingsweerstand, waardoor de smelt niet verder kan stromen. Belangrijke factoren die de stromingslengte beïnvloeden, zijn onder meer de wanddikte, de matrijstemperatuur, de injectiedruk, de smelttemperatuur en de materiaaleigenschappen.
Hieronder volgt een gedetailleerde analyse van de 13 belangrijkste oorzaken en de bijbehorende oplossingen.
> ? Snelle tip: Als u voor een korte slag staat, begin dan met het controleren van uw Smelttemperatuur en Injectiedruk, aangezien dit de meest voorkomende oorzaken zijn.
Problemen met machines en apparatuur
1. Onjuiste keuze van de machine
Het gebruik van een machine met de verkeerde capaciteit is een fundamentele fout. Het maximale injectievolume van de spuitgietmachine moet groter zijn dan het totale gewicht van de onderdelen plus de inloopkanalen (sprue/gates).
- Vuistregel: Het totale injectiegewicht mag niet hoger zijn dan 85% van het plastificeringsvermogen van de machine.
2. Onvoldoende voeding (uithongering)
De meeste machines maken gebruik van volumetrische toevoer. Indien de korrels niet allemaal even groot zijn of indien er zich op de bodem van de trechter "brugvorming" voordoet, wordt de toevoer onderbroken.
- Oplossing: Controleer op brugvorming. Indien de temperatuur in de toevoerbuis te hoog is, kan dit leiden tot voortijdig smelten en verstopping; koel de toevoerbuis af om een soepele doorstroming te waarborgen.
3. Te veel smeermiddel
Indien de samenstelling van de grondstof te veel smeermiddel bevat en er aanzienlijke slijtage optreedt tussen de schroef-terugslagring (terugslagklep) en de cilinder, kan er ernstige terugstroming optreden.
- Resultaat: De schroef draait, maar duwt niet genoeg materiaal naar voren.
- Oplossing: Verminder de hoeveelheid smeermiddel en controleer en repareer de speling tussen de schroef en de cilinder.
4. Koude klonters of onzuiverheden die de doorstroming belemmeren
Vreemde voorwerpen of koude slakken kunnen de spuitmond of de poorten fysiek blokkeren.
- Oplossing: Verwijder het spuitmondje en reinig het grondig. Vergroot de opening van de koudslug in de matrijs om materiaal dat vroegtijdig stolt op te vangen.
Procesparameters (temperatuur, druk, snelheid)
5. Lage matrijstemperatuur
Wanneer gesmolten kunststof in een koude matrijs terechtkomt, koelt het snel af, waardoor de viscositeit toeneemt en de stroming tot stilstand komt voordat de holte volledig is gevuld.
- Actie: Verwarm de matrijs voor tot de vereiste procestemperatuur. Beperk de doorstroming van het koelwater tijdens het opstarten totdat de matrijs het thermisch evenwicht heeft bereikt.
6. Lage smelttemperatuur
Er bestaat een direct positief verband tussen de smelttemperatuur en de vloeiafstand. Indien de temperatuur te laag is, neemt de viscositeit toe, waardoor de vloeiafstand afneemt.
- Actie: Verhoog de temperatuur van de cilinder. Zorg ervoor dat de machine vóór het opstarten lang genoeg op de ingestelde temperatuur heeft gestaan. Indien u warmtegevoelige materialen verwerkt, verleng dan de spuitcyclusduur in plaats van de temperatuur buitensporig te verhogen.
7. Lage spuitmondtemperatuur
Omdat het spuitmondje regelmatig in contact komt met de koelere matrijs, kan de temperatuur ervan dalen, waardoor de kunststof aan het uiteinde kan stollen.
- Actie: Gebruik een spuitmondverwarming en controleer op storingen. Maak de spuitmond indien mogelijk los van de matrijs tijdens fasen waarin geen injectie plaatsvindt, om de warmte te behouden.
8. Onvoldoende injectiedruk of houddruk
De injectiedruk bepaalt de stromingslengte. Als de druk te laag is, wordt de stromingslengte verkort.
- Actie: Verhoog de injectiedruk en het toerental. Verleng de injectietijd.
- Opmerking: Indien de druk niet verder kan worden verhoogd, kunt u proberen de smelttemperatuur te verhogen om de viscositeit te verlagen. Let goed op de houdtijd: een te korte houdtijd leidt tot onvoldoende vulling, maar een te lange houdtijd veroorzaakt andere defecten.
9. Te lage injectiesnelheid
De injectiesnelheid bepaalt hoe snel de vormholte wordt gevuld. Bij een langzame injectie koelt de smelt tijdens het stromen aanzienlijk af, waardoor de weerstand toeneemt.
- Actie: Verhoog de injectiesnelheid. Let echter op of er vlamvorming of verbranding (dieseling) optreedt, wat kan gebeuren als de snelheid te hoog is.
Wezenlijke factoren
10. Slechte strooibaarheid van het materiaal
Sommige harsen hebben van nature een hoge viscositeit. Bovendien kan het gebruik van te veel gerecycled materiaal (herverwerkt materiaal) de vloei-eigenschappen verslechteren.
- Actie: Voeg vloeimodificatoren of smeermiddelen toe aan de samenstelling. Verlaag het percentage herverwerkt materiaal. Zorg ervoor dat het materiaal goed is gedroogd om vocht en vluchtige stoffen te verwijderen die gasinsluitingen kunnen veroorzaken (die als verstoppingen fungeren).
Matrijs- en productontwerp
11. Onredelijk ontwerp van het poortsysteem
Bij matrijzen met meerdere holtes leiden onevenwichtige inloopkanalen tot een ongelijkmatige vulling. Kleine, dunne of lange inloopkanalen veroorzaken aanzienlijke drukdalingen.
- Actie: Zorg ervoor dat het inlaatsysteem zo is afgestemd dat de holtes gelijktijdig worden gevuld. Plaats de inlaten dicht bij dikke wanden. Vergroot de doorsnede van de inlaatkanalen en de inlaten. Overweeg een meerpuntsinlaatsysteem voor grote onderdelen.
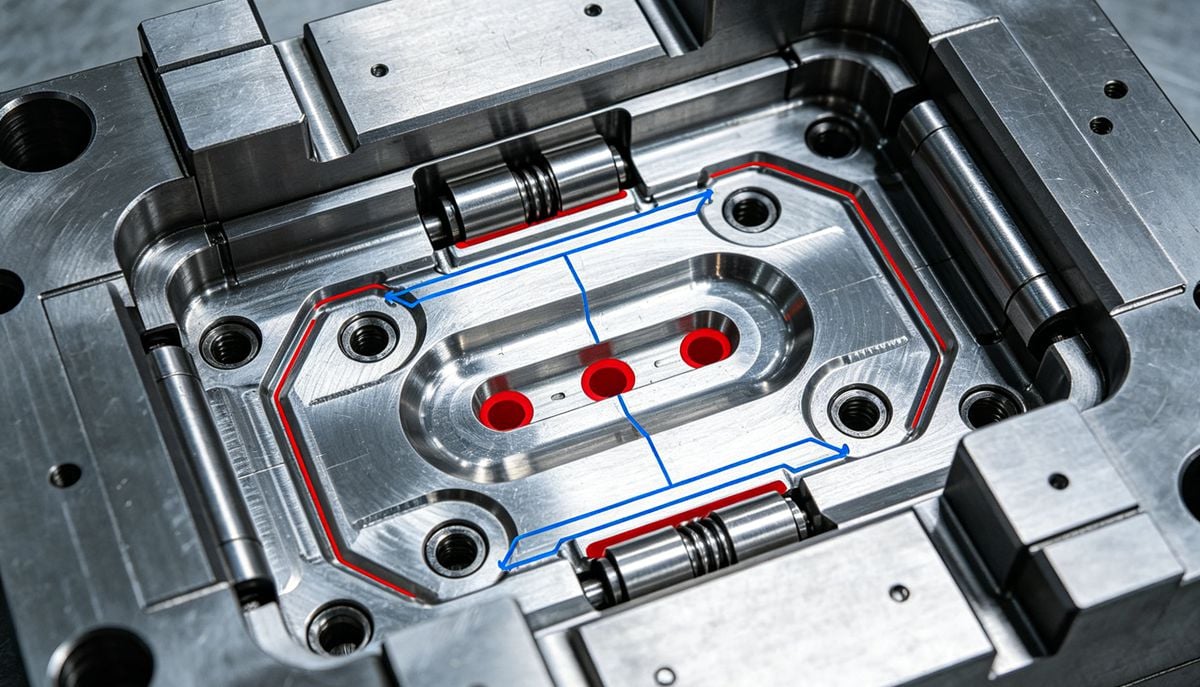
12. Onvoldoende ventilatie van de gietvorm
De ingesloten lucht wordt aan het einde van het vulproces samengeperst, waardoor een tegendruk ontstaat die de injectiedruk tegengaat.
- Actie: Breng ontluchtingskanalen of -pennen aan op de plaats waar de vulling wordt voltooid.
- Diepte van de ventilatieopening: Doorgaans 0,02 tot 0,04 mm.
- Breedte van de ventilatieopening: 5 tot 10 mm.
- Onderhoud: Controleer of de koelkanalen correct zijn geplaatst om te voorkomen dat koud materiaal de ventilatieopeningen blokkeert.
13. Gebrekkig ontwerp van de onderdeelstructuur
Als de verhouding tussen de stromingslengte en de wanddikte te groot is, zal het kunststof stollen voordat het het einde bereikt.
- Richtlijn: Vermijd in het algemeen wanddiktes van 8 mm.
- Aanbeveling: Zorg bij complexe vormen voor een gelijkmatige wanddikte.
Aanbevolen minimale wanddikte per materiaal
| Materiaal | Min. dikte (mm) |
|---|---|
| Polyethyleen (PE) | 0,5 mm |
| Cellulose acetaat | 0,7 mm |
| Polymethylmethacrylaat (PMMA) | 0,7 mm |
| Polyamide (nylon) | 0,7 mm |
| Polystyreen (PS) | 0,75 mm |
| PVC (hard) | 2,3 mm |
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean