 Nederlands



In het spuitgietproces is de koeltijd goed voor ongeveer 80% van de hele productiecyclus. Onvoldoende koeling leidt vaak tot kromtrekken of oppervlaktedefecten, wat de maatvastheid van de onderdelen beïnvloedt. Een goede planning van injectie-, wacht- en koeltijd kan de productkwaliteit en productiviteit verbeteren.
De afkoeltijd verwijst naar de tijd vanaf het moment dat de plastic smelt de matrijsholte vult totdat het onderdeel eruit gehaald kan worden. De norm voor wanneer het onderdeel kan worden verwijderd, is gebaseerd op het feit dat het voldoende gestold is en een bepaalde sterkte en stijfheid heeft bereikt, zodat het niet vervormt of barst tijdens het uitwerpen.
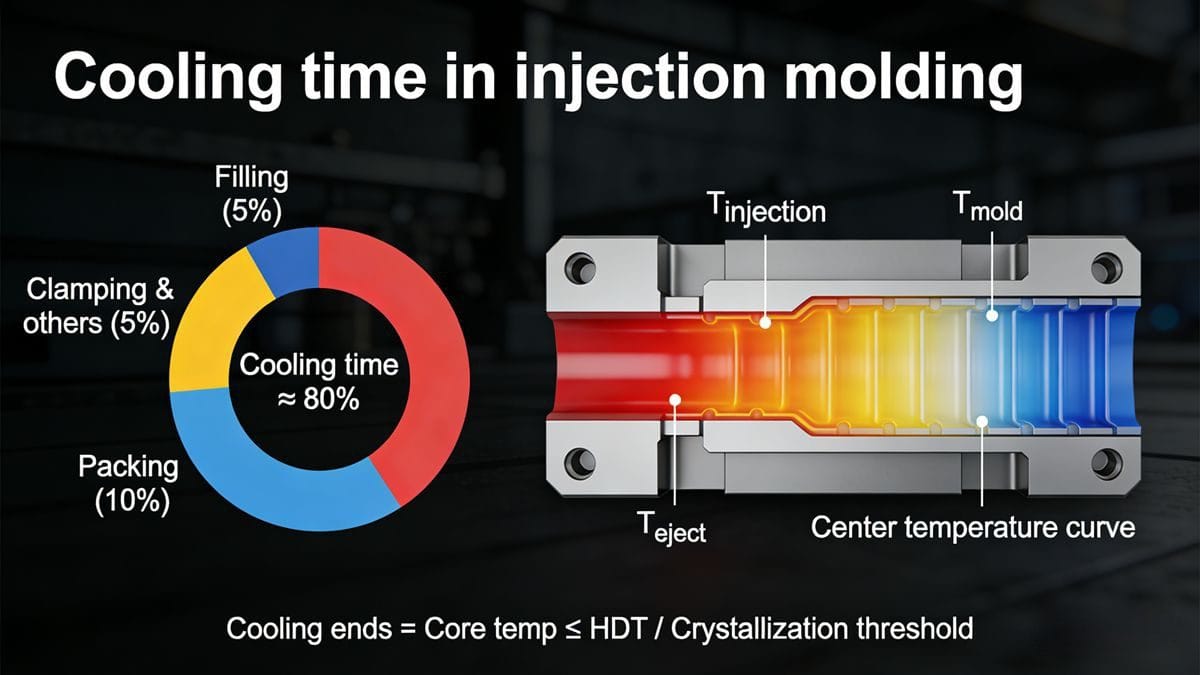
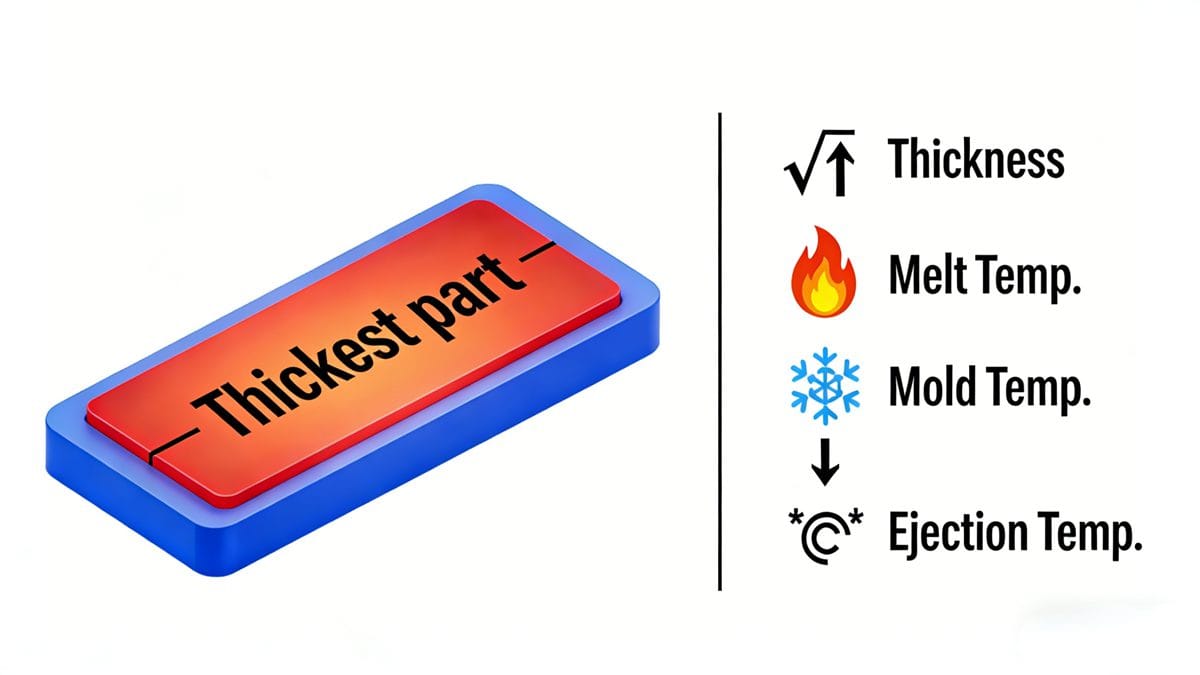
In the world of injection molding, the intricacies of cooling time can be fascinating yet complex. Different factors such as wall thickness, the temperature of molten plastic, ejection temperature, and mold temperature all affect cooling time. Currently, there is no universally applicable formula for calculating cooling time. Instead, formulas are derived based on specific assumptions. Let’s explore the primary factors that define the cooling time in injection molding.
Wat zijn de belangrijkste parameters die de koeltijd beïnvloeden?
Als we kijken naar de parameters die de koeltijd beïnvloeden, dienen drie belangrijke normen gewoonlijk als referentie:
- De tijd die nodig is om de temperatuur in het midden van de dikste wand van het kunststofdeel af te koelen tot onder zijn warmtevervormingstemperatuur.
- De tijd die nodig is om de gemiddelde temperatuur binnen de doorsnede van het kunststofdeel de gespecificeerde uitwerptemperatuur te laten bereiken.
- De tijd die nodig is om de temperatuur van de middelste laag op het dikste gedeelte van een kristallijn kunststofdeel af te koelen tot onder het smeltpunt of om een bepaald kristallisatiepercentage te bereiken.
Elk van deze normen biedt een manier om de koeltijd te schatten, maar er zijn specifieke voorwaarden aan verbonden.
Om de koeltijd effectief te berekenen, moeten er bepaalde aannames gedaan worden:
- Het plastic wordt in de mal gespoten en geeft warmte af aan de mal om af te koelen.
- De kunststof in de holte komt in nauw contact met de matrijswanden, zonder enige weerstand tegen warmteoverdracht, zodat de temperatuur bij contact meteen gelijk is.
- De temperatuur aan het oppervlak van de matrijsholte blijft uniform tijdens het koelproces.
- De thermische geleidbaarheid van het matrijsoppervlak blijft constant, uitgaande van een uniforme temperatuur tijdens het vulproces.
- De invloed van plastische oriëntatie en thermische spanning op de vervorming van het onderdeel is verwaarloosbaar en de afmetingen van het onderdeel hebben geen invloed op de stollingstemperatuur.
Delving deeper into these parameters helps us understand the nuances of cooling time. It’s evident that a holistic approach, factoring in all elements, can lead to better predictions and optimizations in the cooling phase.
Hoe kan de koeltijd worden geoptimaliseerd voor betere productieresultaten?
To optimize cooling time, it’s important to focus on several strategies that take into account the unique characteristics of each molding project. Here are a few effective methods:
- De maltemperatuur aanpassen: Het verlagen van de temperatuur van de mal kan de koeltijd verkorten, maar men moet voorzichtig zijn. Een te lage temperatuur kan defecten in het eindproduct veroorzaken.
- Temperatuur van materiaal verhogen: Hogere temperaturen voor de gesmolten kunststof kunnen de vloei verbeteren en de koeltijd verkorten, maar dit moet worden afgewogen tegen het risico van degradatie.
- Koelkanalen gebruiken: Het opnemen van efficiënte koelkanalen in het matrijsontwerp kan de warmteoverdracht aanzienlijk verbeteren. Dit is een praktische oplossing voor complexe vormen die een nauwkeurige temperatuurregeling vereisen.
- Cyclustijd bewaken: Het regelmatig analyseren en aanpassen van de cyclustijd in real-time kan leiden tot verbeteringen in de koeltijd en de algehele productie-efficiëntie.
Elk van deze strategieën vereist een zorgvuldige balans om optimale resultaten te behalen.
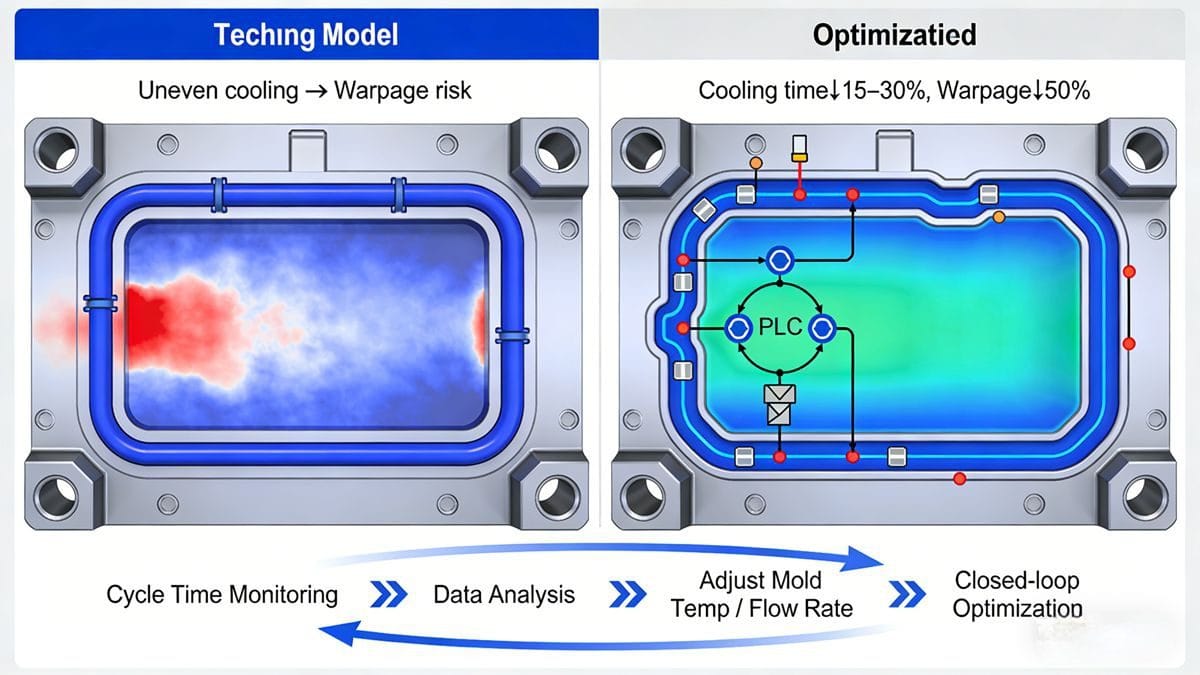
Hier volgt een gestructureerde tabel met strategieën om de koeltijd te optimaliseren:
| Strategie | Beschrijving | Effect op koeltijd |
|---|---|---|
| De maltemperatuur aanpassen | Pas de matrijstemperatuur aan om een balans te vinden voor optimale koeling | Kan de koeltijd verkorten |
| Temperatuur van materiaal verhogen | Hogere temperaturen kunnen de doorstroming verbeteren, maar riskeren degradatie | Kan de koeltijd verkorten, indien voorzichtig gedaan |
| Koelkanalen gebruiken | Ontwerp matrijzen met efficiënte koelkanalen | Verbetert de warmteoverdracht |
| Cyclustijd bewaken | Cyclustijden in real-time analyseren en aanpassen | Leidt tot voortdurende verbeteringen |
Understanding these factors allows for better customization of the injection molding process, ultimately improving product quality and reducing defects. It’s crucial to implement these strategies mindfully, considering both the nature of the material and the design of the product.
Conclusie
Kortom, het effectief beheren van de koeltijd bij spuitgieten is van vitaal belang voor de productkwaliteit en de productie-efficiëntie.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean