 한국어



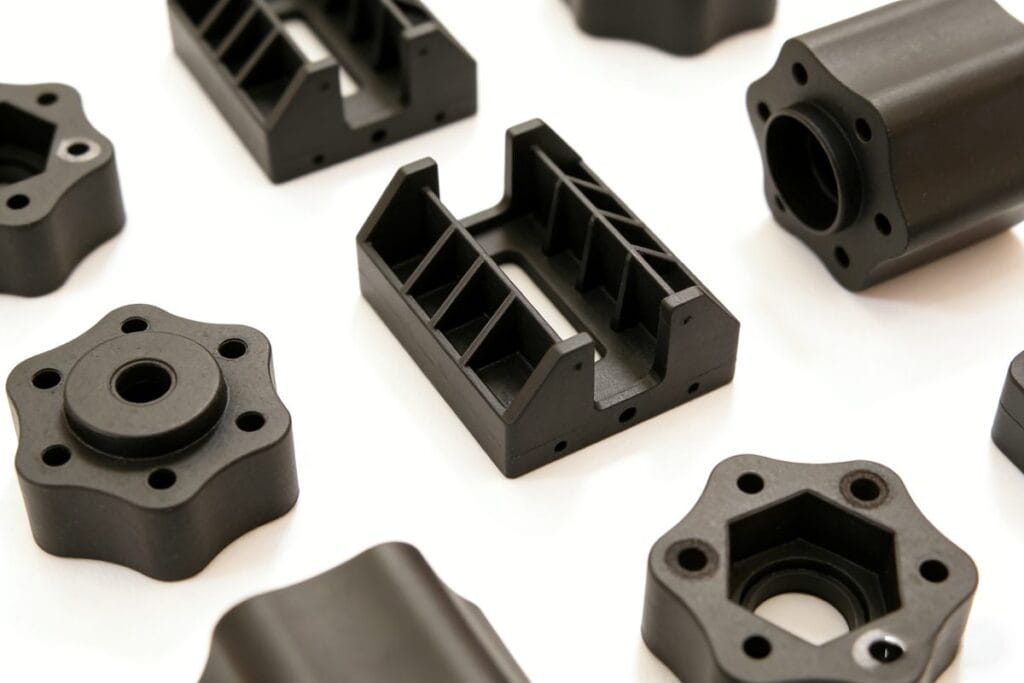
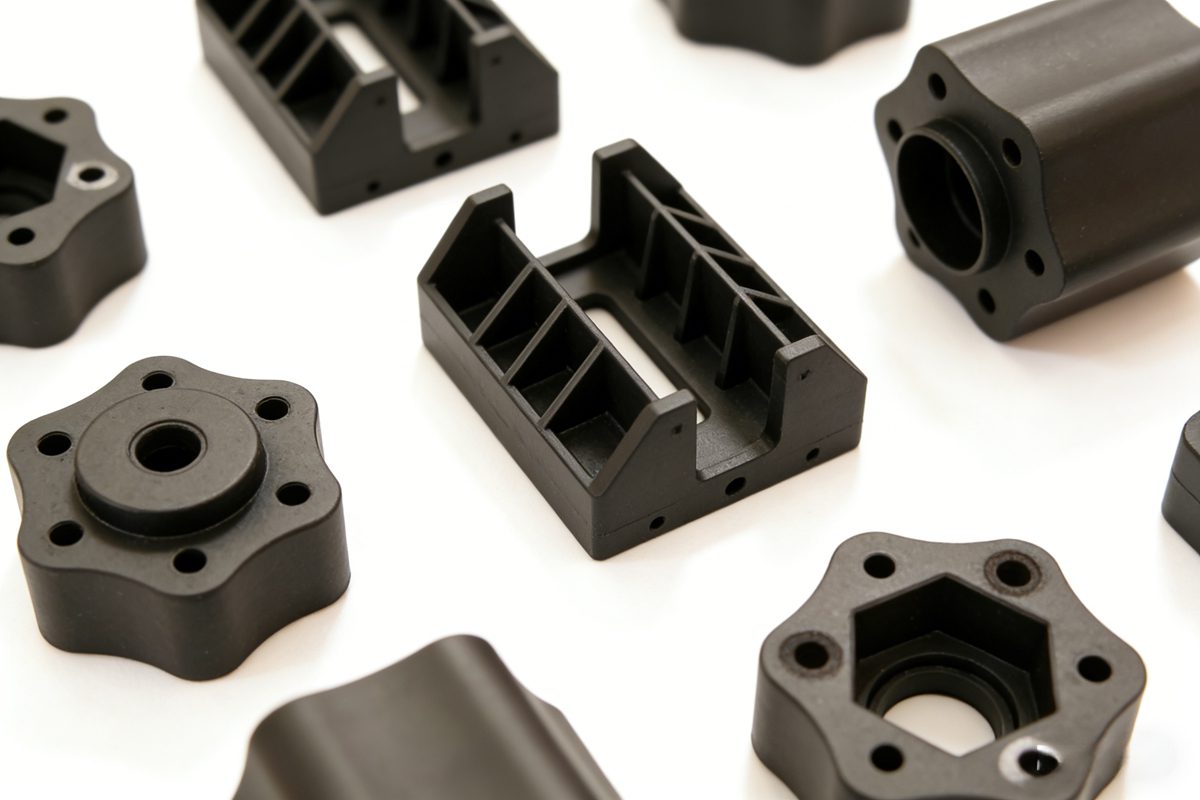
최첨단 제조 시설에서 이루어지는 전문적인 PBT 사출 성형
PBT 사출 성형 개요
폴리부틸렌 테레프탈레이트(PBT)는 자동차, 전기, 소비재 산업에서 널리 사용되는 고성능 열가소성 수지입니다. 정확한 PBT 사출 성형 공정 조건[^1] 이는 최적의 기계적 특성과 치수 안정성을 갖춘 고품질 부품을 제조하는 데 매우 중요합니다. 이 포괄적인 가이드에서는 모든 엔지니어가 반드시 알아야 할 필수 매개변수들을 다룹니다.
성형에 필요한 주요 PBT 소재 특성
공정 매개변수를 자세히 살펴보기 전에, 성형에 영향을 미치는 다음과 같은 중요한 PBT 특성을 먼저 이해해야 합니다:
- 수분 흡수율이 낮음 그러나 고온에서는 습기에 매우 민감하므로, 분자적 분해를 방지하기 위해 철저히 건조해야 한다
- 뛰어난 용융 유동성 얇은 벽면과 복잡한 형상의 제작이 가능하지만, 플래시와 노즐 드롤링을 방지하기 위해 세심한 제어가 필요합니다.
- 급격한 융점 용융 온도 이상에서 점도가 급격히 떨어지면서
- 좁은 처리 시간대 냉각 과정에서 급속한 결정화가 일어나면서
- 상당한 수축률 뚜렷한 방향적 차이를 보이며
- 노치와 날카로운 모서리에 대한 높은 민감도 응력 집중을 유발하여
- 최대 200%의 신장률 순수 PBT의 경우 (유리 섬유 보강 시 현저히 감소함)
PBT 사출 성형의 주요 공정 매개변수
1. 배럴 온도 제어
적절한 배럴 온도는 성공적인 PBT 성형의 기본입니다:
| 재질 유형 | 배럴 온도 범위 | 노즐 온도 |
|---|---|---|
| 표준 PBT | 240~280°C | 전방 배럴 구역보다 5~10°C 낮은 곳 |
| 유리섬유 강화 PBT[^2] | 230~260°C | 전방 배럴 구역보다 5~10°C 낮은 곳 |
온도의 영향:
- 너무 낮음: 가소화가 불충분하여 사출 부족, 침하 자국, 불균일한 수축 및 표면 마감이 거칠어짐
- 너무 높음: 노즐에서 심한 흘러내림, 플래시 발생, 색상 어두워짐 및 재료 열화
2. 금형 온도 설정
금형 온도는 다음 사항에 직접적인 영향을 미칩니다:
- 치수 안정성
- 뒤틀림 변형
- 사이클 시간
- 결정화도
권장 금형 온도:
- 표준 PBT: 40~60°C (실온에서도 빠르게 결정화됨)
- 유리섬유 강화 PBT: 60~80°C (최적의 특성을 얻으려면 이보다 약간 높은 온도)
3. 주입 압력 지침
PBT는 용융 점도가 낮기 때문에 적당한 사출 압력으로 성형이 가능합니다:
| 재질 유형 | 압력 범위 | 최대 한도 |
|---|---|---|
| 표준 PBT | 60~90 MPa | 100 MPa |
| 유리섬유 강화 PBT | 80~100 MPa | 100 MPa |
압력 관련 고려 사항:
- 부품 두께에 따라 압력을 높입니다
- 분사 장애를 방지하기 위해 100 MPa를 초과하지 마십시오.
- 유리 섬유 강화 컴파운드에는 더 높은 압력이 필요합니다
고급 성형 설계 시 고려 사항
러너 시스템 최적화
- 선호 짧고 굵은 줄기 최상의 결과를 얻으려면 단면이 원형인 것을 사용하십시오
- 표준 러너는 개조된 PBT와 개조되지 않은 PBT 모두에 사용할 수 있습니다.
- 핫 러너 시스템은 필수적입니다 유리섬유 강화 PBT용
게이트 설계 모범 사례
- 포인트 게이트와 잠수함 게이트 높은 전단 효과로 인해 겉보기 점도가 감소하므로 선호된다
- 게이트 직경을 더 크게 하는 것이 권장됩니다
- 게이트 배치 코어 캐비티의 바로 맞은편 분사 현상을 방지하고 유량 보정 문제를 최소화하기 위해
- 게이트의 부적절한 배치는 표면 결함과 성능 저하를 초래합니다.
부품 설계 권장 사항
- 날카로운 모서리와 홈을 피하십시오(특히 내부 모서리의 경우 반지름을 넉넉하게 설정하십시오).
- 다양한 방향에 따른 상당한 수축 차이를 고려해야 한다
- 순수 PBT는 미세한 언더컷이 있는 부품의 강제 이젝션이 가능합니다(보강 등급의 경우 불가능함).
PBT 성형에 대한 품질 관리 요령
- PBT 수지는 항상 건조한 상태로 유지하십시오 수분 흡수율이 낮음에도 불구하고 가공 전
- 다음 사항을 모니터링하십시오. 노즐에서 침이 흐르는 현상 그리고 그에 따라 온도를 조절하십시오
- 구현 빠른 주입 속도 PBT의 빠른 결정화 특성을 활용하기 위해
- 행동 초도품 검사 뒤틀림과 치수 안정성에 중점을 둠
- 일관성을 유지하십시오 사이클 시간 균일한 결정성을 확보하기 위해
결론
마스터링 PBT 사출 성형 공정 조건[^1] 이를 위해서는 온도, 압력 및 금형 설계 매개변수를 정밀하게 제어해야 합니다. 이러한 지침을 준수함으로써 제조업체는 뛰어난 기계적 특성, 치수 안정성 및 표면 마감을 갖춘 고품질 PBT 부품을 생산할 수 있습니다. 유리섬유 강화 등급의 경우 표준 PBT와 비교하여 매개변수를 조정해야 한다는 점을 유의하십시오.
엔지니어링 플라스틱 및 사출 성형 공정에 대한 더 많은 기술 자료를 원하시면, 저희 블로그를 구독하시거나 제조 전문가에게 문의해 주십시오.
-
[^1]: 이 자료를 통해 성공적인 PBT 사출 성형을 위한 필수 매개변수를 파악해 보세요. [^2]: 유리섬유 강화 PBT의 장점과 가공 시 고려 사항을 알아보세요.
자주 묻는 질문
성형에 필요한 주요 PBT 소재 특성
공정 매개변수를 자세히 살펴보기 전에, 성형에 영향을 미치는 다음과 같은 중요한 PBT 특성을 먼저 이해해야 합니다:
수분 흡수율이 낮음 그러나 고온에서는 습기에 매우 민감하므로, 분자적 분해를 방지하기 위해 철저히 건조해야 한다 뛰어난 용융 유동성 얇은 벽면과 복잡한 형상의 제작이 가능하지만, 플래시와 노즐 드롤링을 방지하기 위해 세심한 제어가 필요합니다. 급격한 융점 용융 온도 이상에서 점도가 급격히 떨어지면서 좁은 처리 시간대 냉각 과정에서 급속한 결정화가 일어나면서 상당한 수축률 뚜렷한 방향적 차이를 보이며 노치와 날카로운 모서리에 대한 높은 민감도 응력 집중을 유발하여 최대 200%의 신장률 순수 PBT의 경우 (유리 섬유 보강 시 현저히 감소함)
1. 배럴 온도 제어
적절한 배럴 온도는 성공적인 PBT 성형의 기본입니다:
온도의 영향: 너무 낮음: 가소화가 불충분하여 사출 부족, 침하 자국, 불균일한 수축 및 표면 마감이 거칠어짐 너무 높음: 노즐에서 심한 흘러내림, 플래시 발생, 색상 어두워짐 및 재료 열화
2. 금형 온도 설정
금형 온도는 다음 사항에 직접적인 영향을 미칩니다: 치수 안정성, 뒤틀림 변형, 사이클 시간, 결정화도
권장 금형 온도: 표준 PBT: 40~60°C (실온에서도 빠르게 결정화됨) 유리섬유 강화 PBT: 60~80°C (최적의 물성을 얻으려면 이보다 약간 높은 온도)
러너 시스템 최적화
선호 짧고 굵은 줄기 최상의 결과를 얻으려면 단면이 원형인 것을 사용하십시오. 표준 러너는 개질 및 비개질 PBT 모두에 사용할 수 있습니다. 핫 러너 시스템은 필수적입니다 유리섬유 강화 PBT용
게이트 설계 모범 사례
포인트 게이트와 잠수함 게이트 높은 전단 효과로 인해 겉보기 점도가 감소하므로 선호됨. 게이트 직경을 더 크게 하는 것이 권장됨. 게이트 배치 코어 캐비티의 바로 맞은편 분사 현상을 방지하고 유량 보정 문제를 최소화하기 위해. 게이트 위치가 부적절하면 표면 결함이 발생하고 성능이 저하됩니다.
저자 소개

Alex Yu
아이디얼 프로 매뉴팩처링
알렉스는 Ideal Pro의 공동 창립자이지만, 주요 프로젝트를 총괄하거나 기술 팀을 이끌지 않을 때는 장거리 자전거 타기를 즐기거나, 동네에서 가장 맛있는 커피를 찾아다니거나, 다음 여행 계획을 세우는 모습을 볼 수 있습니다. 국제 무역 영업과 프로젝트 관리 분야에서 20년 이상의 경력을 쌓아온 그는 촉박한 마감 기한부터 까다로운 엔지니어링 문제까지, 그 사이의 모든 상황을 다 겪어보았습니다. 그는 훌륭한 성과는 충분한 휴식을 취한 마음과 맛있는 커피에서 나온다고 믿으며, 맡은 모든 프로젝트에 그와 같은 호기심과 세심한 주의를 기울입니다. 사무실에 있지 않을 때는 대개 야외 어딘가에서 새로운 장소를 탐험하며, 나중에 나눌 이야기를 수집하곤 합니다.




 English
 French
 Dutch
 German
 Japanese
 Korean