 日本語



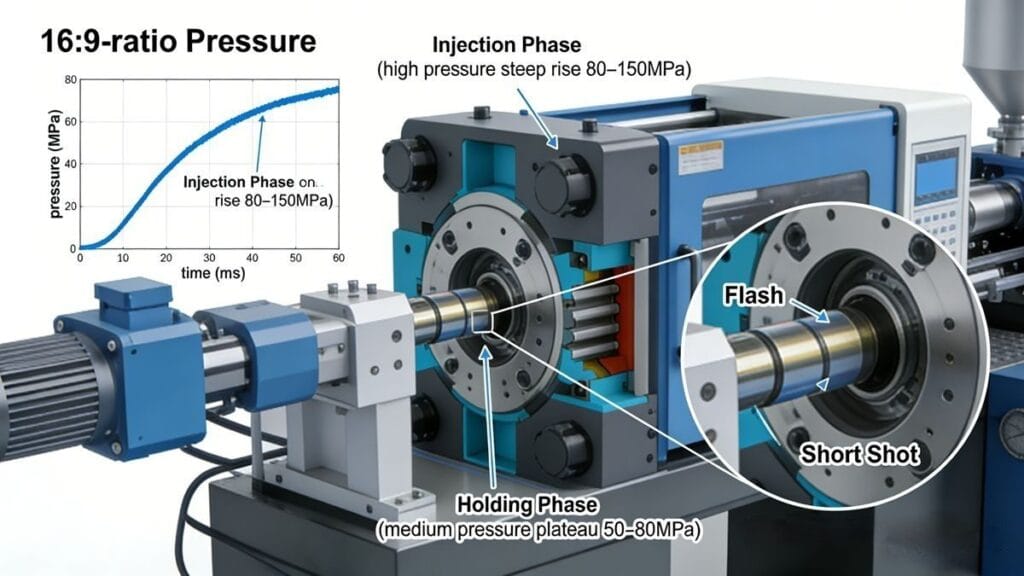
射出成形プロセスは、時に難解に感じられるかもしれません。多くの要素が絡み合っており、これらの要素を理解できるかどうかが、プロジェクトの成否を左右します。
射出成形に影響を与える主要な要素は、温度、圧力、材料、そして時間の4つです。これらの要素を習得することが、成形プロセスを成功させる上で不可欠です。

射出成形を真に理解するには、これらの要素それぞれについて深く掘り下げていく必要があります。これらの要素は相互に関連しており、最終製品の品質に影響を与える可能性があります。これらの要素がどのように連携し、なぜ重要なのかを探っていきましょう。
射出成形において温度はどのように影響するのか?
射出成形プロセスにおいて、温度は極めて重要な役割を果たします。温度は材料の挙動と製品全体の品質に影響を与えます。温度が高すぎると、材料が過剰に溶融し、欠陥が生じる可能性があります。逆に、温度が低すぎると、材料が金型内に適切に流れ込まない場合があります。
温度は材料の粘度だけでなく、冷却速度にも影響を与えます。適切な温度管理を行うことで、材料のスムーズな流れが確保され、不良品の発生リスクを低減できます。
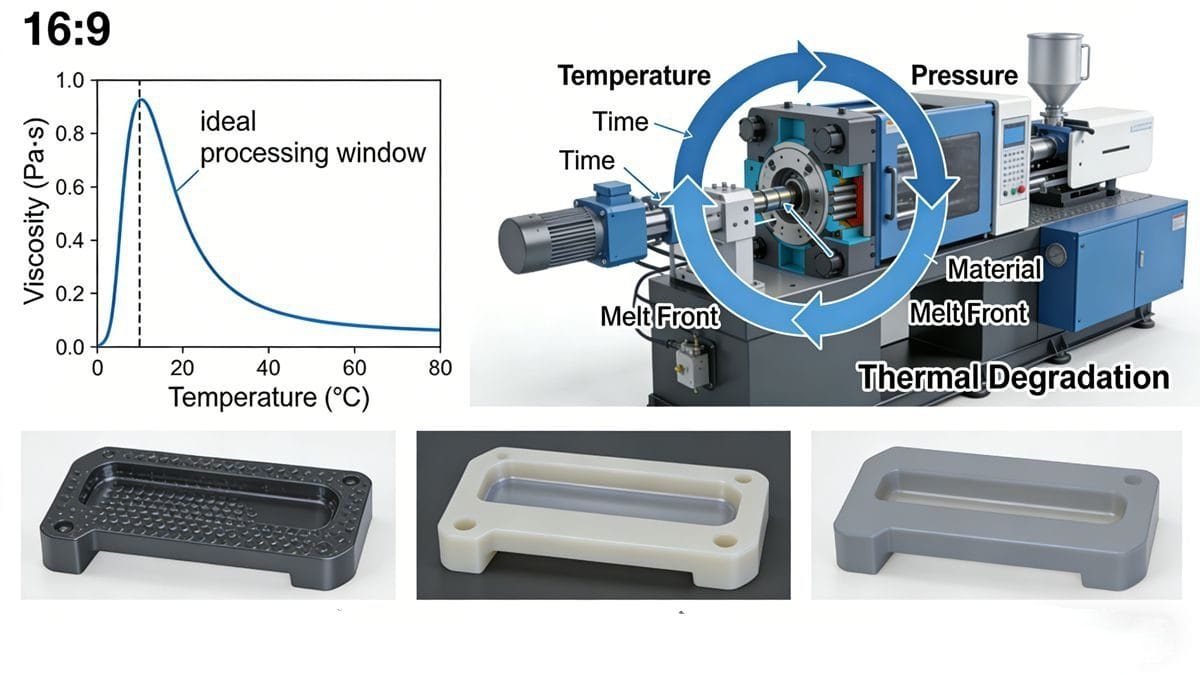
適切な温度を維持することは非常に重要です。材料にはそれぞれ固有の融点があります。例えば、熱可塑性樹脂は、溶融するのに十分な温度まで加熱する必要がありますが、劣化するほど加熱してはいけません。温度制御は、サイクルタイムや最終製品の機械的特性に影響を与えます。
実際に、わずかな温度調整が大きな改善につながることを目の当たりにしてきました。あるプロジェクトでは、反りの問題に直面しました。温度設定を調整したところ、最終製品の品質が劇的に向上しました。この経験から、温度管理は単にガイドラインに従うだけではなく、使用する材料に対する深い理解が必要であることを学びました。
圧力はプロセスにおいてどのような役割を果たすのか?
圧力もまた重要な要素です。溶融材料が金型を完全に満たすようにするためには、圧力が不可欠です。圧力が不足すると充填が不十分になり、逆に圧力が過剰になるとバリなどの欠陥が生じる可能性があります。
適切な圧力管理は、材料が金型の隅々まで均一に充填され、所望の形状を維持することを保証します。これは、生産の一貫性を確保するために不可欠です。
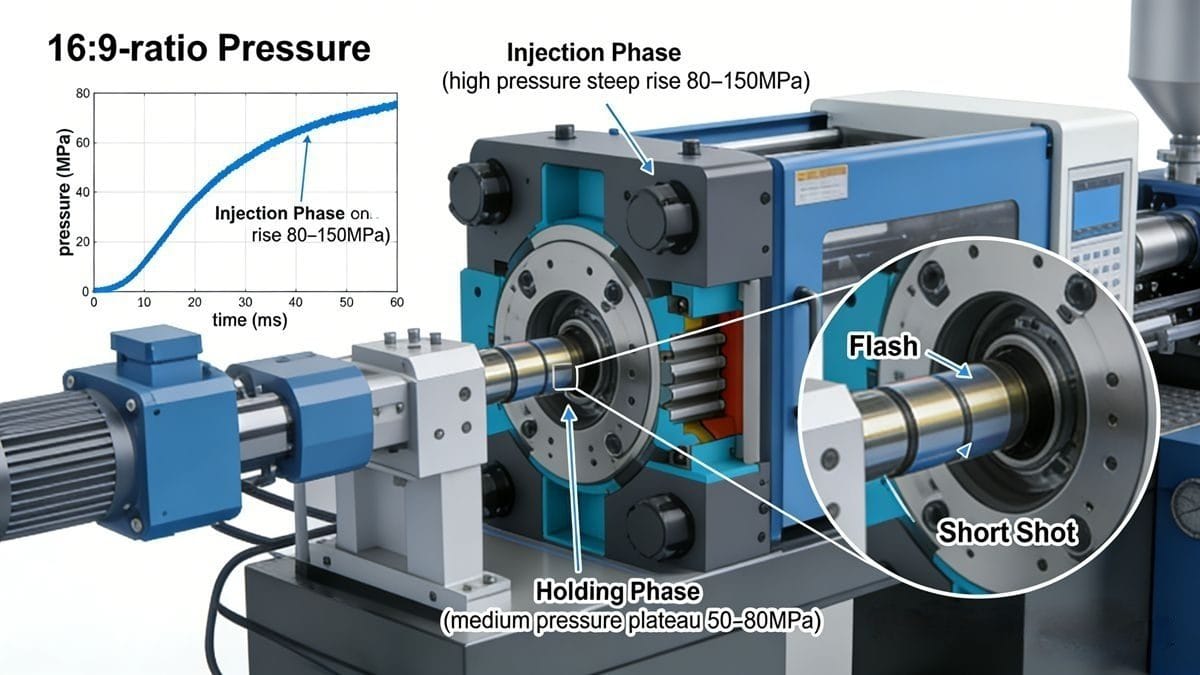
射出成形工程の各段階では、それぞれ異なる圧力レベルが求められます。例えば、射出工程では、材料を金型内に素早く押し込むために高圧が必要です。一方、保持工程では、材料が欠陥なく適切に固化するように、低圧が必要となる場合があります。
私の経験上、様々な材料に対する圧力要件を理解することは不可欠です。例えば、高粘度ポリマーを扱う際、圧力設定を調整することで、流量の向上と充填時間の短縮を実現できました。これにより、サイクルタイムが短縮されただけでなく、納品する製品の全体的な品質も向上しました。
材料選定はプロセスにどのような影響を与えるのか?
射出成形プロセスにおいて、材料の選定は極めて重要です。選択する材料の種類は、温度、圧力、そして製品全体の品質に直接影響を与えます。材料ごとに、融点、流動性、冷却時間など、固有の特性があります。
適切な材料を選ぶことは、望ましい特性を実現し、射出成形プロセス全体が円滑に進むために非常に重要です。
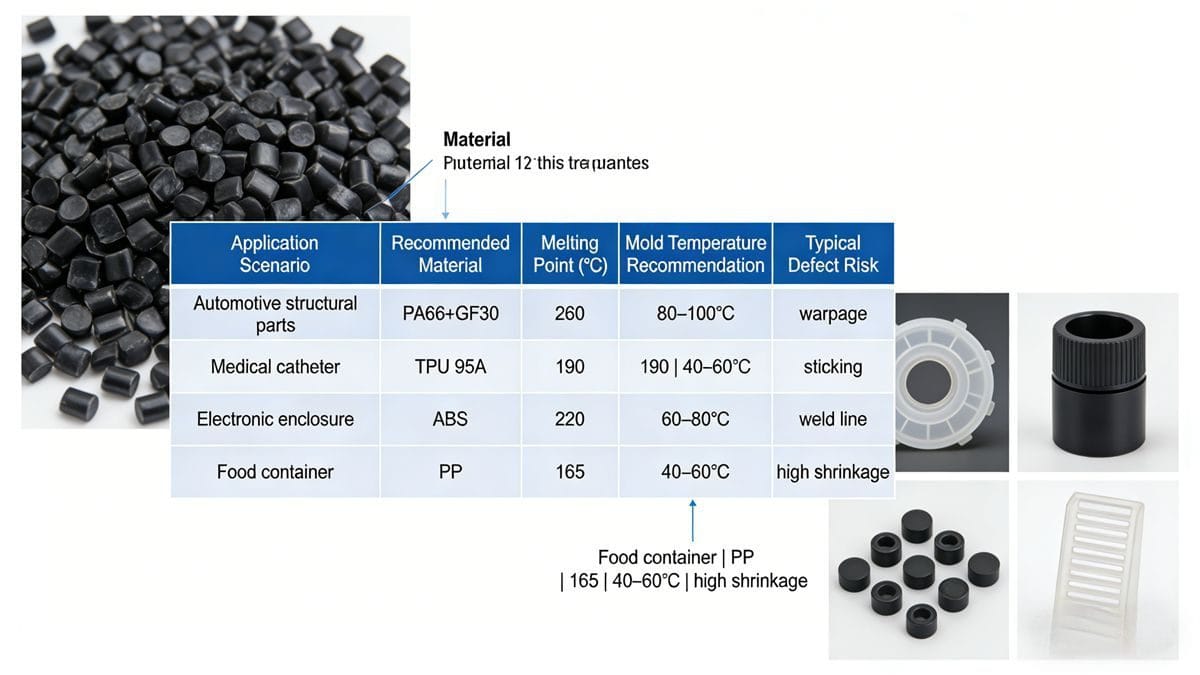
材料の選択は、最終製品の用途に合致していなければならないことを学びました。例えば、荷重を受ける部品に高強度ポリマーを使用すれば、性能と耐久性が向上します。一方、不適切な材料を使用すると、使用中に故障する可能性があります。
あるプロジェクトでは、クライアントからのフィードバックに基づいて材料を変更することにしました。以前の材料はクライアントの要求に対して脆すぎたのです。様々な選択肢を検討した結果、より柔軟なポリマーを選定しました。その結果、製品性能が大幅に向上し、材料の選択が成否を分ける重要な要素となることを改めて実感しました。
射出成形においてタイミングが重要な理由とは?
最後に、射出成形プロセスにおいてタイミングは決して軽視できません。加熱、射出、保持、冷却といった各工程のタイミングは、生産の品質と効率に影響を与えます。
適切なタイミングは、最適な材料の流れと冷却を確保し、最終的に製品の寸法精度と表面品質の向上につながります。
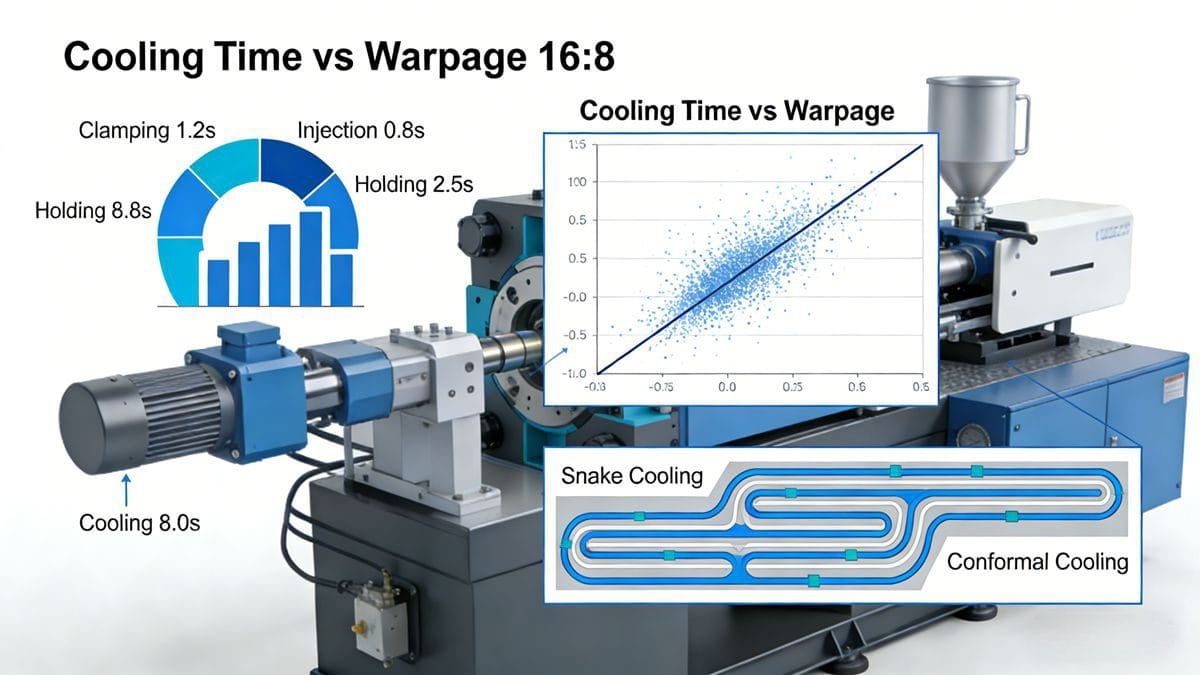
私の経験上、タイミングは他の要素と慎重に調整する必要があります。例えば、冷却時間は材料が固まるのに十分な長さでなければなりませんが、生産が遅れるほど長くあってはなりません。私たちはプロセスを最適化し、一秒たりとも無駄にしないようにするために、頻繁に時間研究を実施しています。
先日実施したプロジェクトにおいて、冷却時間の延長により遅延が発生しました。そこで、冷却サイクルを分析し、冷却プロセスを調整することで、冷却時間を大幅に短縮することに成功しました。これにより、コスト削減だけでなく、納期短縮にも繋がりました。
結論
温度、圧力、材料、タイミングという4つの主要要素を理解することで、射出成形プロセスを改善し、製品の品質を向上させることができます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean