 日本語



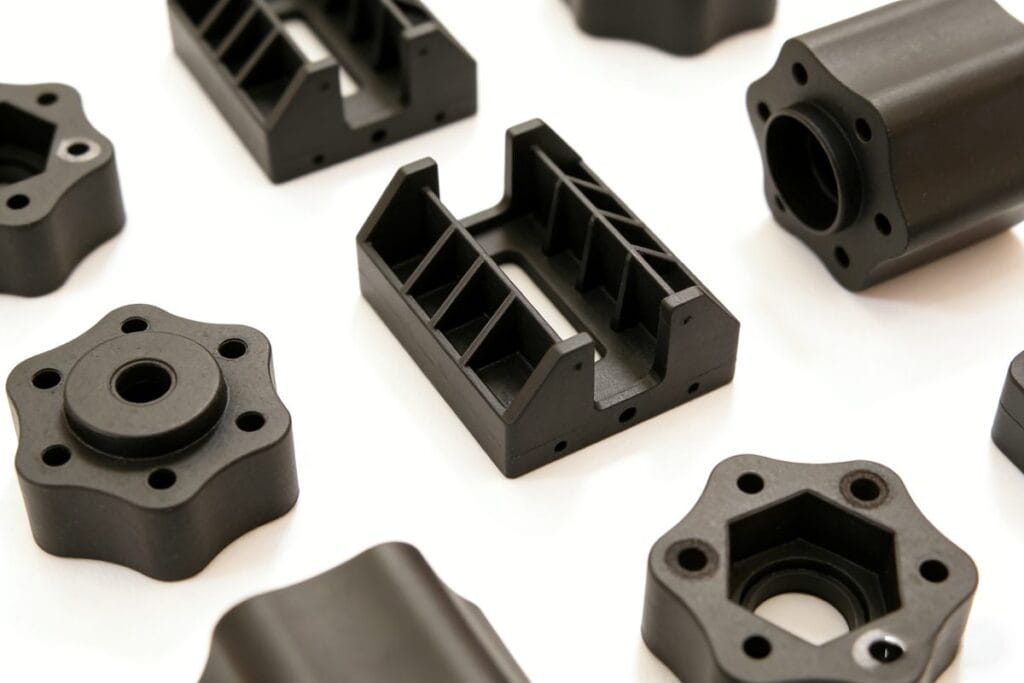
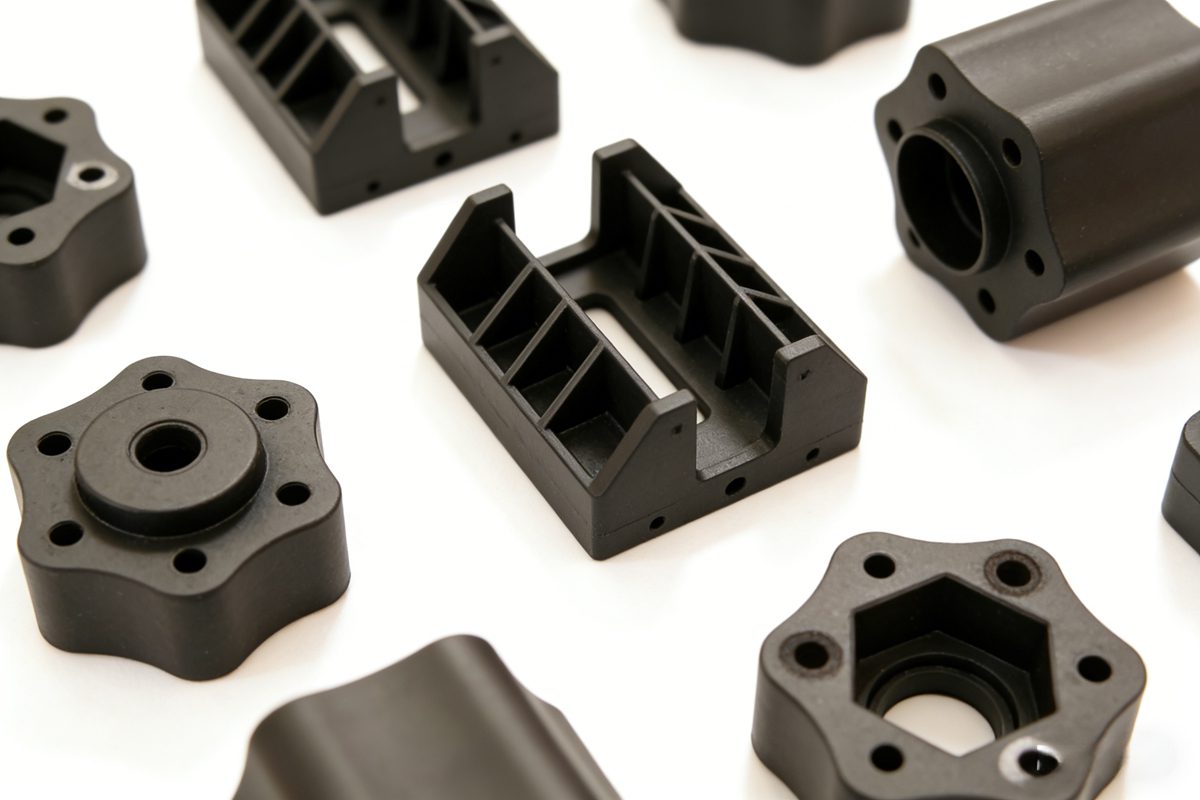
最新の製造設備におけるプロフェッショナルなPBT射出成形
PBT射出成形入門
ポリブチレンテレフタレート(PBT)は、自動車、電気、消費財業界で広く使用されている高性能熱可塑性樹脂です。 PBT射出成形プロセス条件[^1] 最適な機械的特性と寸法安定性を備えた高品質な部品を製造するには、これが不可欠です。この包括的なガイドでは、すべてのエンジニアが知っておくべき重要なパラメータを網羅しています。
成形用PBT材料の主な特性
成形プロセスパラメータの詳細に入る前に、成形に影響を与える以下の重要なPBT特性を理解しておきましょう。
- Low moisture absorption しかし高温下では湿気に非常に敏感であり、分子の分解を防ぐためには徹底的な乾燥が必要である。
- 優れたメルトフロー 薄肉かつ複雑な形状の製造を可能にするが、バリやノズルからの液だれを防ぐためには慎重な制御が必要である。
- 鋭い融点 融点以上で急激な粘度低下
- 処理ウィンドウが狭い 冷却中に急速に結晶化する
- 著しい収縮率 顕著な方向性の違い
- ノッチや鋭角に対する高い感度 ストレス集中を引き起こす
- 最大200%の伸び 純粋なPBTの場合(ガラス繊維強化により大幅に低減)
PBT射出成形における重要なパラメータ
1. 樽の温度制御
PBT成形を成功させるには、適切なバレル温度が不可欠です。
| 材料の種類 | 樽の温度範囲 | ノズル温度 |
|---|---|---|
| 標準PBT | 240~280°C | 前面バレルゾーンより5~10℃低い温度 |
| ガラス繊維強化PBT[^2] | 230~260°C | 前面バレルゾーンより5~10℃低い温度 |
温度の影響:
- 低すぎる可塑化不良により、ショートショット、ヒケ、不均一な収縮、およびつや消しの表面仕上げが生じる。
- 高すぎるノズルからの液だれ、フラッシュの発生、変色、材料の劣化が顕著に見られる。
2. 金型温度設定
金型温度は以下に直接影響します。
- Dimensional stability
- 反り変形
- サイクルタイム
- 結晶化度
推奨成形温度:
- 標準PBT:40~60℃(室温でも急速に結晶化する)
- ガラス繊維強化PBT:60~80℃(最適な特性を得るにはやや高めの温度が望ましい)
3. 注入圧力に関するガイドライン
PBTの低い溶融粘度により、中程度の射出圧力が可能になります。
| 材料の種類 | 圧力範囲 | 最大制限 |
|---|---|---|
| 標準PBT | 60~90 MPa | 100 MPa |
| ガラス繊維強化PBT | 80~100 MPa | 100 MPa |
圧力に関する考慮事項:
- 部品の厚みが増すにつれて圧力が増加する
- 排出不良を避けるため、100 MPaを超えないようにしてください。
- ガラス充填化合物にはより高い圧力が必要
高度な成形設計に関する考慮事項
ランナーシステムの最適化
- 好む 短くて太いランナー 最適な結果を得るには円形の断面が必要です
- 標準ランナーは、改造PBTと未改造PBTの両方に使用できます。
- ホットランナーシステムは不可欠 ガラス繊維強化PBT用
ゲート設計のベストプラクティス
- ポイントゲートとサブマリンゲート 高いせん断効果により見かけ粘度が低下するため好ましい。
- より大きなゲート径を推奨します
- 位置ゲート コア空洞の真向かい ジェット噴射を防ぎ、流量補正の問題を最小限に抑える
- ゲート配置の不備は表面欠陥や性能低下を引き起こす。
部品設計に関する推奨事項
- 鋭角や切り欠きは避けてください(特に内側の角は、十分な半径を使用してください)。
- さまざまな方向における顕著な収縮差を考慮する
- 純粋なPBT樹脂は、わずかなアンダーカットのある部品でも強制排出が可能(強化グレードでは不可能)
PBT成形における品質管理のヒント
- 常に乾燥したPBT樹脂 低吸湿性にもかかわらず、加工前に
- 監視対象 ノズルからよだれが垂れる 温度を適切に調整する
- 埋め込む 高速注入速度 PBTの急速な結晶化を利用する
- 行動 初回製品検査 反りや寸法安定性に焦点を当てる
- 一貫性を保つ サイクルタイム 均一な結晶性を確保するため
結論
マスタリング PBT射出成形プロセス条件[^1] 温度、圧力、金型設計パラメータの精密な制御が不可欠です。これらのガイドラインに従うことで、メーカーは優れた機械的特性、寸法安定性、表面仕上げを備えた高品質のPBT部品を製造できます。ガラス繊維強化グレードは、標準PBTと比較して調整されたパラメータが必要となることに注意してください。
エンジニアリングプラスチックや射出成形プロセスに関するより詳しい技術情報については、弊社のブログにご登録いただくか、弊社の製造専門家までお問い合わせください。
-
[^1]: Explore this resource to understand the essential parameters for successful PBT injection molding. [^2]: Discover the advantages and processing considerations for glass-fiber reinforced PBT.
よくある質問
成形用PBT材料の主な特性
成形プロセスパラメータの詳細に入る前に、成形に影響を与える以下の重要なPBT特性を理解しておきましょう。
Low moisture absorption しかし高温下では湿気に非常に敏感であり、分子の分解を防ぐためには徹底的な乾燥が必要である。 優れたメルトフロー 薄肉かつ複雑な形状の製造を可能にするが、バリやノズルからの液だれを防ぐためには慎重な制御が必要である。 鋭い融点 融点以上で急激な粘度低下 処理ウィンドウが狭い 冷却中に急速に結晶化する 著しい収縮率 顕著な方向性の違い ノッチや鋭角に対する高い感度 ストレス集中を引き起こす 最大200%の伸び 純粋なPBTの場合(ガラス繊維強化により大幅に低減)
1. 樽の温度制御
PBT成形を成功させるには、適切なバレル温度が不可欠です。
温度の影響: 低すぎる可塑化不良により、ショートショット、ヒケ、不均一な収縮、およびつや消しの表面仕上げが生じる。 高すぎるノズルからの液だれ、フラッシュの発生、変色、材料の劣化が顕著に見られる。
2. 金型温度設定
金型温度は、寸法安定性、反り変形、サイクルタイム、結晶化度に直接影響します。
推奨成形温度: 標準PBT:40~60℃(室温でも急速に結晶化する) ガラス繊維強化PBT:60~80℃(最適な特性を得るにはやや高めの温度が必要)
ランナーシステムの最適化
好む 短くて太いランナー 最適な結果を得るには円形断面が必要です。標準ランナーは、改質PBTと未改質PBTの両方に使用できます。 ホットランナーシステムは不可欠 ガラス繊維強化PBT用
ゲート設計のベストプラクティス
ポイントゲートとサブマリンゲート 高いせん断効果により見かけ粘度が低下するため好ましい。より大きなゲート径が推奨される。ゲートの位置 コア空洞の真向かい ジェット噴射を防ぎ、流量補正の問題を最小限に抑えるため、ゲートの位置が不適切だと表面欠陥や性能低下を引き起こします。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean