 日本語



射出成形におけるショートショット:包括的な原因分析とトラブルシューティング
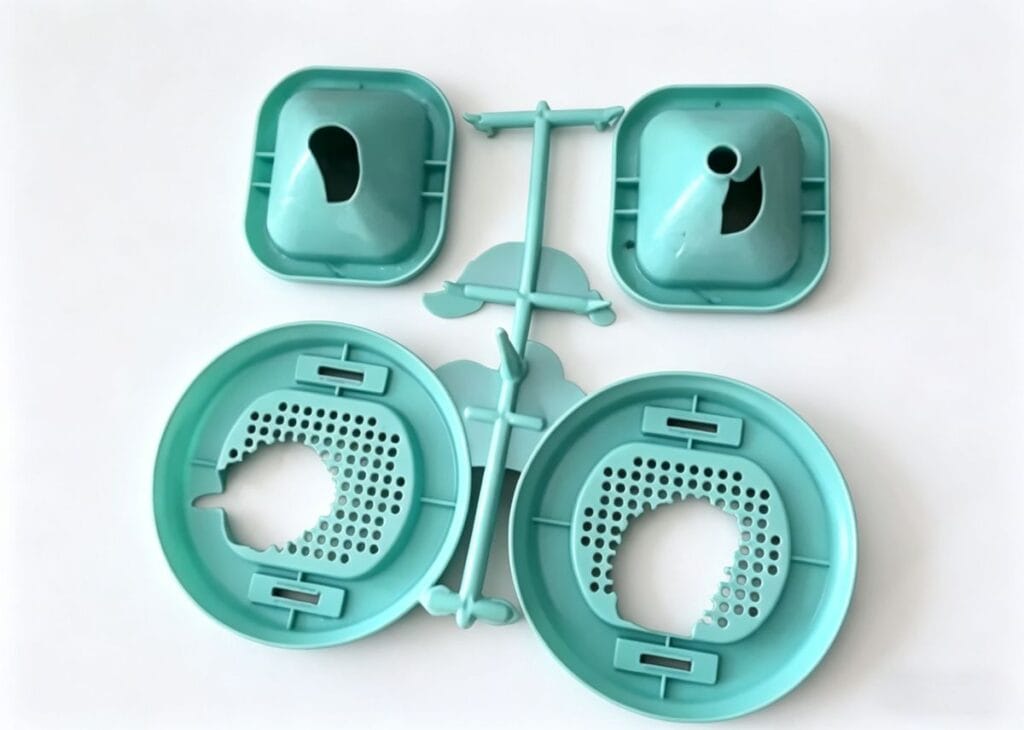
Short shot別名 アンダーフィル不完全充填、または「金型飢餓」は、プラスチック射出成形における一般的な欠陥です。これは、溶融したプラスチックが固化する前に金型キャビティを完全に満たせない場合に発生します。
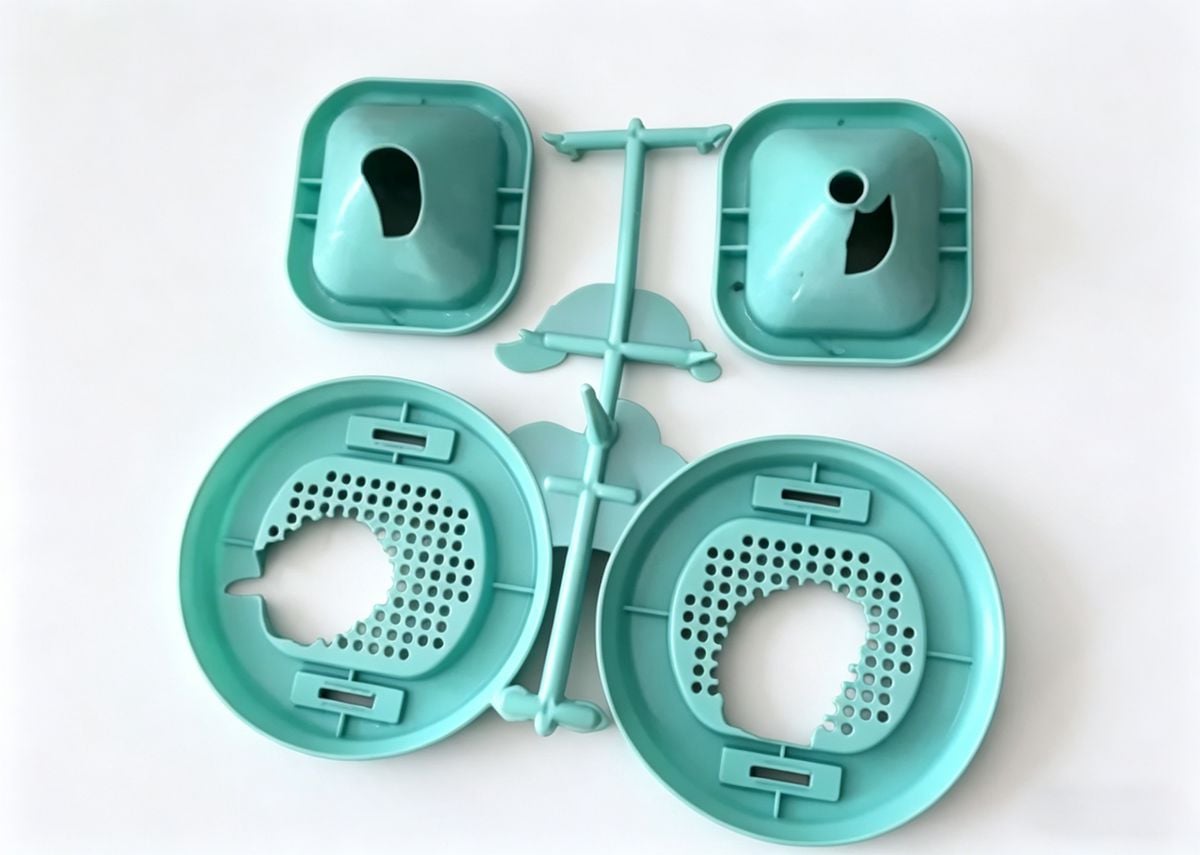
視覚的には、流動先端が途中で停止した不完全な部分として現れます。これは、薄肉部や流路の最端部で特に多く見られます。多キャビティ金型では、1つのキャビティは完全に充填されているのに、別のキャビティは部分的にしか充填されていない状態が見られる場合があります。
根本的な原因は、ほとんどの場合、過剰な流動抵抗によって溶融金属がそれ以上前進できないことです。流動長に影響を与える主な要因には、肉厚、金型温度、射出圧力、溶融金属温度、および材料特性などがあります。
以下に、13の主要な原因とその解決策に関する詳細な分析を示します。
> ?クイックヒント: 短いショットに直面している場合は、まずあなたの 融点 そして 噴射圧力これらは最も一般的な原因であるためです。
機械および設備の問題
1. 不適切な機械選定
不適切なサイズの機械を使用することは、根本的な誤りです。射出成形機の最大射出量は、部品の総重量とランナー(スプルー/ゲート)の総重量を合わせた重量を上回らなければなりません。
- 経験則: 総注入重量は超えてはならない 85% 機械の可塑化能力に関して。
2.餌不足(飢餓)
ほとんどの機械は容積式供給方式を採用しています。顆粒のサイズが不均一であったり、ホッパー底部で「ブリッジング」が発生したりすると、供給が中断されます。
- 解決: ブリッジングが発生していないか確認してください。供給口の温度が高すぎると、早期溶融や詰まりの原因となることがあります。スムーズな落下を確保するため、供給口を冷却してください。
3. 潤滑剤の過剰使用
原料配合に潤滑剤が過剰に含まれている場合、また、スクリューチェックリング(逆止弁)とバレルとの間に著しい摩耗が生じた場合、深刻な逆流が発生する可能性があります。
- 結果: ネジは回転するが、十分な量の材料を前方に押し出さない。
- 修理: 潤滑油の使用量を減らし、ネジとバレル間のクリアランスを点検・修理してください。
4. 冷たいスラッグや不純物による流れの阻害
異物や冷たいスラッジがノズルやゲートを物理的に塞ぐ可能性があります。
- 解決: ノズルを取り外し、徹底的に清掃してください。金型内のコールドスラグウェルのサイズを大きくして、早期に凝固した材料を捕捉できるようにしてください。
プロセスパラメータ(温度、圧力、速度)
5. 金型温度が低い
溶融したプラスチックが冷たい金型に入ると、急速に冷却され、粘度が増して、金型がいっぱいになる前に流れが止まる。
- アクション: 金型を所定の加工温度まで予熱してください。金型が熱平衡に達するまでは、起動中は冷却水の流れを制限してください。
6. 低融点
溶融温度と流動距離の間には直接的な正の相関関係がある。温度が低すぎると粘度が上昇し、流動距離が短くなる。
- アクション: バレル温度を上げてください。開始前に、機械が設定温度で十分な時間保持されていることを確認してください。熱に弱い材料を加工する場合は、温度を過度に上げるのではなく、射出サイクル時間を延長してください。
7. ノズル温度が低い
ノズルは冷却金型に頻繁に接触するため、温度が低下し、先端部でプラスチックが凍結する可能性がある。
- アクション: ノズルヒーターを使用して、不具合がないか確認してください。可能であれば、射出工程以外の間はノズルを金型から分離して、熱を維持してください。
8. 噴射圧力または保持圧力が不十分
噴射圧力が流れを駆動する。圧力が低すぎると、流路の長さが短くなる。
- アクション: 噴射圧力と噴射速度を上げる。噴射時間を延長する。
- 注: 圧力をこれ以上上げられない場合は、溶融温度を上げて粘度を下げてみてください。保持時間には注意してください。短すぎると充填不足になり、長すぎると他の欠陥が生じます。
9. 噴射速度が遅すぎる
射出速度は、キャビティが充填される速度を決定します。射出速度が遅いと、溶融樹脂が移動する間に著しく冷却され、抵抗が増加します。
- アクション: 噴射速度を上げてください。ただし、速度が高すぎるとフラッシュや燃焼(ディーゼリング)が発生する可能性があるため、注意深く監視してください。
物質的要因
10.材料の流動性が低い
樹脂の中には、もともと粘度が高いものがあります。また、再生材(リグラインド材)を過剰に使用すると、流動性が低下する可能性があります。
- アクション: 配合に流動性調整剤または潤滑剤を添加してください。再生材の割合を減らしてください。ガス溜まり(詰まりの原因となる)の原因となる水分や揮発性物質を除去するため、材料を適切に乾燥させてください。
金型および製品設計
11. 不適切なゲートシステム設計
多キャビティ金型では、ランナーのバランスが悪いと充填ムラが生じる。ランナーが小さかったり、細かったり、長かったりすると、圧力が大きく低下する。
- アクション: ランナーシステムのバランスを調整して、キャビティが同時に充填されるようにします。ゲートは厚い壁の近くに配置します。ランナーとゲートの断面積を大きくします。大型部品の場合は、マルチポイントゲートを検討します。
12. カビの換気不良
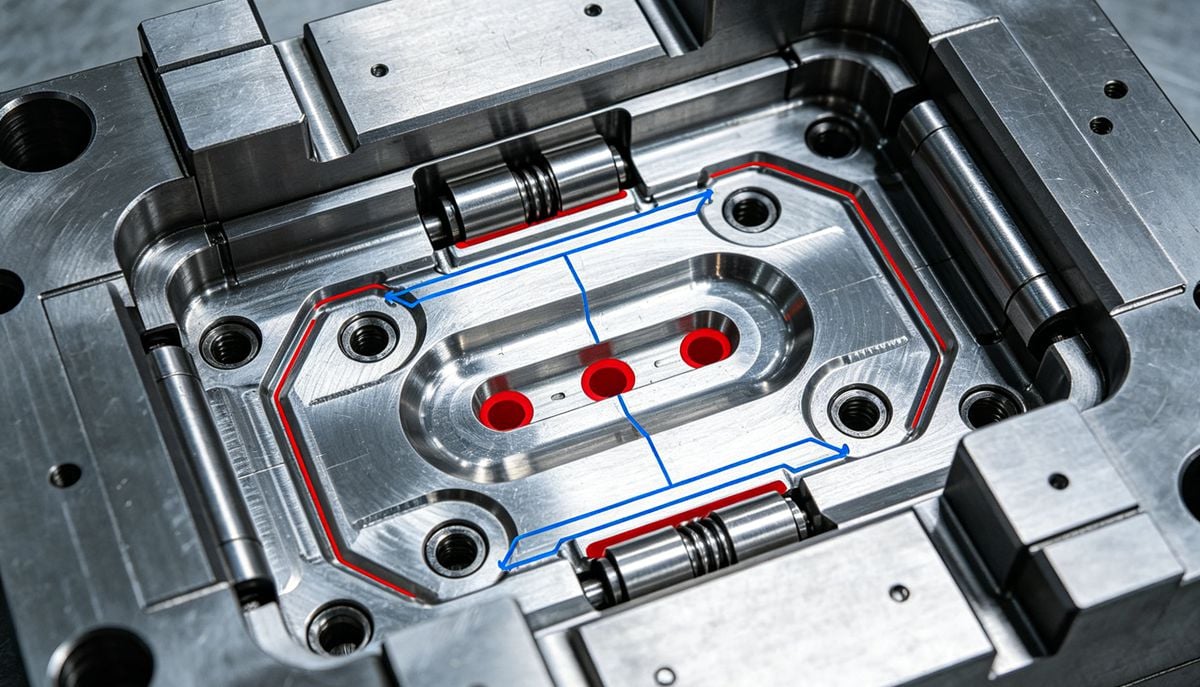
充填終了時に閉じ込められた空気が圧縮され、射出圧力に抵抗する背圧が発生する。
- アクション: 最終充填箇所に通気孔または通気ピンを追加する。
- 通気口の奥行き: 通常0.02~0.04mm。
- 通気口の幅: 5~10mm.
- メンテナンス: 冷たい物質が通気口を塞がないように、冷間スラッグウェルが正しく配置されていることを確認してください。
13. 部品構造設計の不備
流路の長さと壁厚の比率が高すぎると、プラスチックは終端に到達する前に凍結してしまう。
- ガイドライン: 一般的に、壁の厚さは8mmは避けてください。
- 推奨事項: 複雑な形状の場合は、壁の厚さが均一であることを確認してください。
材料別推奨最小壁厚
| 材料 | 最小厚さ(mm) |
|---|---|
| ポリエチレン(PE) | 0.5 mm |
| 酢酸セルロース | 0.7 mm |
| ポリメチルメタクリレート(PMMA) | 0.7 mm |
| ポリアミド(ナイロン) | 0.7 mm |
| ポリスチレン(PS) | 0.75 mm |
| PVC (Rigid) | 2.3 mm |
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean