 日本語



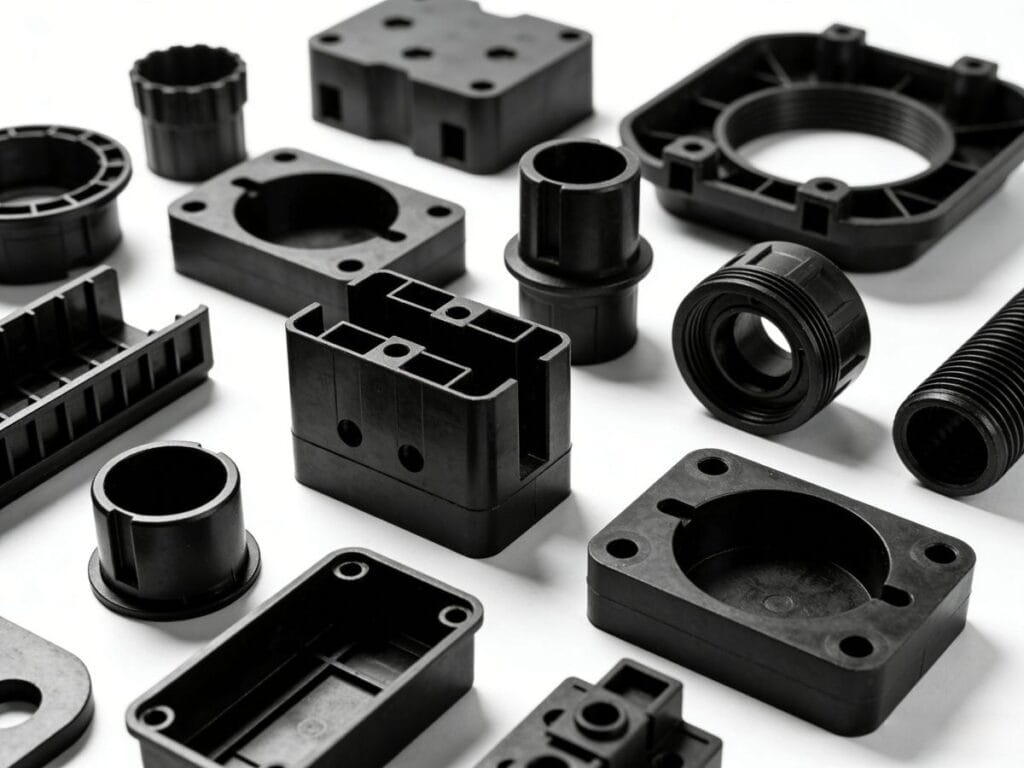
ポリスチレン(PS)は製造業界で広く認知されている素材です。しかし、射出成形に関しては、一体何がそれを特別なものにしているのでしょうか?
ポリスチレン(PS)はスチレンから誘導される合成熱可塑性ポリマーであり、軽量でコストパフォーマンスに優れ、汎用性の高い特性で知られ、様々な用途に適している。.
ポリスチレンは、私たちが日常生活で見落としがちな素材だ。包装から電子機器の部品に至るまで、多くの製品で重要な役割を果たしている。しかし、その環境への影響には十分な配慮が必要である。.
ポリスチレン(PS)とは?
ポリスチレン(PS)は、石油由来の液体炭化水素であるスチレンをモノマーとする合成熱可塑性ポリマーである。ポリスチレンは、その軽量性、コストパフォーマンス、汎用性の高さから、様々な産業分野で広く使用されています。様々な形状があり、包装材から断熱材、使い捨て消費財まで幅広い用途で使用されている。.
ポリスチレンは、包装、建築、消費財などの用途に使用される万能で経済的な素材である。しかし、その環境への影響から、より環境に優しい未来のために、慎重な取り扱い、リサイクルへの取り組み、持続可能な代替品が必要とされています。.
PSパーツ
- PSケース
- PSボックス
- PS透明製品
PS素材にはどのような種類がありますか?
ポリスチレン(PS)は汎用性の高い合成ポリマーであり、特定の用途に合わせた様々な形状がある。これらのタイプは、特性、加工方法、用途が異なります。.
1.固体ポリスチレンの種類:
汎用ポリスチレン(GPPS):
GPPSは透明で硬く、脆く、軽量である。透明度が高く、電気絶縁性に優れ、光沢のある仕上がりです。食品容器、使い捨てカトラリー、CD/DVDケース、透明電子筐体などによく使われる。.
高衝撃ポリスチレン(HIPS):
HIPSはゴムのようなポリブタジエンで改質され、もろくなりにくく、耐衝撃性に優れている。冷蔵庫のライナー、玩具、医療用トレイ、電子機器の筐体など、耐久性が重要な用途に最適です。.
シンジオタクチック・ポリスチレン(SPS):
SPSはGPPSやHIPSに比べ、耐熱性と化学的安定性が高い結晶構造を持つ。ギア、ベアリング、高温または化学的な影響を受ける部品などのエンジニアリング用途に広く使用されています。.
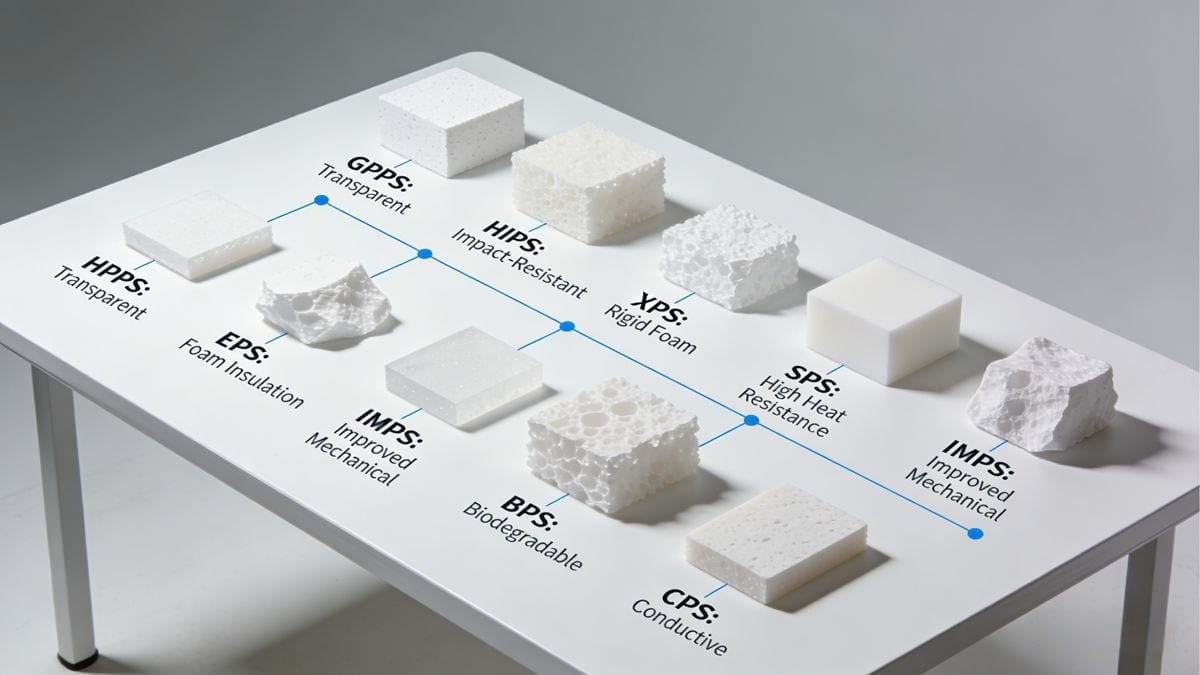
2.発泡ポリスチレンの種類
発泡ポリスチレン(EPS):
EPSは軽量で、断熱性とクッション性に優れている。梱包材や建物の断熱材、使い捨ての発泡コップなどによく使われている。.
押出法ポリスチレン(XPS):
XPSはEPSより密度が高く、耐熱性に優れている。建築用断熱ボードや建築模型に使用されている。.
ポリスチレンフォームボード(PSFB):
PSFBは軽量で断熱性・遮音性に優れ、壁や屋根の断熱材に適している。.
3.特殊ポリスチレンの種類
射出成形ポリスチレン(IMPS):
IMPSは高い精度と強度で知られ、自動車部品、医療機器、高精度工具に最適です。.
ブローン・ポリスチレン(BPS):
BPSはブローイング法で加工された軽量発泡素材で、発泡カップによく使用される。.
キャストポリスチレン(CPS):
CPSは鋳造によって加工される高強度材料であり、光学部品に適している。.
4.総括表:
| タイプ | プロパティ | アプリケーション |
|---|---|---|
| 汎用PS(GPPS) | 透明で脆く、光沢がある | 透明容器、使い捨て食器 |
| ハイインパクトPS(HIPS) | 耐衝撃性、不透明 | 家電筐体、玩具、医療用トレイ |
| エキスパンドPS(EPS) | 軽量、優れた断熱性 | 包装資材、建築用断熱材 |
| 押出PS(XPS) | 緻密で滑らか、より優れた耐熱性 | 断熱ボード、建築模型 |
| シンジオタクチックPS(SPS) | 耐熱性、化学的安定性 | エンジニアリングプラスチック、高温用途 |
| 射出成形PS (IMPS) | 強く、正確 | 自動車、医療機器 |
| ブローン・ピーエス(BPS) | 軽量、フォーム状 | 発泡カップ、包装容器 |
| キャストPS(CPS) | 高強度、高精度 | 光学部品、精密工具 |
| ポリスチレンペレット(PSP) | 原材料、汎用性 | パッケージ製造、断熱材製造 |
| PSMMA | 耐紫外線性、高い透明度 | 光学レンズ、屋外看板 |
PSの特徴は?
ポリスチレン(PS)は熱可塑性ポリマーであり、その多用途性と様々な産業分野での応用可能性で知られています。以下は、物理的、機械的、化学的、および加工特性の主要な側面を組み合わせて、この材料の特性を詳細にまとめたものです。.
1.物理的性質:
- 密度: Lightweight with a density of approximately 1.05–1.10 g/cm³.
- 透明性:GPPSは自然な透明性を持ち、高い光透過性を提供する。.
- 硬さと脆さ:PSは硬く、応力がかかると脆くなる。.
- 表面仕上げ:自然な光沢。.
- 熱特性: Glass transition temperature (Tg) around 100°C.
2.機械的性質:
- 強さ:中程度の引張強さ(~28MPa)。.
- 耐衝撃性:標準的なPSは脆いが、HIPSはそれを大幅に改善する。.
- 曲げ弾性率:~1930MPaで、良好な剛性を示す。.
- 耐摩耗性:中程度。.

3.熱特性:
- 耐熱性:適度な熱に耐える。.
- 断熱:EPSは優れた断熱材である。.
- 耐紫外線性:紫外線に強い。.
4.化学的性質:
- 耐薬品性:多くの酸とアルカリに耐えるが、有機溶剤に弱い。.
- 低吸湿性:湿度の高い環境に最適。.
- 化学的安定性:劣化に強い。.
5.電気的特性:
- 優れた断熱性: A dielectric constant of 3.0–3.2.
- 耐湿性:高湿度環境下でも性能を維持。.
6.加工特性:
- 加工のしやすさ:PSは成形、押し出し、熱成形が容易である。.
- 寸法安定性: Minimal shrinkage (0.6%–0.8%).
- リサイクル性:PSはリサイクル可能だが、慎重な分別が必要。.
PS材は射出成形できますか?
Yes, polystyrene (PS) materials can indeed be injection molded, and this process is commonly used due to PS’s favorable properties and processing characteristics. Injection molding involves injecting molten plastic into a mold to create specific shapes, and as a thermoplastic, PS can be melted and reformed multiple times, making it highly suitable for this process.

PSは良好な流動性と優れた加工特性で知られ、射出成形に最適です。加えて、着色しやすく、寸法安定性が高いため、高品質な成形品を得るためには欠かせない材料です。.
加工条件:
- 溶融温度: PS melts between 180°C and 270°C.
- 金型温度: Ideal mold temperatures are between 20°C and 70°C.
- 射出圧力:一般的な射出圧力は20~150MPa。.
- 乾燥: PS usually doesn’t require drying before molding but can be dried at 80°C for 2-3 hours if needed.
PS射出成形で重要なことは何ですか?
When injection molding polystyrene (PS), several key factors must be carefully considered to ensure the successful production of high-quality parts. Here’s a comprehensive breakdown that combines important aspects of material properties, mold design, processing parameters, and quality control.

1.材料の特性と選択:
- 溶融温度: PS melts at temperatures ranging from 180°C to 280°C.
- 粘度と流動性:PSは粘度が低く、流動性に優れている。.
- 収縮率:ポリスチレンの収縮率は約0.2%~0.8%です。.
2.金型設計:
- 金型温度: Ideal mold temperature for PS ranges from 20°C to 70°C.
- ゲートと換気:金型はよく設計されたゲートシステムを含むべきである。.
- ドラフト角度:抜き勾配は、部品の排出を容易にします。.
- 冷却システム:反りを防ぐには、効率的な冷却が重要です。.
3.注入パラメータ:
- 射出圧力:通常70~150MPa。.
- 射出速度:迅速な充填には、速い射出速度をお勧めします。.
4.部品設計:
- 壁厚:反りを防ぐには、均一な肉厚が重要。.
- リブと特徴:リブは応力集中を避けるように設計すべきである。.
5.反りと歪み:
- 反りの最小化:冷却ムラにより反りが発生することがあります。.
- ストレス解消:PSは内部応力を緩和する治療が必要かもしれない。.
6.冷却とサイクルタイム:
- 冷却時間:冷却不足は欠陥の原因となる。.
- サイクルタイムの最適化:冷却速度が速いと、一般的にサイクル時間が短くなります。.
7.成形後の加工:
- トリミングとバリ取り:美的目的のために必要。.
- 仕上げのテクニック:工程には研磨やコーティングも含まれる。.
8.品質管理とモニタリング:
- パラメーター・モニタリング:継続的なモニタリングが重要だ。.
- 定期メンテナンス:金型や機械の定期的なメンテナンスは、効率を高めます。.
結論
カスタムPS射出成形の様々な側面を理解することで、生産効率と部品の品質を大幅に向上させることができ、長期的には複数の業界に利益をもたらす。.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean