 日本語




熱可塑性エラストマー(TPE)と熱可塑性ゴム(TPR)は、現代の製造業で広く使用されている汎用性の高い材料です。しかし、高品質な最終製品を実現するには、射出成形プロセスを精密に制御する必要があります。
このガイドでは、乾燥や着色から温度設定、よくある不具合のトラブルシューティングまで、TPR/TPE加工の基本的な手順を順を追って説明します。
材料の準備:乾燥と保管
適切な材料準備は、射出成形を成功させるための基本です。供給されるTPR顆粒には、水分、溶剤、その他の揮発性低分子物質が含まれていることがよくあります。特に吸湿性の高いTPR材料は、加工時の許容水分量を超えている場合が少なくありません。
乾燥要件 過剰な湿気は、部品の外観や機械的特性を損なう可能性があります。
- 目標水分含有量: 5%未満、理想的には 2% and 3%.
- 推奨方法: 真空乾燥オーブンを使用する 75°C – 90°C 約 2時間.
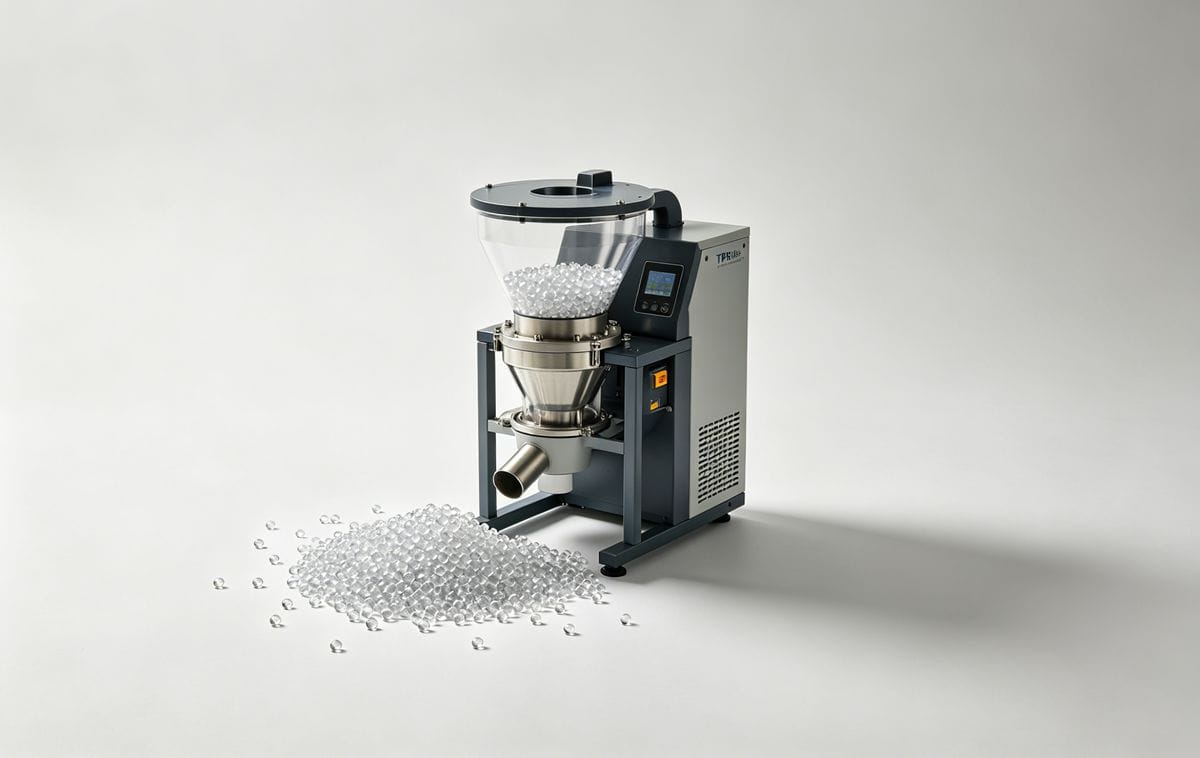
・保管およびホッパーへの積載 乾燥後は、空気中の水分の再吸収を防ぐため、材料をすぐに密封する必要があります。 乾燥ホッパー 射出成形機に高温で乾燥した材料を継続的に供給するため、非常に推奨されます。これにより、作業が簡素化され、清潔さが維持され、品質が向上し、射出速度も向上します。
- ヒント 乾燥ホッパーの積載容量は一般的に 2.5倍 射出成形機の1時間あたりの材料消費量。
TPR/TPEコンパウンドの着色
SBC(スチレン系ブロック共重合体)をベースとしたTPR材料は、一般的に他のエラストマーに比べて優れた着色性を備えています。鮮やかな発色を実現するために必要なマスターバッチの量が少なく、よりクリーンでピュアな仕上がりになります。
適合するキャリア樹脂 均一な分散を確保するためには、マスターバッチ(着色剤)の粘度はTPR基材の粘度よりも低くする必要があります。以下に、特定のTPR基材に基づいた推奨事項を示します。
- SBSベースのTPE: Use ポリスチレン(PS) 運送業者。
- SEBSベースのハードTPR: Use ポリプロピレン(PP) 運送業者。
- ソフトSEBSベースのTPR: Use 低密度ポリエチレン(LDPE) または EVA 共重合体。
- 注: 軟質グレードの場合、PPキャリアは使用しないでください。PPキャリアはコンパウンドの硬度に悪影響を与える可能性があります。
- オーバーモールディングの用途: 注意すべき点 ポリエチレン(PE) キャリアは、基板への接着結合に悪影響を与える可能性があるため、使用しないでください。
機械のセットアップ:バレル洗浄
新しい機械を使用する場合、製品を変更する場合、原材料を変更する場合、または色を変更する場合など、いずれの場合も、バレルを洗浄することは非常に重要です。汚染やプラスチックの劣化は、重大な欠陥を引き起こす可能性があります。
TPR材料の場合、最も効果的な方法は 物質の除去. Simply use the new TPR material to displace the old transition material until the purge is clean.
温度設定:成功の鍵
正確な温度制御は、最終製品の外観と性能を決定づける。
バレルおよびノズルの温度
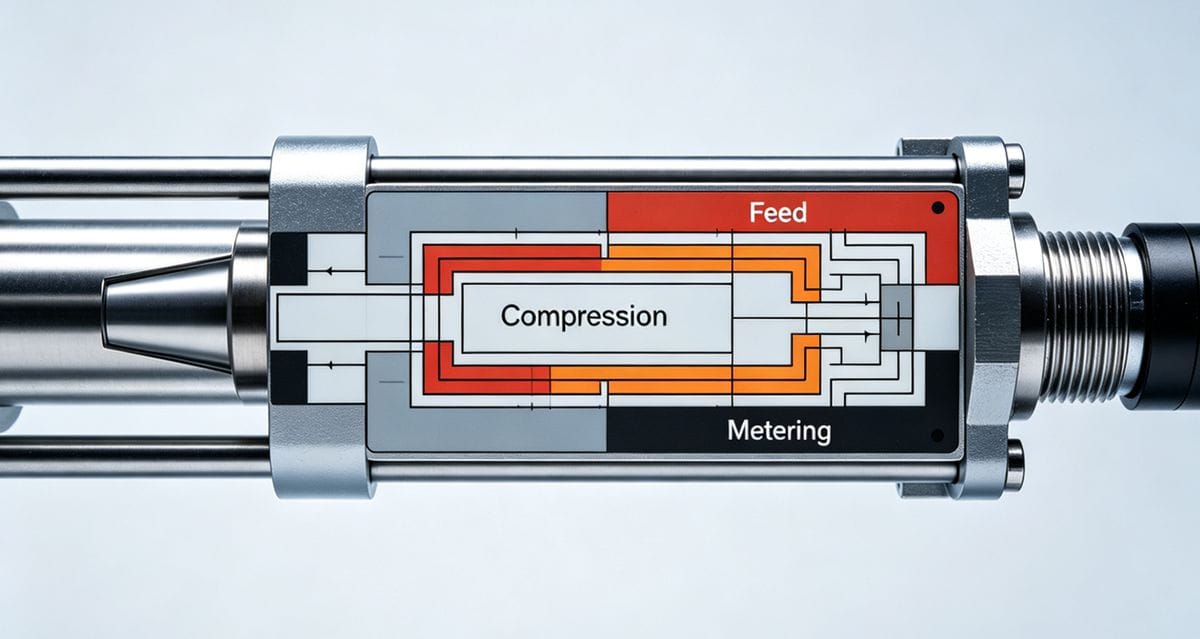
- 給餌ゾーン: 供給口での詰まりを防ぎ、閉じ込められた空気を逃がすために、温度を比較的低く保ってください。
- 移行ゾーン: 混合性を向上させるため、マスターバッチの融点よりも高い温度に設定してください。
- 計量/ノズルゾーン: 希望する融解温度に近い値に設定してください。
| ゾーン | 推奨温度範囲 |
|---|---|
| バレル | 160°C – 210°C |
| ノズル | 180°C – 230°C |
金型温度 金型温度は、水分混入や表面の筋状模様を防ぐため、射出成形ゾーンの凝縮温度よりも高く設定する必要があります。金型温度を高くすると成形サイクル時間は長くなりますが、ウェルドラインや全体的な外観が大幅に改善されます。
- 推奨成形温度: 30°C – 40°C.
射出成形プロセス:充填、包装、冷却
充填工程の最適化は、射出不足や過度の圧力低下を防ぐために非常に重要です。充填性能が低い場合は、ゲート位置、射出圧力、あるいは部品形状の調整を検討してください。
圧力制御戦略 注入圧力は通常、一次(注入)、二次(保持/充填)、そして場合によっては三次段階に分けられます。
- 切り替えポイント: 適切なタイミングは、過剰な露光(フラッシュ)や露光不足(短いショット)を防ぎます。
- 保持圧力: 通常設定 50% – 65% 最大充填圧力の約0.6~0.8MPa(注入圧力より低い)。これにより、油圧負荷とエネルギー消費量が削減されます。
- クッション(緩衝材): スクリューストロークの最後には、必ず少量の溶融金属を残してください。この緩衝材により、収縮を補償するための保持圧力の伝達が効果的に行われます。
冷却時間 冷却時間は、溶融温度、肉厚、冷却効率によって決まります。硬い材料は柔らかい材料よりも早く凝固します。
- 標準部品: 約 10~15秒 壁厚0.100インチあたり(両側から冷却)。
- オーバーモールド部品: 約 15~25秒 壁厚0.100インチあたり(冷却表面積が限られているため)。
よくある不具合のトラブルシューティング
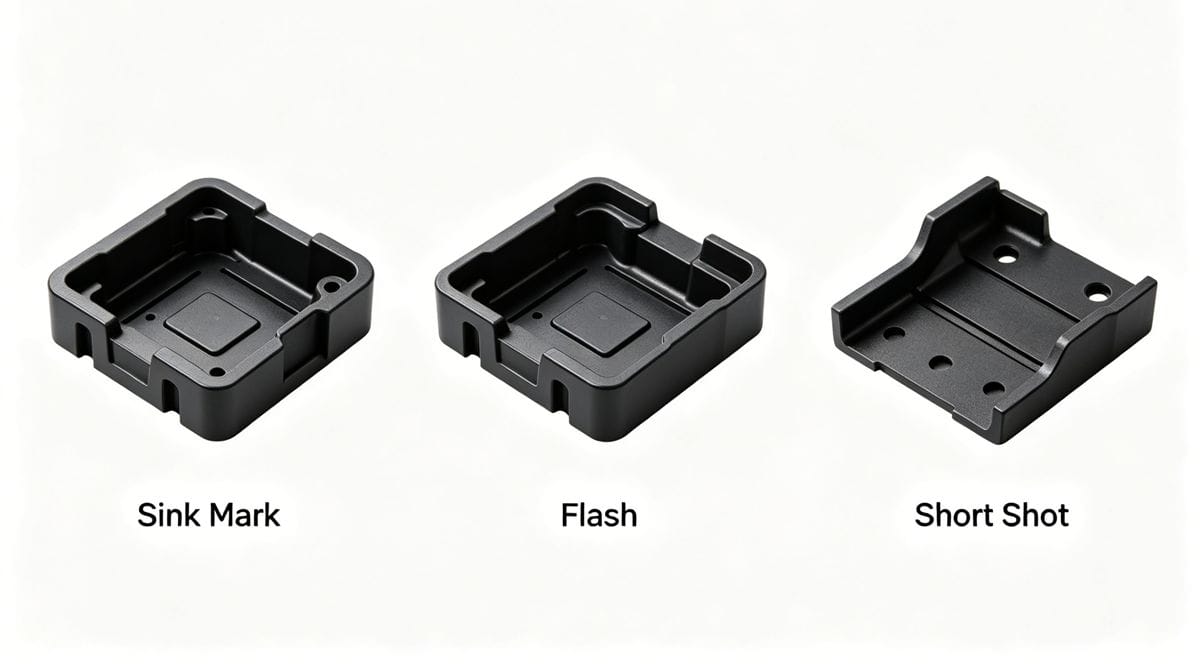
綿密な計画を立てても、問題が発生する可能性はあります。ここでは、TPR/TPE成形における一般的な欠陥に関する簡単なトラブルシューティングガイドをご紹介します。
?充填不足(ショートショット)
- 材料供給量が不十分(クッション材が少なすぎるか多すぎる)。
- 注入圧力が低すぎるか、注入時間が短すぎる。
- 噴射速度が遅すぎる。
- 材料または金型の温度が低すぎます。
⚠️ フラッシュ(オーバーフロー)
- 噴射圧力または噴射速度が高すぎます。
- 材料費が過剰です。
- バレル、ノズル、または金型の温度が高すぎるため、粘度が低下し、過剰な流量が発生します。
?️ 銀色の筋、泡、そして空洞
- 過度の熱による材料の劣化。
- 射出圧力が低い、または保持時間が短い(キャビティ表面との接触不良)。
- 速度の問題: 速すぎるとせん断劣化やガス発生を引き起こし、遅すぎると密度変動を引き起こす。
- 可塑化時の背圧が低い、またはスクリュー回転数が高い(空気が閉じ込められる)。
?焼け跡(ディーゼル効果)
- バレルまたはノズルの温度設定が高すぎます。
- 過剰な噴射圧力または背圧。
- 射出速度が速すぎるか、サイクル時間が長すぎる。
結論
TPRとTPEをマスターする Plastic injection molding 適切な材料取り扱い、精密な温度制御、そして最適な圧力設定のバランスが求められます。これらのガイドラインに従い、上記のトラブルシューティングのヒントを活用することで、不良品を大幅に削減し、生産効率を向上させることができます。
TPEコンパウンドの加工に関して具体的な質問がありますか? 下記にメッセージを残してください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean