 日本語




ポリテトラフルオロエチレン(PTFE)は、テフロン™というブランド名で広く知られており、「プラスチックの王様」と呼ばれることもあります。比類のない耐薬品性、耐熱性、低摩擦係数で知られるPTFEは、最も要求の厳しいエンジニアリング用途に最適な素材です。しかし、その独特な分子構造のため、加工が非常に難しいことでも知られています。
At Ideal Pro当社は、複雑なエンジニアリング上の課題を高性能な現実へと変えることに特化しています。18年以上の経験と3,000件近い多様な製品開発実績を持つ当社のターンキーソリューションサービスは、迅速なプロトタイピングから本格的なカスタムプラスチック射出成形まで、製品開発のあらゆる段階を網羅しています。この包括的なガイドでは、PTFE射出成形の謎を解き明かし、その独自の特性、加工上の課題、そして次のプロジェクトにPTFEをうまく組み込む方法を探ります。
PTFEとは何か、そしてなぜ「プラスチックの王様」と呼ばれるのか?
PTFEは、炭素とフッ素からなる合成フッ素ポリマーです。炭素-フッ素結合は有機化学において最も強い結合の一つであり、PTFEに卓越した不活性性をもたらします。ほぼすべての工業用化学薬品や溶剤に対して完全な耐性を持ち、-200℃から+260℃(-328°Fから+500°F)という極めて広い温度範囲においても機械的強度を維持します。
PTFEは、化学的および熱的な耐性に加えて、あらゆる固体材料の中で最も低い摩擦係数(0.05~0.10)、優れた誘電特性、および材料の付着を防ぐ非濡れ性表面を誇ります。
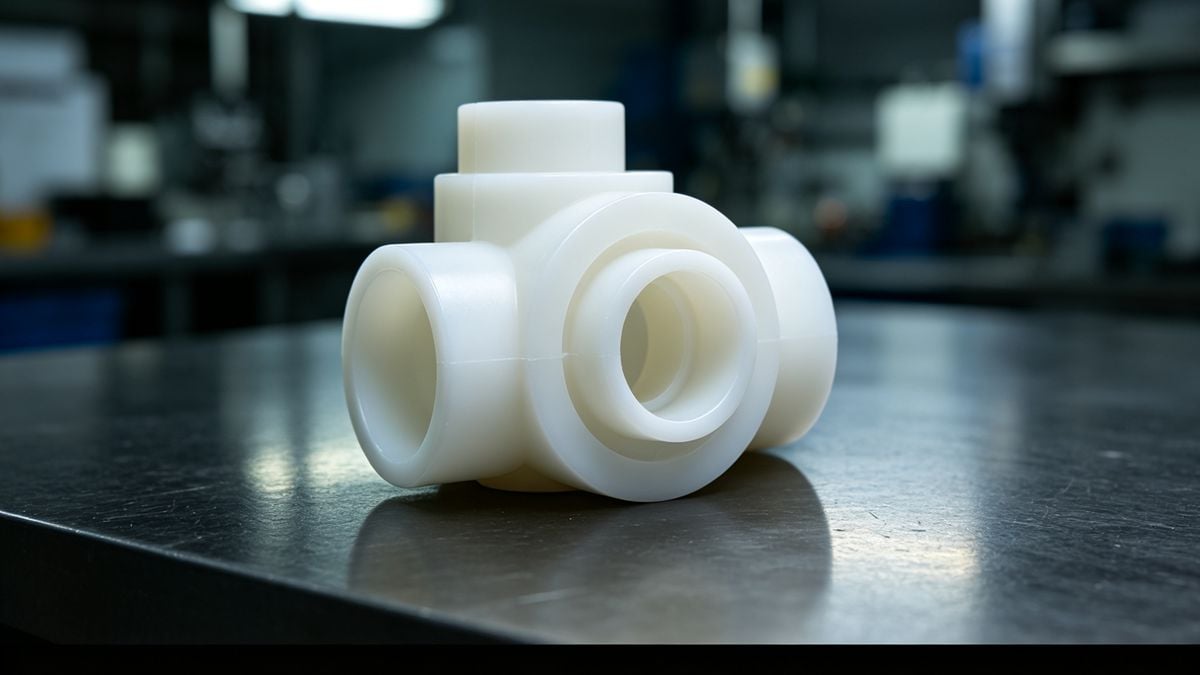
PTFE材料は射出成形できますか?
簡潔に答えると次のようになります。 はい、ただし重要な注意点があります。
溶融すると流動性の高い液体になる標準的な熱可塑性樹脂(ABSやナイロンなど)とは異なり、純粋なPTFEは非常に高い溶融粘度(約10¹⁰~10¹¹ Pa・s)を示します。融点である327℃(621°F)以上に加熱すると、真の流体ではなく、非常に粘性の高いゲル状の状態に変化します。つまり、純粋なPTFEは できない 従来型の射出成形機を用いて加工される。
真の射出成形を実現するには、メーカーは 改質PTFE. By incorporating processing aids or blending PTFE with melt-processable fluoropolymers (like PFA or FEP), or adding reinforcing fillers (glass fiber, carbon, bronze), the material's flow characteristics are drastically improved, allowing it to be injected into complex molds under extreme pressure. For more details on fluoropolymer injection molding parameters and mold design, read our guide: PVDF射出成形:パラメータと設計に関する究極ガイド
材料特性:PTFEが射出成形において独自の特性を持つ理由とは?
PTFEの加工には、その物理的挙動に関する深い理解が不可欠です。以下に、成形プロセスを左右する重要な特性を示します。
| 特性 | 説明 | 成形への影響 |
|---|---|---|
| 溶融粘度 | 非常に高い値を示し、融点付近ではゲル状になる。 | 特殊な高圧(150~200MPa)ラム/プランジャー式射出システムが必要です。 |
| 熱分解 | 400℃を超えると分解が始まり、有毒なHFガスを放出する。 | 精密な多ゾーン温度制御と優れた金型換気が求められる。 |
| 収縮率 | 非常に高い、通常3%から5%。 | 精密な金型補正と均一な肉厚設計が求められる。 |
| 後処理の必要性 | 粒子を融合させ、応力を緩和するために焼結が必要となる。 | 成形後に重要な二次加熱工程(360~380℃)を追加する。 |
PTFE成形に大きな影響を与える溶融流動性や収縮率など、これらの主要な材料特性の多くは、当社の一般的なエンジニアリングプラスチックに関する参考資料で網羅されています。 射出成形における主要なプラスチック特性:流動性、水分、収縮率
技術的な詳細解説:PTFE射出成形がなぜこれほど難しいのか?
PTFE射出成形の難しさは、その強固な分子鎖と高い結晶性に起因します。以下に、主な課題と、熟練メーカーがどのようにそれらを克服しているかを示します。
1. 高い収縮率と寸法公差の管理
PTFEは焼結温度から室温まで冷却される際に大きく収縮します。冷却が不均一だと、反り、空隙、寸法誤差などの問題が生じます。
- 解決策: 計算された収縮補正、均一な肉厚(理想的には1.5mm~3mm)、および制御された低速冷却速度を備えた精密な金型設計。
2. 内部応力と溶融破壊の防止
高い射出圧力と急速な冷却は内部応力を閉じ込め、微細な亀裂や「溶融破壊」(サメの皮のような粗い表面仕上げ)を引き起こす可能性がある。
- 解決策: 射出速度(低速・高速・低速のプロファイル)を最適化し、成形後のアニーリングを利用して分子構造を緩和する。
3. 設備および金型の腐食
高温になると、微量のフッ化水素(HF)が放出される可能性があり、これは一般的な工具鋼に対して非常に腐食性が高い。さらに、充填PTFEは非常に摩耗性が高い。
- 解決策: ニッケルメッキやハステロイ合金などの特殊な金型材料を使用し、金型キャビティに硬質クロムメッキを施すことで、金型の寿命を延ばす。

長所と短所の分析:PTFE射出成形はあなたのプロジェクトに適していますか?
適切な製造プロセスを選択することは、コスト効率と部品性能にとって極めて重要である。
| 利点 | デメリット |
|---|---|
| 複雑な幾何学: 圧縮成形では不可能な複雑な形状を実現します。 | 高額な工具コスト: 金型には、特殊な耐腐食性材料が必要です。 |
| 大容量スケーラビリティ: 大量生産において、圧縮成形よりもサイクルタイムが速い。 | 材料費: PTFE樹脂は、一般的なエンジニアリングプラスチックよりもかなり高価である。 |
| 優れたパフォーマンス: PTFEの持つ化学的、熱的、低摩擦性といった利点を維持します。 | 厳しい公差: 収縮率が高いため、二次的なCNC加工なしでは超精密な公差を実現することは困難です。 |
| 廃棄物の削減: ニアネットシェイプ成形は、材料の無駄を最小限に抑えます。 | サイクルタイムの延長: 焼結と制御された冷却は、全体のプロセスに時間を追加する。 |
産業用途:PTFE成形部品はどこで使用されているのか?
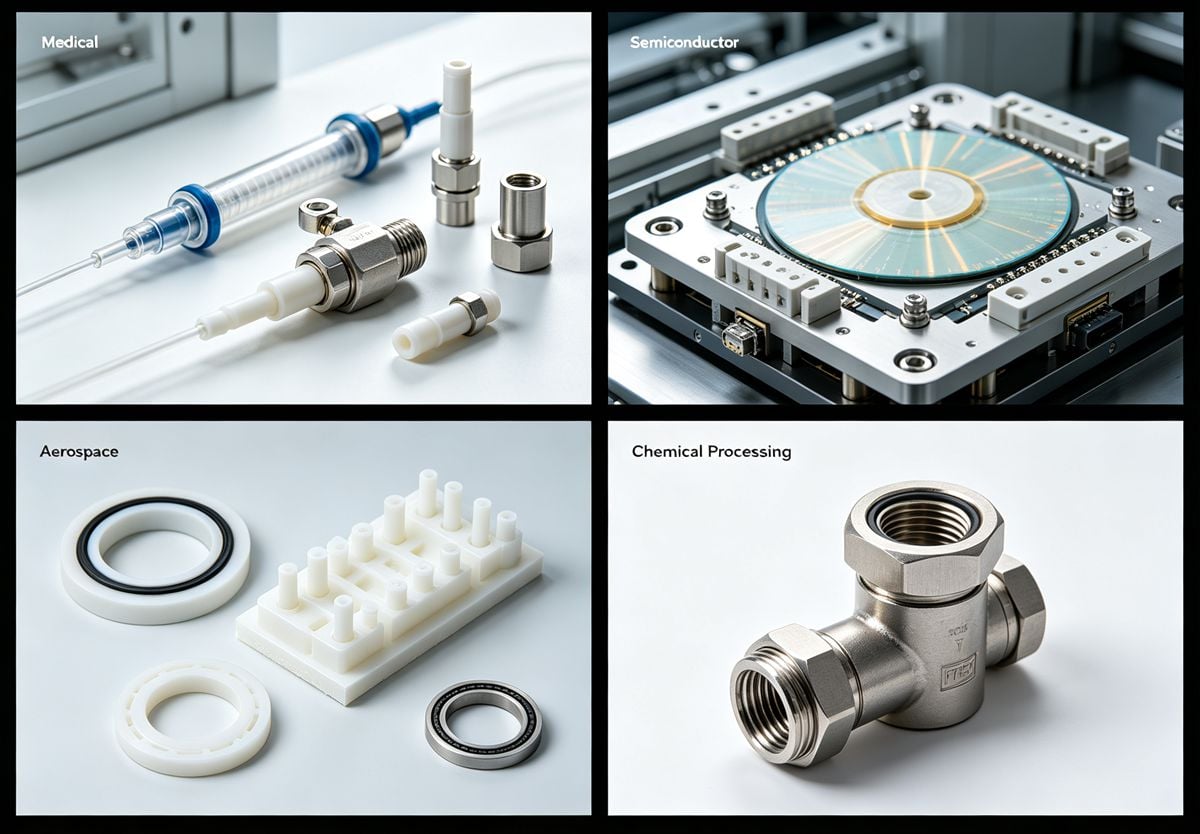
極めて高い信頼性を誇るPTFE射出成形は、多くの重要産業の基盤となっている。
- 医療・ヘルスケア: 生体適合性バルブ、非粘着性手術器具部品、および滅菌済み流体処理システム。
- 半導体および電子機器: 高電圧絶縁体、RF/マイクロ波コネクタ、およびウェハ処理用キャリア。
- 航空宇宙・防衛: 燃料系統用シール、断熱材、および化学的に安定したコネクタ。
- 工業・化学: ポンプのダイヤフラム、バルブシート、耐腐食性継手など。これらの分野で高性能なカスタムプラスチック部品を調達する場合、当社の包括的なターンキー製造概要が、あらゆる製造段階をご案内します。 中国における射出成形調達のための究極ガイド(2026年版)
PTFE製造ニーズはIdeal Proにお任せください。
PTFE射出成形の複雑な工程を乗り切るには、標準的な設備だけでは不十分であり、高度な材料科学の専門知識と精密なエンジニアリングが求められる。
At Ideal Pro当社は単に部品を製造するだけでなく、エンドツーエンドのソリューションを提供します。迅速なプロトタイピングを必要とするスタートアップ企業から、本格的な量産を必要とする老舗企業まで、当社の一流の設計・技術チームが、コスト効率と製造性を最適化する製品開発をサポートいたします。初期設計やDFM解析から、カスタムCNC加工、射出成形まで、当社のターンキーサービスにより、お客様のプロジェクトの成功を確実なものにします。
高性能PTFE部品を実際に活用する準備はできていますか? 今すぐIdeal Proにご連絡ください。無料のDFMレビューと迅速かつ正確な見積もりをご提供いたします。18年にわたる製造における卓越した実績が、お客様の次なるイノベーションを推進します。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean