 日本語



ABS(アクリロニトリル・ブタジエン・スチレン)プラスチックは、電子機器や機械から自動車や玩具製造まで、幅広い産業において重要な位置を占めています。 高い機械的強度[^1] and excellent comprehensive properties, it is the go-to material for large box structures, stress-bearing components, and decorative parts requiring electroplating.
長年の実務経験に基づき、このガイドでは、重要なプロセスパラメータを分析します。 射出成形[^2] ABS to ensure high-quality production.
> ? プロのヒント: ABS樹脂は湿気と温度に非常に敏感です。これらの要素を正確に制御できるかどうかが、高光沢仕上げと不良品の分かれ目となります。
ABS樹脂の乾燥:重要な最初のステップ
ABSは吸湿性(吸水率)が高く、湿気に敏感です。乾燥不足は、以下のような欠陥の主な原因となります。 銀色の筋, 泡, そして 雲の模様 部品の表面に。
品質を確保するためには、原材料の水分含有量を管理する必要があります。 0.03%未満.
推奨乾燥条件
| 季節/状況 | Temperature | 時間 | 注記 |
|---|---|---|---|
| 乾燥した冬 | 75~80 °C | 2~3時間 | 標準乾燥 |
| 湿度の高い夏/雨季 | 80~90 °C | 4~8時間 | 湿度調整に余分な時間が必要 |
| 高光沢/複雑な部品 | 80~90 °C | 8~16時間 | 優れた仕上がりのために必要 |
機材に関するアドバイス: 機械のホッパーを改造することを強くお勧めします。 熱風ホッパー乾燥機. This prevents the dried ABS from re-absorbing moisture from the air while waiting to be processed. However, humidity must be monitored closely to prevent overheating if production is interrupted.
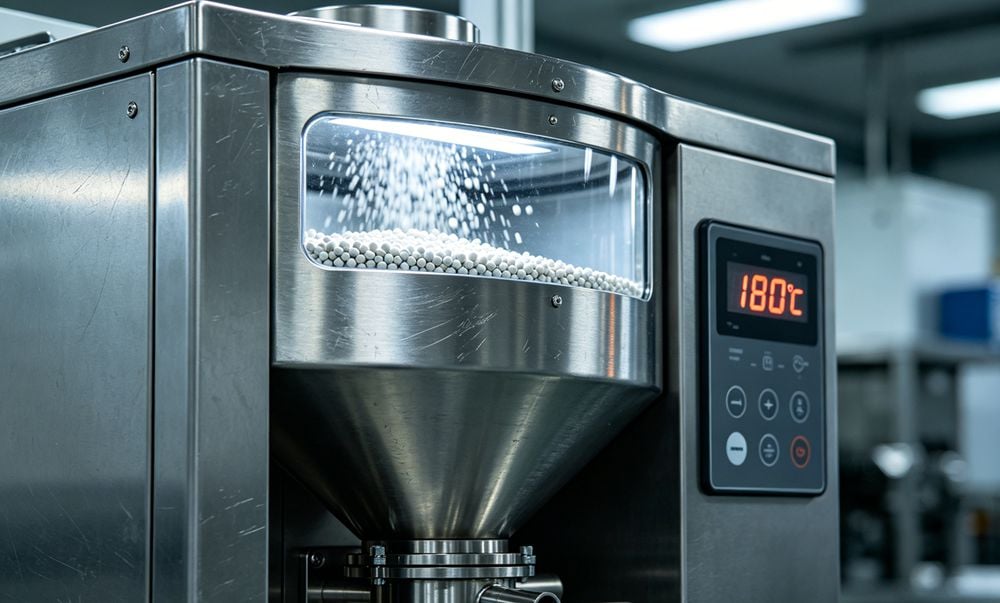
射出温度制御
他の非晶質プラスチックとは異なり、ABSにおける温度と溶融粘度の関係は独特です。プラスチックが可塑化温度(約220~250℃)に達すると、盲目的に加熱しても粘度は大幅に低下しません。むしろ、 熱分解.
温度管理が重要な理由
- 劣化: ABS樹脂にはブタジエンが含まれています。温度が高すぎると、材料が劣化して炭化し、部品内部に黄色または茶色の焦げた粒子が埋め込まれることになります。
- 粘度: 過熱は溶融粘度を上昇させ、射出成形をより困難にする可能性がある。
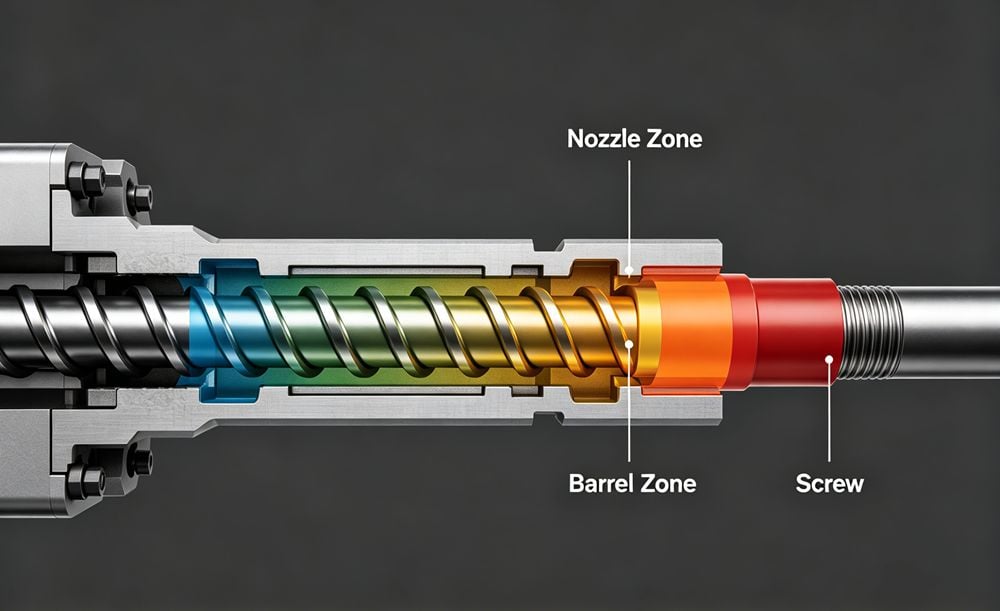
- 感度: バレル先端部とノズルは非常に敏感です。わずかな変動でも、溶接線、光沢の低下、またはバリの原因となります。
バレル温度設定
| 機械の種類 | 温度範囲 |
|---|---|
| ラム(プランジャー)タイプ | 180~230 °C |
| ネジ式 | 160~220 °C |
> [Image Suggestion 2]: 射出成形スクリューとバレルの温度ゾーンを示す図。ノズル領域を強調表示しています。代替テキスト:ABS樹脂用射出成形バレルの温度ゾーン。
噴射圧力
溶融ABSの粘度はポリスチレン(PS)または改質PSの粘度よりも高い。したがって、 higher injection pressure[^3] 一般的に必要とされる。
- 低気圧のリスク: 圧力が低すぎると、プラスチックが著しく収縮し、金型表面から剥離する可能性があり、曇りやマットな仕上がり(複製不良)の原因となります。
- 高圧のリスク: 過度の圧力はプラスチックと金型キャビティの間に強い摩擦を引き起こし、 付着(型への密着) または、射出が困難な場合。
注:小型で単純な形状の厚みのある部品は低圧で加工できますが、複雑な形状の部品は充填するために高圧が必要です。
射出速度
ABSの場合、 medium 噴射速度[^4] 通常は最良の結果が得られる。
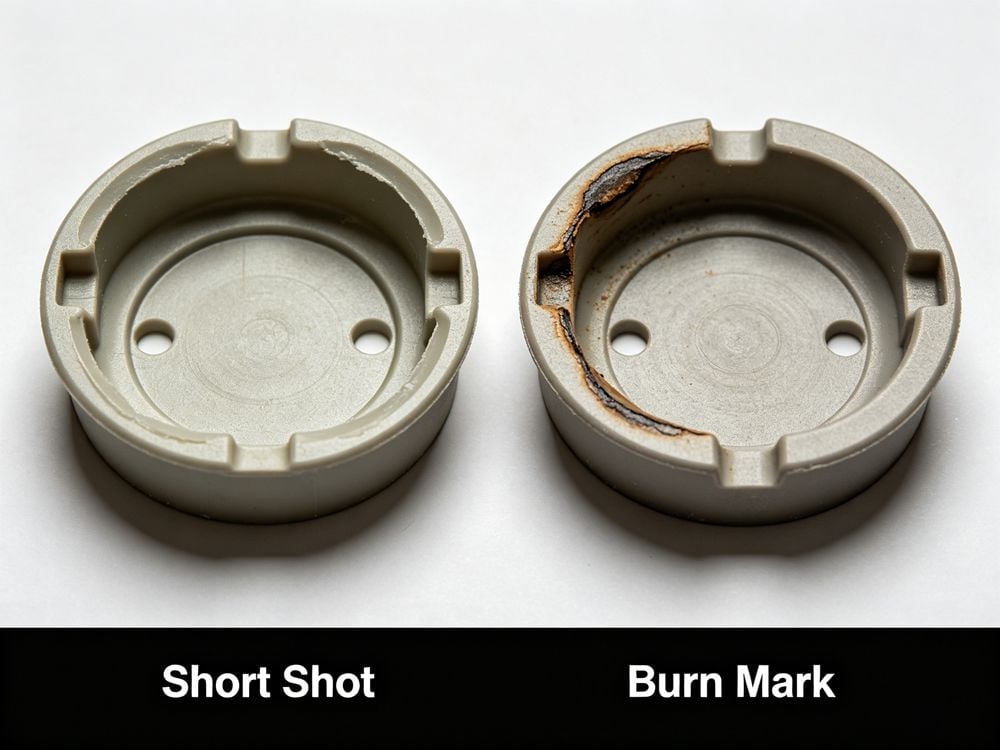
- 速すぎる: ゲート付近で、焼け跡(ディーゼリング)、ガス分解、赤色変色を引き起こす可能性があります。
- 遅すぎる: 薄肉部品や複雑な形状の部品は、完全に充填されない場合があります(ショートショット)。
金型温度
ABSは比較的高い成形温度を必要とするため、 金型温度[^5].
- 一般的な設定: 75~85 °C.
- 広い投影エリア: Fixed mold (70~80 °C) / Moving mold (50~60 °C).
大型部品、複雑な形状の部品、または薄肉部品の場合、金型を積極的に加熱する必要がある場合が多い。生産サイクルを短縮し、安定性を維持するために、メーカーは冷却時間を補うために、射出直後に温水浴または冷水浴、あるいは機械式治具を使用することが多い。
ショットサイズコントロール
部品の品質、寸法安定性、均一な色/光沢を確保するためには、射出量を機械の能力に応じて慎重に管理する必要があります。
- 標準的な手順: 通常、ショット量は約 75% 機械の標準容量の。
- 最適な品質: 最高の表面仕上げと安定性を得るには、部品重量がおよそ 50% 機械の定格ショット量。
ABS成形に関する概要チェックリスト
| パラメータ | 重要なポイント |
|---|---|
| 乾燥 | 必須事項。水分含有量を0.03%未満に保つこと。ホッパー式乾燥機を使用すること。 |
| Temperature | 過熱して炭化を防いでください。ノズルに注意してください。 |
| プレッシャー | バランスが重要です。高すぎるとベタつき、低すぎると曇ってしまうので注意してください。 |
| スピード | 焦げ付きやショートショットを避けるため、中速が望ましい。 |
| 金型温度 | 光沢と流れを良くするためには、高温(75~85℃)に保つ必要があります。 |
[^1]: Discover other materials with high mechanical strength that can complement or substitute ABS in manufacturing. [^2]: Find expert insights and best practices for optimizing the injection molding process for ABS. [^3]: Explore the relationship between injection pressure and part quality to enhance your manufacturing processes. [^4]: Get insights on the optimal injection speed for ABS to avoid defects and ensure quality. [^5]: Learn about the significance of mold temperature in achieving high-quality molded parts.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean