 日本語



薄肉部品の不良でお困りですか?これは複雑なプロセスであり、標準的なルールでは対応できず、高額な損失につながる可能性があります。このガイドでは、最初から正しく行うための秘訣を明らかにします。
薄肉射出成形は、肉厚が通常1mm以下のプラスチック部品を製造するための特殊なプロセスです。溶融したプラスチックを極めて高速かつ高圧で精密に設計された金型に射出する必要があります。軽量部品を迅速に製造するには、特殊な高流動性材料、堅牢な金型、そして高性能な機械が不可欠です。 > 関連文献: Draft Angle & Wall Thickness Guidelines For Injection Molded Parts
私は金型流動シミュレーションを何時間も眺めてきました。そこで学んだことが一つあるとすれば、薄肉成形は単に通常の成形を小さくしたものではないということです。それは全く別物です。これほど薄い部品を作ろうとすると、プラスチックの物理法則は完全に変わってしまいます。それは熱力学との高速競争となるのです。適切な戦略がなければ、最初の鋼材を切断する前から失敗する部品を設計しているようなものです。多くのプロジェクトがここで行き詰まる一方で、イノベーションとコスト削減の最大のチャンスもここにあります。では、この競争に勝つ方法を詳しく見ていきましょう。
薄肉射出成形とは一体何なのか?(基礎知識を超えて)
薄肉成形とは、単に部品を薄くすることだと考える人もいるかもしれません。しかし、このような単純化は、プロジェクトの失敗や高額な金型製作ミスにつながる可能性があります。では、薄肉成形が実際に何を意味するのかを明確にしていきましょう。
このプロセスは、流動長さと厚さの比(L/T)によって真に定義され、その比はしばしば150:1を超える。重要なのは単に薄いということではなく、プラスチックが固化する前に長くて薄い空洞を満たすという極めて困難な課題であり、それが製造における物理法則を根本的に変えるのである。
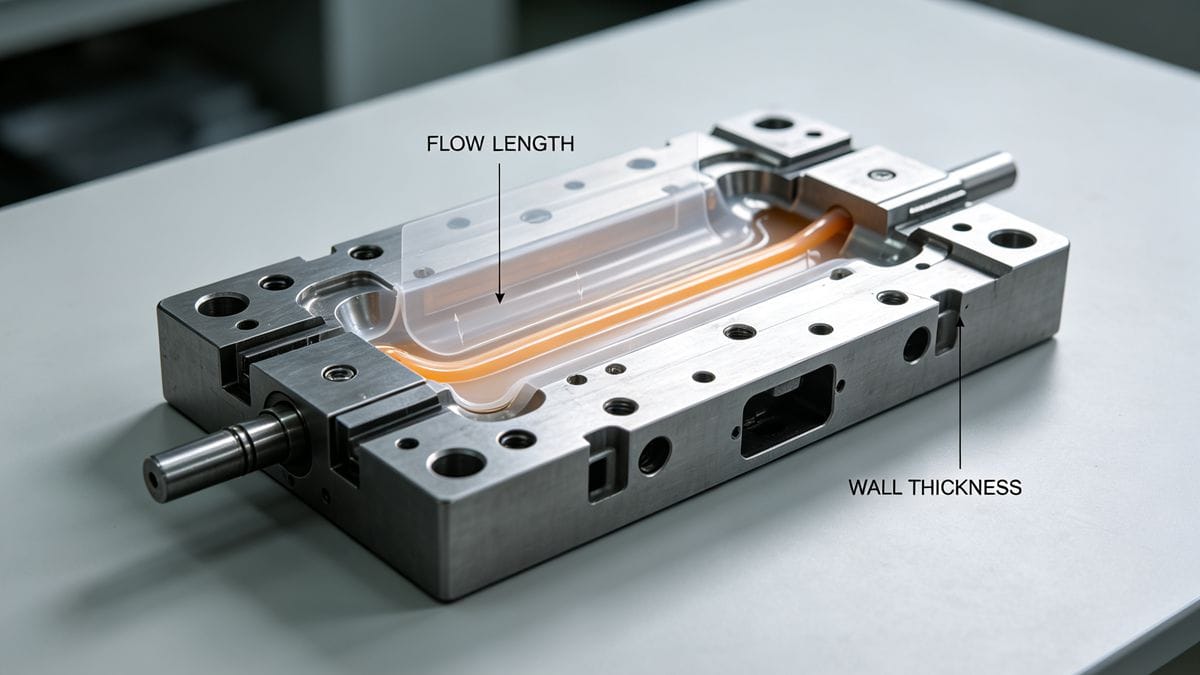
薄肉成形について話すとき、通常は肉厚が1mm以下の部品を指します。しかし、本当の課題はL/T比です。非常に長く細いストローで蜂蜜を押し出すことを想像してみてください。それが私たちが直面する問題です。溶融したプラスチックは、比較的温度の低い金型の鋼鉄に接触すると、ほぼ瞬時に固まろうとします。通常の成形では、もっと時間があります。ここでは、ミリ秒単位の時間しかありません。これが、物理法則が異なると私が言う理由です。もはや単に空洞に充填するのではなく、液体から固体への急速な相変化と戦っているのです。金型が満たされる前にプラスチックが固まってしまうと、「ショートショット」、つまり不完全な部品になってしまいます。この根本的な違いこそが、通常の成形ルールや装置を使っても成功を期待できない理由です。
> 関連文献: 射出成形におけるショートショット(アンダーフィル):原因、分析、および解決策
| 特徴 | 標準成形 | 薄肉モールディング |
|---|---|---|
| 壁厚 | > 1.5 mm | 1.0 mm未満(多くの場合0.5 mm未満) |
| L/T比率 | 150:1 (can exceed 300:1) | |
| 噴射圧力 | 70-140 MPa | 140-250+ MPa |
| 射出速度 | 中程度 | 非常に速い |
| サイクルタイム | 遅い(15~60秒以上) | より速い(3~10秒) |
薄肉成形のコアビジネスと技術的利点とは?
薄肉技術への投資をためらっていませんか?競合他社が既に市場で優位に立つために活用している、大きな競争優位性を逃しているかもしれませんよ。
主な利点は、材料費の削減とサイクルタイムの大幅な短縮であり、生産性の向上と部品単価の低減につながります。技術的には、より軽量でコンパクトな製品設計が可能になり、これは現代の電子機器や自動車の軽量化にとって不可欠です。
薄肉成形のビジネス上のメリットは非常に大きい。まず、材料費の削減。プラスチックは重量で取引されるため、40%軽量化された部品は原材料費が40%削減される。数百万個の部品を生産する場合、これは莫大なコスト削減につながる。次に、サイクルタイムの短縮。壁が非常に薄いため、冷却と固化がほぼ瞬時に行われる。これにより、標準的な部品の30秒以上に対し、サイクルタイムはわずか3~5秒に短縮される。1台の機械で1時間あたりに生産できる部品数を増やすことができ、工場の生産量を劇的に増加させ、部品1個あたりのコストを削減できる。技術的な観点からも、メリットは同様に魅力的だ。軽量部品は、自動車業界では燃費向上に、家電製品では携帯性と持ちやすさの向上に不可欠である。これにより、デザイナーはこれまで不可能だった、洗練されたミニマルな製品をデザインできるようになる。
> 関連文献: LFT射出成形:高性能軽量自動車部品の鍵
重要な材料選定:流動性と構造的完全性の両立?
薄肉部品に不適切なプラスチックを選んでいませんか?これはよくある間違いで、ショートショット、ひび割れ、そして単純に強度不足で機能しない部品といった欠陥をほぼ確実に引き起こします。
重要なのは、メルトフローインデックス(MFI)の高い高流動性樹脂を選び、金型キャビティを素早く充填することです。ただし、最終製品の耐久性を確保するためには、この流動性と、剛性や衝撃強度といった材料の機械的特性とのバランスを取る必要があります。
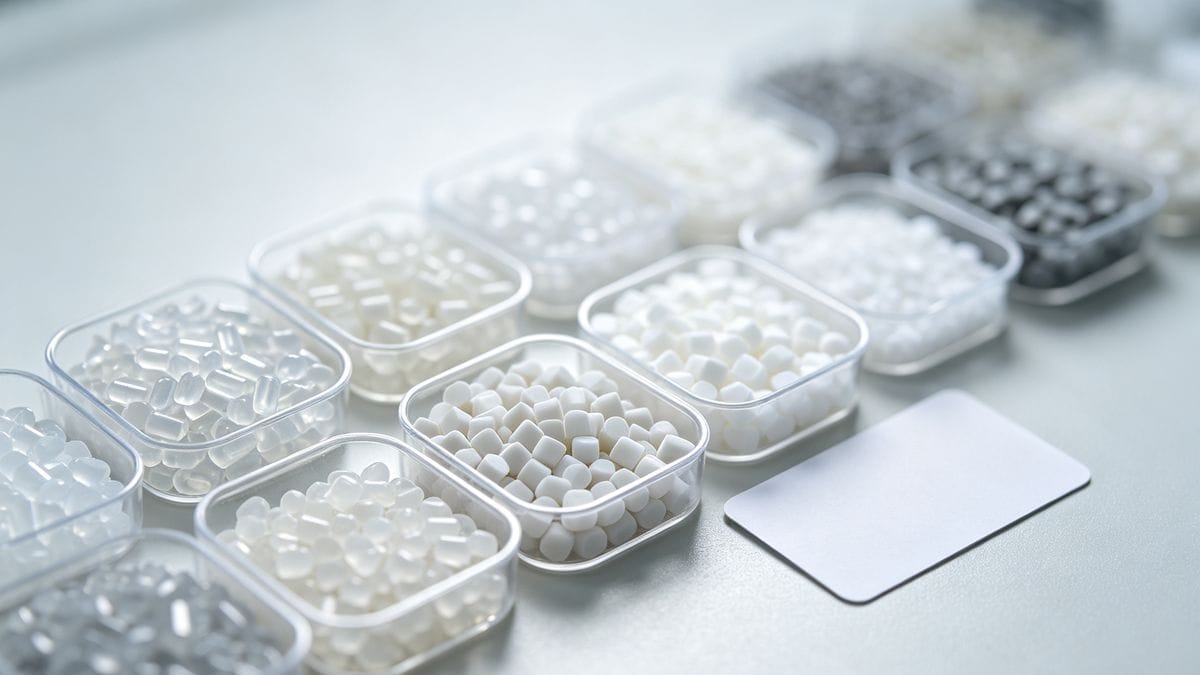
適切な材料を選ぶことは、非常に重要なバランス感覚が求められます。部品を素早く充填するには、糖蜜のように粘り気のあるプラスチックではなく、水のように流動性の高いプラスチックが必要です。これを測定するために、メルトフローインデックス(MFI)を使用します。薄肉用途では、MFIの高い材料を探します。一般的な選択肢としては、ポリプロピレン(PP)、ポリスチレン(PS)、アクリロニトリルブタジエンスチレン(ABS)の特定のグレードが挙げられます。しかし、非常に流動性の高い材料は、必ずしも強度が高いとは限りません。成形に成功したとしても、非常に脆く、見ただけで割れてしまうような部品ができてしまう可能性があります。ここで専門知識が重要になります。最適なバランスを見つける必要があります。成形プロセスの途方もないストレスに耐え、かつ実際の使用環境でもその機能を果たすことができる材料が必要です。当社では、高流動性・高強度用途向けに特別に開発されたグレードを見つけるために、材料サプライヤーと協力することがよくあります。これにより、部品が製造可能であるだけでなく、堅牢であることを保証します。
欠陥ゼロを実現するための高度な金型設計戦略とは?
薄肉成形金型でバリ、変形、破損が発生していませんか?標準的な金型設計では、薄肉成形に必要な極度の圧力にさらされると、深刻な問題が発生する可能性があります。
堅牢な金型設計は必須条件です。そのためには、高硬度工具鋼の使用、均一な温度制御のための戦略的な冷却チャネルの設計、そして完璧なバランスのホットランナーシステムの導入が不可欠です。また、空気の閉じ込めを防ぐための適切な通気も重要です。
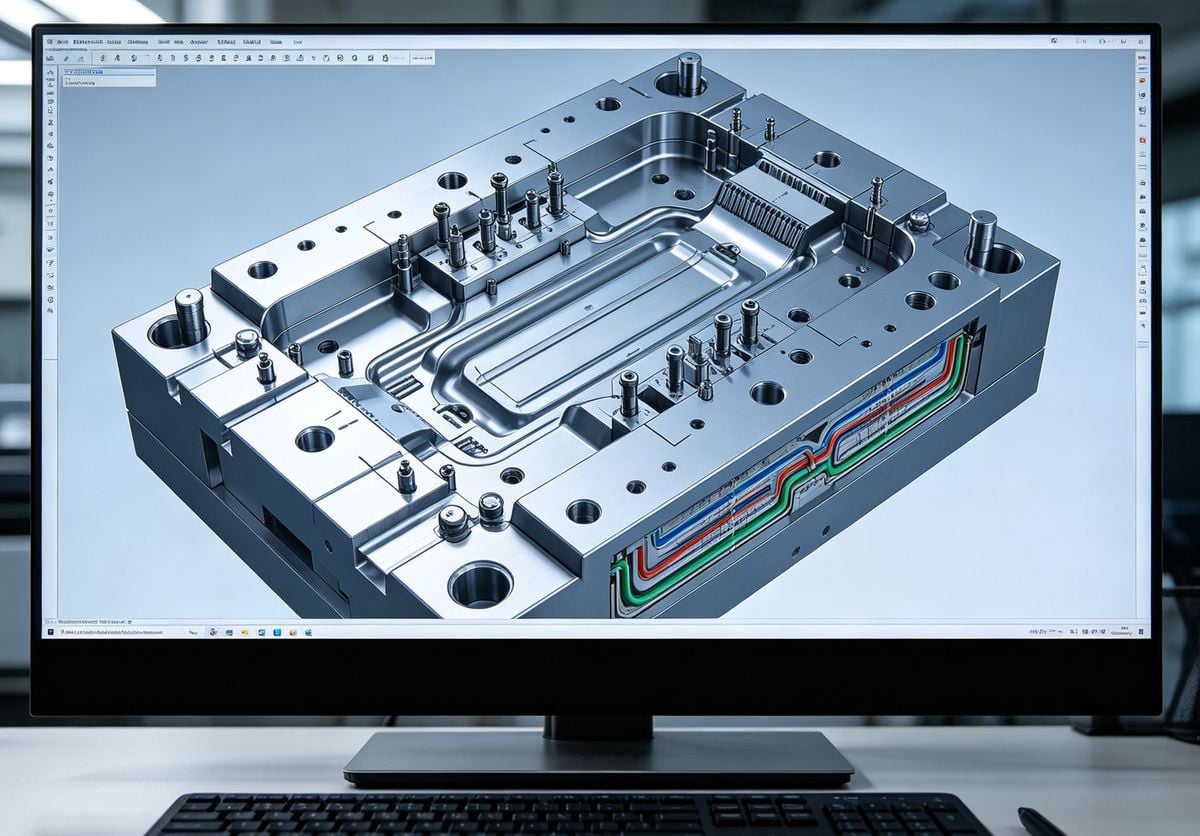
Ideal Proで実際に見てきたのですが、標準的な成形用に作られた金型は、薄肉射出成形の力で文字通り押し広げられてしまいます。射出圧力は非常に大きく、200MPaを超えることも珍しくなく、鋼材を変形させてしまうほどです。これを防ぐには、金型を要塞のように設計する必要があります。当社では、H-13のような高品質の硬化鋼を使用しています。金型ベースは、たわみを防ぐために厚く補強する必要があります。冷却も非常に重要です。金型表面の温度にわずかな差があるだけでも、冷却時に部品が反ってしまう可能性があります。当社では、部品表面近くを通る複雑な冷却チャネルを設計し、熱を均一に逃がします。最後に、ゲートとランナーシステムは、プラスチックの通り道です。当社では、複数のゲートを備えた高度なホットランナーシステムを使用し、プラスチックが部品の隅々まで同時に同じ圧力で充填されるようにしています。これは力任せではなく、外科手術のような精密さが求められるのです。
薄肉成形における上位5つの課題を克服する方法(そしてその解決策)とは?
反り、ショートショット、バリなどの不良品に悩まされていませんか?これらのよくある問題は、生産工程をあっという間に狂わせ、不良品が出るたびに時間と費用を無駄にしてしまいます。
一般的な課題としては、射出不足、反り、バリ、エアトラップなどが挙げられます。解決策としては、射出速度と圧力の最適化、金型温度の均一化、金型通気の改善、溶融樹脂の流れパターンを制御するためのゲートの戦略的な配置などを組み合わせることが挙げられます。
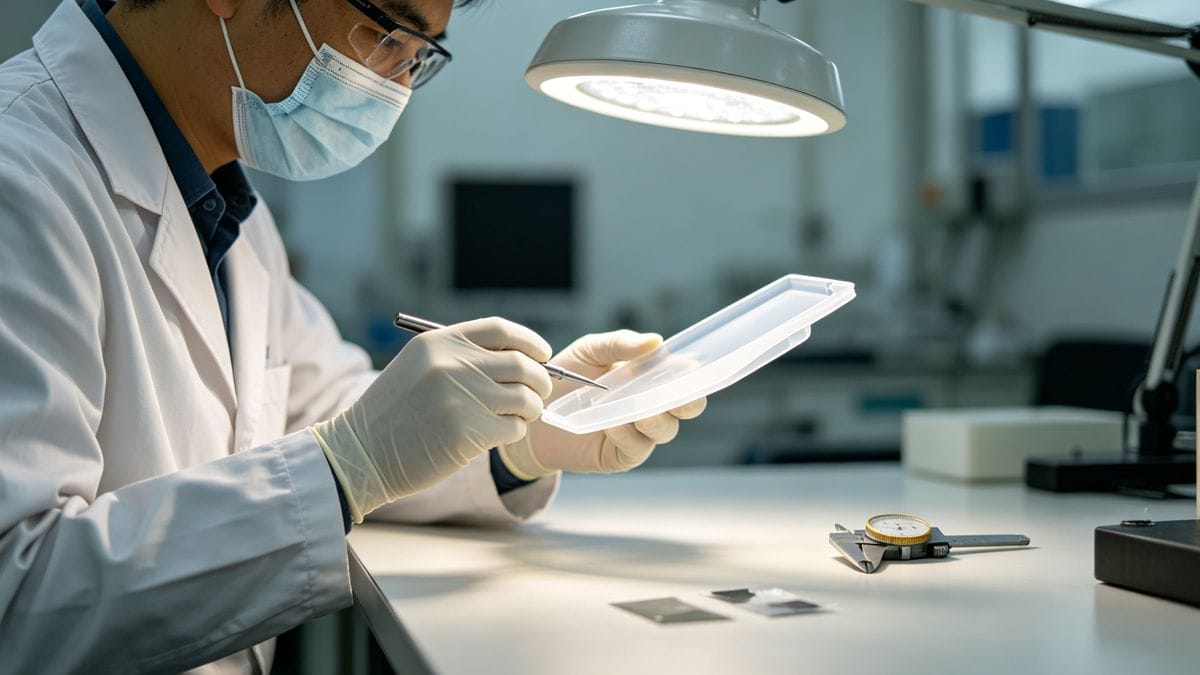
私の経験では、薄肉成形における欠陥のほとんどは、流量、圧力、温度といったいくつかの根本的な問題に起因しています。重要なのは、何に注意すべきか、そしてどのように修正すべきかを知ることです。工場現場で試行錯誤を繰り返すのは、決して許されることではありません。だからこそ、Ideal Proでは鋼材を切断する前に、CAEシミュレーションを徹底的に活用しているのです。射出成形プロセスをシミュレーションすることで、これらの問題が発生する箇所を予測し、設計段階で修正することができます。例えば、ウェルドラインが発生する箇所を特定し、ゲートの位置を調整してウェルドラインを目立たなくしたり、強度を弱めたりすることができます。また、空気が閉じ込められる箇所を特定し、金型設計にベントを追加することも可能です。このような積極的なアプローチにより、お客様は後々の高額なトラブルや遅延を回避できます。
| チャレンジ | 説明 | 修正方法 |
|---|---|---|
| 1. ショートショット | 金型キャビティは完全に充填されない。 | 射出速度/圧力を上げる、溶融温度を上げる、ベントを改善する。 |
| 2. 反り | 冷却されるにつれて、部品が変形したりねじれたりする。 | 冷却チャネルの設計を最適化し、充填圧力を調整し、冷却時間を延長する。 |
| 3. フラッシュ | 余分なプラスチックが金型のパーティングラインから染み出す。 | 型締め力を上げ、金型表面が平坦であることを確認し、剛性の高い金型ベースを使用する。 |
| 4. エアトラップ | 閉じ込められた空気は、焼け跡や空洞の原因となる。 | 金型にベントを追加または拡大し、ゲートの位置を最適化し、射出速度を低下させる。 |
| 5. 溶接線 | 2つのプラスチック製前面が接する部分に、弱い線が見られる。 | ゲートの位置を調整し、溶融/成形温度を上げて、溶融界面の融合を促進します。 |
必須の機械要件:標準的なプレス機が故障する理由とは?
薄肉部品の成形に標準的な射出成形機を使用しようとしていますか?おそらく、必要な速度、出力、精度が不足しており、不良品が次々と発生しているのでしょう。
薄肉成形には、極めて高速な射出速度、迅速な制御応答時間、そして高い射出圧力能力を備えた機械が求められます。優れた精度、速度、再現性から、標準的な油圧式プレス機よりも全電動式またはハイブリッド式プレス機が好まれることがよくあります。
標準的な成形機では到底対応できません。この工程では、金型への充填をわずか0.1秒という極めて短い時間で行う必要があります。そのためには、機械に驚異的な加速性能と速度が求められます。さらに、前述のような巨大な圧力を発生させ、維持するだけのパワーも必要です。標準的な油圧プレスでは、応答速度が遅く、狭い工程範囲を制御できるほどの精度が得られない場合が多いのです。そのため、薄肉成形用途では、高性能な全電動式またはハイブリッド式の機械が主流となっています。これらの機械は、強力なサーボモーターを採用し、デジタル精度で驚異的な速度と加速性能を実現しています。これにより、射出プロファイルをミリ秒単位、ミリバール単位で制御することが可能になり、すべてのショットが同一であることを保証できます。このようなレベルの制御と再現性がなければ、一貫性のある、欠陥のない薄肉部品を製造することはほぼ不可能です。
> 関連文献: 射出成形プロセスパラメータ最適化ガイド
精密なプロセスパラメータと狭い動作範囲?
適切な機械設定を見つけて維持するのに苦労していませんか?薄肉成形を成功させるためのプロセス範囲は非常に狭く、わずかなずれでも部品が台無しになってしまうため、許容範囲は極めて限られています。
成功の鍵は、非常に狭い処理範囲にかかっています。重要なパラメータとしては、極めて高速な射出速度、収縮を最小限に抑えるための高い保圧、凝固を管理するための精密な金型温度制御、そして充填から保圧への正確な切り替え点などが挙げられます。
薄肉成形プロセスを確立するには、高度な技術が必要です。限られた時間の中で作業を進めなければなりません。射出速度は、固化速度を上回る速さでなければなりません。溶融温度は、容易に流動できる温度でありながら、プラスチックが劣化するほど高温であってはなりません。金型温度は精密に制御する必要があり、温度が低すぎるとショートショットが発生し、高すぎるとサイクルタイムが長くなり、成形品が反ってしまう可能性があります。高速充填工程から高圧保圧工程への切り替えは、キャビティが95~98%充填された瞬間に行わなければなりません。切り替えが早すぎるとヒケが発生し、遅すぎるとバリが発生します。これらのパラメータはすべて相互に関連しており、1つを変更すると他のすべてに影響します。そのため、各パラメータを体系的にテストして記録する「科学的成形」アプローチこそが、安定した再現性のあるプロセスを確立する唯一の方法なのです。
実際の産業応用例と成功事例?
薄肉射出成形が実際にどこで使われているのか、気になりませんか?この先進的な製造技術が、皆さんが毎日使う製品にどれほど普及し、不可欠な役割を果たしているかを知れば、きっと驚かれるでしょう。
薄肉成形は、食品包装(容器、蓋)、使い捨て医療機器(シャーレ)、家電製品(携帯電話ケース、ノートパソコン部品)、自動車部品(内装トリム、カバー)など、軽量化、スピード、コストが重要な要素となる分野で主流となっている。
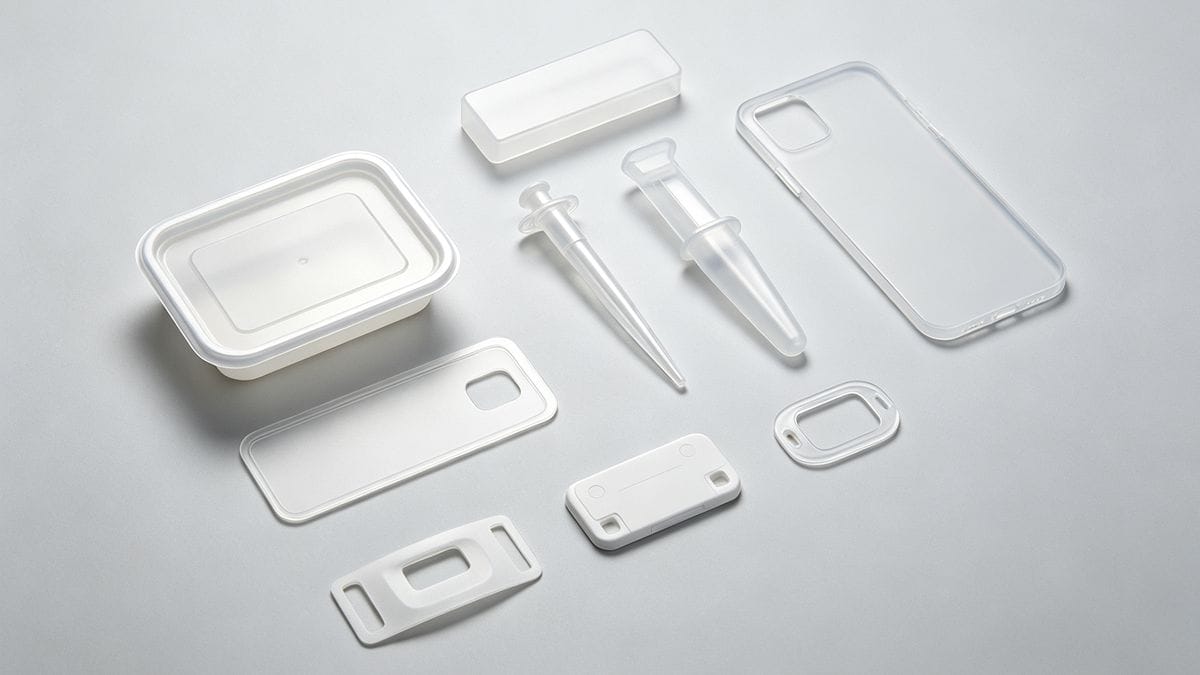
薄肉成形技術の影響は私たちの身の回りの至る所に及んでいます。次にヨーグルトカップやマーガリンの容器を開けるとき、あなたはまさにこの技術で作られた製品を手にしているのです。包装業界は、材料の削減とサイクルタイムの短縮による大幅なコスト削減効果から、この技術をいち早く導入しました。家電業界では、スマートフォンやテレビのリモコンの洗練された軽量ケースは、薄肉成形技術によって実現しました。Ideal Proでは、重量の1グラム単位の軽量化が重要な革新的な電子機器を市場に投入するスタートアップ企業を支援してきました。自動車業界では、サプライヤーが燃費目標を達成するために、内装部品の軽量化を支援しています。そして医療分野では、精度と清潔さが鍵となります。薄肉成形技術は、ピペットチップや診断用テストカートリッジといった、同一の使い捨て製品を驚異的な精度とスピードで何百万個も製造するために使用されています。その用途は多岐にわたり、日々拡大しています。
薄肉製造における将来の動向とは?
競争の激しい製造業界で、常に時代の最先端を走り続けたいと思いませんか?薄肉加工技術は、新しい材料、機械、ソフトウェアの登場により、常に進化を続け、可能性の限界を押し広げています。
今後のトレンドとしては、より持続可能で生分解性の高い材料の使用、さらに小型の部品を製造するためのマイクロ成形技術の進歩、リアルタイム調整や欠陥ゼロ生産のためのAI最適化プロセス制御といったインダストリー4.0の概念のより広範な採用などが挙げられる。
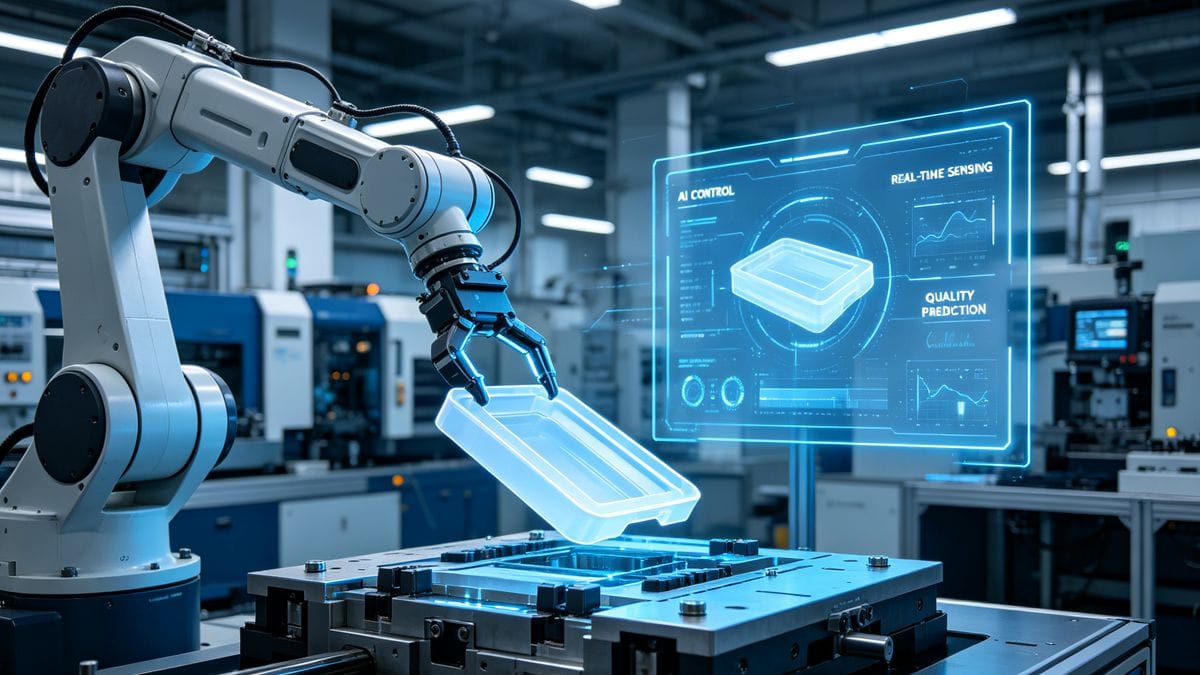
薄肉成形の未来は非常に有望です。最大の推進力の一つは、持続可能性への取り組みです。高流動性生分解性プラスチック(PLAなど)の研究が進み、薄肉成形用途でリサイクル材料を使用する方法が開発されています。また、技術は小型化が進み、医療機器やマイクロエレクトロニクスにおける微細で複雑な部品の「マイクロ成形」の領域へと移行しています。しかし、私が最も注目している変化は、スマートテクノロジーの統合です。AIと金型内部のセンサーを用いて圧力と温度をリアルタイムで監視する成形機を想像してみてください。このシステムは、プロセスパラメータをその場で自動的に調整し、ばらつきを補正して、すべての部品が完璧であることを保証できます。この「デジタルツイン」の概念は、高度なシミュレーションと組み合わせることで、未来を切り拓きます。これにより、事後的な問題解決から、事前予測的な製造へと移行できるのです。
結論
薄肉成形は難易度が高いものの、その見返りは非常に大きい。設計、材料、金型、機械に至るまで、包括的な戦略が求められる。シミュレーションは最も強力なツールであり、専門家との連携は不可欠だ。
よくある質問
射出成形において、実際に薄肉部品として認められるものは何か?
薄肉成形には、機械にどのような性能が求められるのでしょうか?
薄肉化によって、実際にどれだけのサイクルタイムと材料が節約できるのでしょうか?
どのプロセスパラメータを維持するのが最も難しいですか?
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean