 日本語



はじめに:精密成形の基礎
精密射出成形[^1] is a complex process influenced by a myriad of environmental conditions and technical factors. Fundamentally, the quality of the final product relies on four pillars: プラスチック材料、射出成形金型、射出成形プロセス、および射出成形装置。
設計段階が始まる前に、エンジニアは製品の動作環境に基づいて適切なエンジニアリングプラスチックを選択する必要があります。その後、 射出成形[^2] machine depends on the selected material, required dimensional accuracy, part weight, quality standards, and the anticipated mold structure.
> 主なポイント: 材料と機械の選定は、単独の工程ではなく、精密成形プロジェクト全体の基礎となるものです。
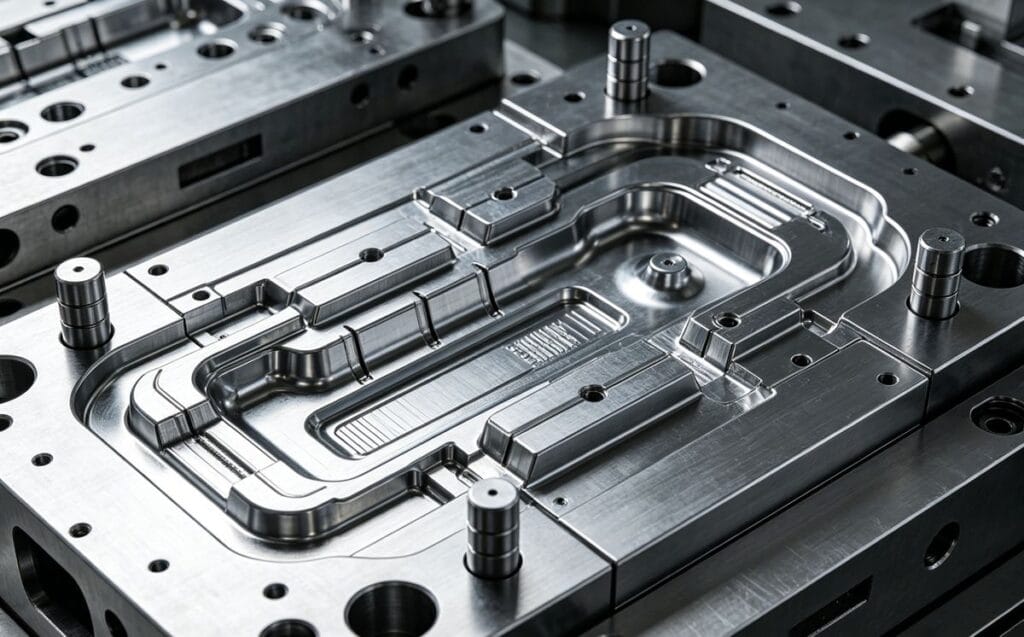
金型設計の重要な役割
すべての要因の中で、 injection mold 品質要件を満たす精密プラスチック部品を得るための鍵は、合理的な設計である。 金型設計[^3] directly dictates the quality of the finished product.
金型キャビティの寸法は、必要な部品寸法に材料の収縮率を加えた値から算出されます。ただし、収縮率は一定の値ではありません。プラスチックメーカーは推奨範囲を示していますが、実際の収縮率は動的であり、以下の要因に依存します。
- ゲートの形状、位置、および配置。
- エンジニアリングプラスチックの結晶配向(異方性)。
- 部品の形状と寸法。
- ゲートからの距離。

プラスチックの収縮率を理解する
精度を高めるには、収縮に影響を与える変数を理解する必要があります。主な要因は以下のとおりです。
- 熱収縮。
- 相変化による収縮。
- 方向収縮。
- 圧縮収縮。
- 弾力的な回復。
これらの要因は、成形条件および操業条件と密接に関連しています。したがって、金型設計者は、これらの要因と成形条件との関連性を理解するために、豊富な経験を有している必要があります。
デザイナーが考慮すべき要素:
- 射出圧力とキャビティ圧力の比較。
- 充填速度。
- 溶融温度と成形温度の比較。
- ゲートの断面積と壁厚。
- 充填材含有量(例:ガラス繊維)および材料の結晶性。
射出成形プロセスの物理学
射出成形プロセスとは、プラスチックを固体状態(粉末または顆粒)から液体状態(溶融物)へと変化させ、再び固体状態(完成品)に戻すプロセスである。
この移行過程において、材料は3つの重要な「場」の影響を受ける。
- 温度場: 融解および冷却時の熱伝達。
- 流れ場: 溶融物がランナーとキャビティを通過する動き。
- 密度場: 包装および冷却過程における材料密度の変化。
熱硬化性ポリマー、熱可塑性ポリマー、結晶性ポリマー、非晶質ポリマーなど、異なるポリマーは、これらの場においてそれぞれ異なる構造形態とレオロジー特性を示します。これらの場に影響を与えるあらゆる要因は、最終製品の物理的・機械的特性、寸法、形状、精度、外観に必然的に影響を与えます。

比較:精密成形 vs. 標準成形
精密射出成形は、特に圧力と速度に関して、標準成形とは大きく異なります。 収縮率[^4] and higher accuracy, precision molding often employs specific parameters.
| 特徴 | 標準射出成形 | 精密射出成形 |
|---|---|---|
| 噴射圧力 | 中程度 | 高圧または超高圧 |
| Injection Speed | 可変 | 高速噴射 |
| 目標 | 全体的な形状形成 | 収縮を最小限に抑え、厳しい公差を実現する |
| プロセス制御 | スタンダード | 温度、流量、密度場の厳密な制御 |
結論
プロセス要因、ポリマー性能、構造形態の間の本質的な関連性を分析することは極めて重要です。これらの関係性を理解することで、製造業者は以下のことが可能になります。
- 射出成形プロセスを合理的に策定する。
- 精密な仕様に基づいて金型を設計・製造する。
- 最適な射出成形装置を選定してください。
最終的に、これらの変数を制御することで、ポリマーの内部構造が高品質で精密な外部製品へと確実に反映される。
[^1]: Explore this resource to gain insights into best practices that enhance quality and efficiency in precision injection molding. [^2]: Explore this link to gain a comprehensive understanding of injection molding processes and their applications. [^3]: This link offers valuable guidelines for effective mold design to improve product quality. [^4]: Understanding shrinkage rates is crucial for achieving precision; this resource provides in-depth insights.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean