 日本語



はじめに
適切な通気は、射出成形金型の設計において非常に重要でありながら、しばしば見落とされがちな要素です。通気不良は様々な欠陥を引き起こし、製造工程の品質と効率の両方を損なう可能性があります。本稿では、成形時のガス発生の根本原因、通気不良による悪影響、そして最適な結果を得るための専門的な解決策について解説します。
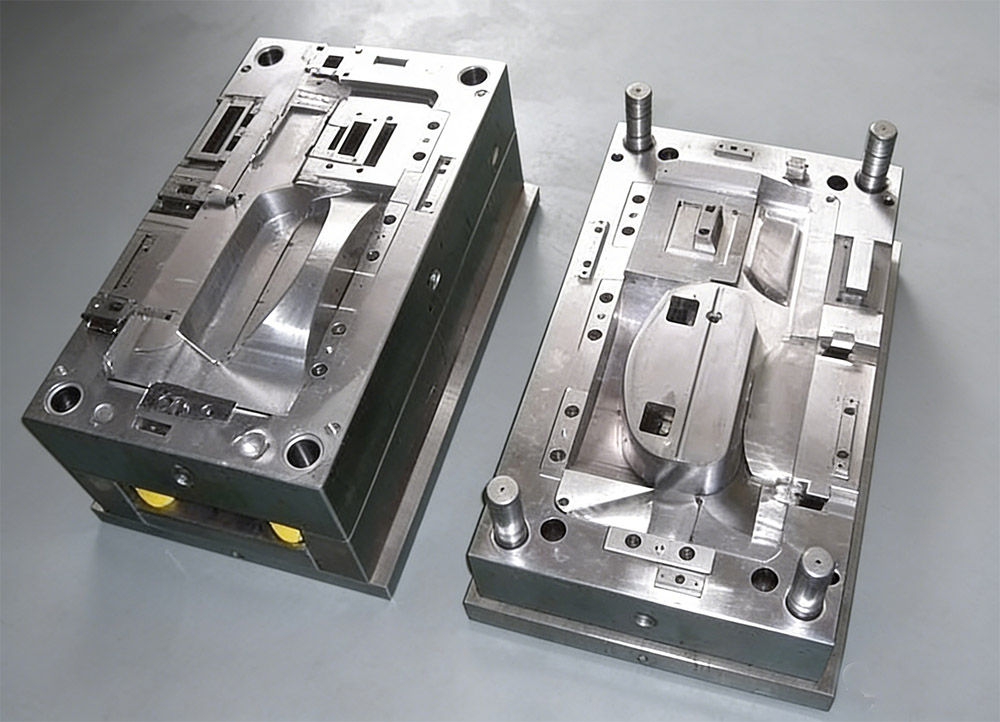
射出成形におけるガス発生の原因
ガスの発生源を理解することが、ガス放出の問題を解決する第一歩です。製造工程において、ガスは様々な発生源から生じる可能性があります。
- 閉じ込められた空気: 供給システム内または金型キャビティ内に存在する空気は、溶融プラスチックが空間を満たす際に、時間内に排出されない可能性がある。
- 乾燥が不十分な樹脂: プラスチック樹脂が適切に乾燥されていない場合、残留水分は射出成形時の高温で蒸発して蒸気となる。
- 熱分解: 射出成形時の温度が高すぎると、プラスチックが劣化してガスが発生する可能性がある。
- 揮発性添加物: 樹脂に含まれる特定の添加剤は、揮発したり化学反応を起こしたりする可能性がある。例えば、熱硬化性プラスチックの場合、硬化プロセスでは重縮合反応が起こり、水と低分子量の揮発性ガスが発生する。
- 残留ガス: 樹脂材料内部に本来的に閉じ込められているガス。
> プロのアドバイス ガス発生源でのガス発生を最小限に抑えるため、必ず材料データシートで具体的な乾燥要件と熱安定性限界を確認してください。
カビの換気不良による影響
金型キャビティからガスが効果的に排出されないと、さまざまな品質問題や生産効率の低下につながります。
- 短いショットと低解像度: 圧縮ガスは背圧を生み出し、流動抵抗を増加させる。これにより溶融プラスチックがキャビティを完全に満たすことができず、部品が不完全になったり、エッジが不明瞭になったりする。
- 目に見える流動痕と溶接線: 閉じ込められたガスは流れの先端を阻害し、目に見える流れ痕や弱い溶接線を引き起こし、部品の機械的強度を著しく低下させる。
- 表面欠陥: プラスチック層にガスが浸透すると、銀色の筋、気泡、多孔性、剥離などを引き起こす可能性があります。
- 火傷痕と変色: ガスの急速な圧縮は強烈な熱(ディーゼル効果)を発生させ、局所的な温度上昇を引き起こし、プラスチックを燃焼させたり、変色させたり、炭化させたりする可能性がある。
- 生産効率の低下: 通気不良は金型充填速度を低下させ、サイクルタイムを延長させ、特に高速射出成形において、全体的な生産性に悪影響を及ぼします。
専門的なソリューションと設計上の考慮事項
これらの問題を軽減するためには、効果的な発散戦略を実施することが不可欠です。
- 換気経路を最適化する: 充填経路の終端に通気孔を設け、ガスが引火せずに排出されるように適切な深さ(材料に応じて通常0.02mm~0.04mm)を確保してください。
- 真空排気システム: 高精度部品の場合は、射出成形前にキャビティ内の空気を積極的に除去するために真空システムの使用を検討してください。
- 材料の準備: ポリカーボネートやナイロンなどの吸湿性素材については、乾燥手順を厳守してください。
- プロセス制御: 材料の劣化を防ぐため、射出速度と温度を最適化してください。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean