 日本語



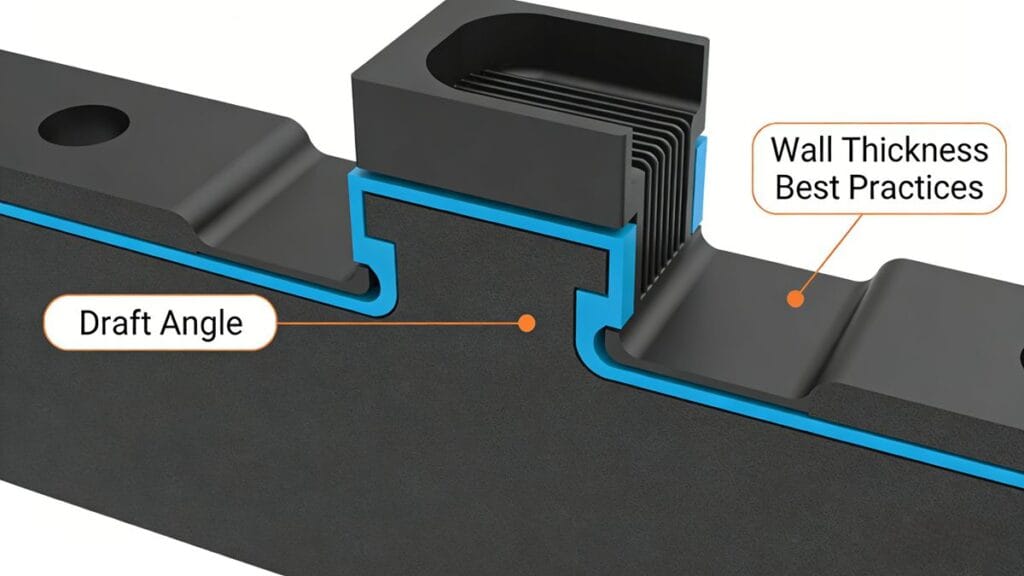
射出成形部品の抜き勾配と肉厚に関するガイドライン
製造性、品質、コスト効率を考慮した設計の最適化
射出成形用のプラスチック部品を設計する際には、2つの重要な幾何学的パラメータがあります。ドラフトの角度 そして 壁厚成形性、部品品質、サイクルタイム、金型寿命に直接影響を与えます。不適切な選択は、射出不良、反り、ヒケ、外観上の欠陥につながる可能性があります。このガイドでは、業界のベストプラクティス、材料固有の推奨事項、設計上の経験則をまとめ、よくある落とし穴を回避するのに役立ちます。
1. 抜き勾配(金型離型角度)
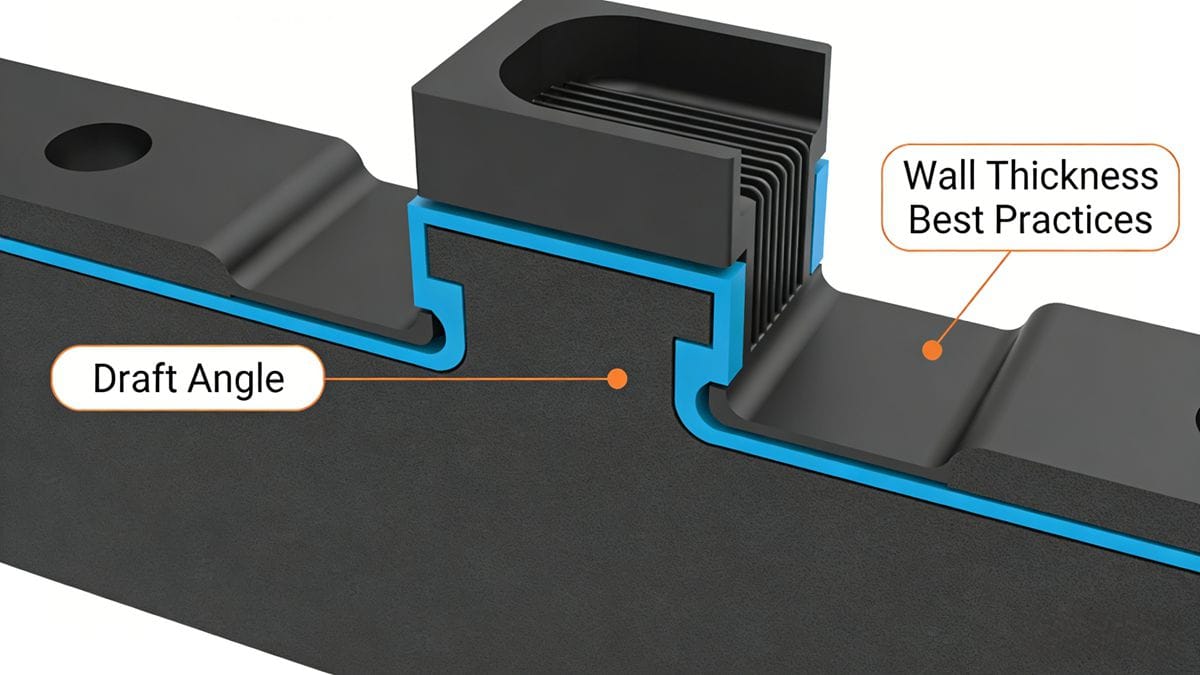
抜き勾配(垂直面に意図的に施されるテーパー)は、金型キャビティとコアからの部品のスムーズな取り出しに不可欠です。抜き勾配が不十分だと、部品が金型に張り付いたり、引きずられたり、脱型時に破損したりする可能性があります。
材質別の標準的な喫水角度
| 材料 | 空洞(a₁) | コア(a₂) |
|---|---|---|
| ナイロン(中綿なし) | 20′–40′ | 25′–40′ |
| ナイロン(補強済み) | 20′–50′ | 20′–40′ |
| ポリエチレン(PE) | 25′–45′ | 20′–45′ |
| ポリオキシメチレン(POM) | 35′–1°30′ | 30′–1° |
| ポリエーテル(PPO) | 25′–45′ | 20′–45′ |
| ポリカーボネート(PC) | 35′–1° | 30′–50′ |
| ポリスチレン(PS) | 35′–1°30′ | 30′–1° |
| アクリル(PMMA) | 35′–1°30′ | 30′–1° |
| 腹筋 | 40′–1°20′ | 30′–1° |
> ⚠️ 注: 1° = 60 minutes (′). E.g., 1°30′ = 90′.
ドラフト角度は固定されておらず、以下の要因によって決まります。
- 部品の奥行き/高さ
- 表面仕上げ(光沢仕上げか、凹凸仕上げか)
- 材料の収縮
- 金型形状(例:アンダーカット、インサート)
- 生産量(生産量が多いほど、許容される公差は厳しくなる)
ドラフトアングルに関する重要な設計ルール
- 高精度で光沢のある表面 → 最小限のドラフトを使用する (例: 0.5°) to preserve dimensional accuracy.
- 背が高く奥行きのある特徴 → より小さなドラフト角度を適用する(高さとドラフトの比率に基づいて計算)。
- 高収縮性材料 (e.g., PP, PE) → Increase draft (≥1° recommended).
- 厚い壁 → 収縮率が高い → より大きな喫水が必要(1°~1.5°以上)。
- 透明部品 (e.g., PS, PC, ABS) → Avoid surface scratches; use ≥2.5°–3° for PS, ≥1.5°–2° for ABS/PC.
- 凹凸のある表面 (e.g., leather grain, sandblasted):
- ドラフト = 2°–5°テクスチャの深さによって異なります。
- より深い質感 → より大きなドラフトが必要。
- 連動機能 (e.g., snap-fits, shutoffs): Use 1°–3° 接合面において。
- 草案の方向性:
- 内部構造(穴)ドラフトは外側に広がります(小さい方の端が公称サイズ)。
- 外部の特徴ドラフトは内側に向かって細くなっています(大きい方の端が公称サイズ)。
- 寛容ドラフトは通常 除外 特に指定がない限り、寸法公差の範囲内とする。
- 家電製品の筐体:
- 外側の化粧面: ≥3°
- 非美容的な特徴: 1°標準
- リブ(5mm): 1.5°
- くぼみ/空洞:リブと同じです。
(See reference diagrams below for visual guidance.)
2. 壁厚設計の原則
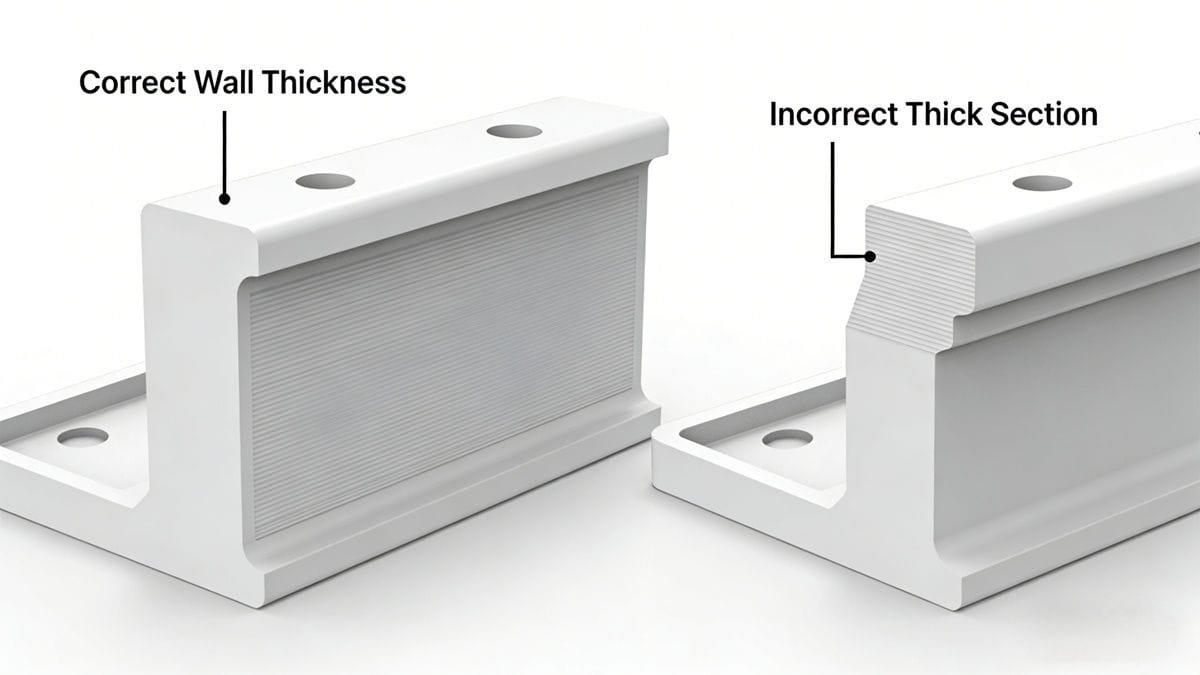
壁の厚さは、構造的完全性、重量、コスト、冷却時間、および欠陥リスク(例:ヒケ、空隙、反り)に影響を与えます。最適な厚さは、性能と製造性のバランスが取れたものです。
一般的なガイドライン
- 理想的な範囲: 1.0–5.0 mm最も一般的には 2.0–3.0 mm.
- 最小壁厚: ≥ 0.4 mmただし、美容目的ではない小面積領域(25%の差)に限る — 応力集中や不均一な収縮を防ぐために、緩やかな移行または半径を使用する。
- 平皿は避ける (unless very small) — prone to warping without ribs or supports.
材質別の最小および推奨壁厚(mm)
| 材料 | 最小厚さ | 小さな部品 | 中程度の部品 | 大型部品 |
|---|---|---|---|---|
| ナイロン(PA) | 0.45 | 0.76 | 1.50 | 2.40–3.20 |
| ポリエチレン(PE) | 0.60 | 1.25 | 1.60 | 2.40–3.20 |
| ポリスチレン(PS) | 0.75 | 1.25 | 1.60 | 3.20–5.40 |
| 修正されたPS | 0.75 | 1.25 | 1.60 | 3.2–5.4 |
| PMMA(アクリル樹脂) | 0.80 | 1.50 | 2.20 | 4.00–6.50 |
| ポリプロピレン(PP) | 0.85 | 1.45 | 1.75 | 2.40–3.20 |
| ポリカーボネート(PC) | 0.95 | 1.80 | 2.30 | 3.00–4.50 |
| POM(アセタール) | 0.80 | 1.40 | 1.60 | 2.40–3.20 |
| PSU | 0.95 | 1.80 | 2.30 | 3.00–4.50 |
| 腹筋 | 0.80 | 1.50 | 2.20 | 2.40–3.20 |
| PC+ABS | 0.75 | 1.50 | 2.20 | 2.40–3.20 |
| PVC(硬質) | 1.15 | 1.60 | 1.80 | 3.2–5.8 |
| PVC(柔軟性) | 0.85 | 1.25 | 1.50 | 2.4–3.2 |
| ポリアミド(一般) | 0.45 | 0.75 | 1.50 | 2.4–3.2 |
| PPO(ポリフェニレンオキシド) | 1.20 | 1.75 | 2.50 | 3.5–6.4 |
| 塩素化ポリエーテル | 0.90 | 1.35 | 1.80 | 2.5–3.4 |
| 酢酸セルロース | 0.70 | 1.25 | 1.90 | 3.2–4.8 |
| エチルセルロース | 0.90 | 1.25 | 1.60 | 2.4–3.2 |
| アクリル共重合体 | 0.70 | 0.90 | 2.40 | 3.0–6.0 |
壁厚最適化のための重要なヒント
- リブとボス壁の厚さを 主壁の50%以下 沈み込み跡を防ぐため、底にたっぷりとフィレ肉を入れてください。
- 厚い部分を避ける局所的に厚みが増すと空隙や沈下が発生するため、代わりにコアリングやリブ加工を行ってください。
- 流路に関する考察壁が薄いと流動抵抗が増加するため、より高い射出圧力またはゲートの再設計が必要になる場合があります。
- 冷却効率壁が厚いほど、サイクルタイムが長くなります。均一な厚みは熱バランスを向上させます。
結論:製造性設計(DFM)が勝利する
適切に設計された抜き勾配と肉厚は、金型修正、不良率、成形後の再加工を削減し、製品ライフサイクル全体を通して時間とコストを節約します。
✅ プロのヒント金型製作前に、設計の早い段階で必ず金型流動解析(例:Autodesk Moldflow、SolidWorks Plastics)を実行し、抜き勾配、厚み、ゲート位置を検証してください。
コメント欄で教えてください。あなたのプロジェクトで、ドラフト角度や壁厚に関して最も大きな課題は何ですか?解決策をぜひ共有させてください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean