 日本語




射出成形における気泡:原因、識別、および解決策
射出成形部品における気泡は、よくあるものの重大な欠陥です。美観上の目的で意図的に設計された場合を除き、透明製品に気泡が混入することは絶対に許容されません。さらに重要なことに、気泡は部品の機械的強度を損ない、規定重量を満たせなくなる原因となる可能性があります。
この問題を効果的に解決するには、まず射出成形時の気泡が一般的に3つの明確なカテゴリーに分類されることを理解する必要があります。 空気の閉じ込め, 水分(水蒸気), そして 真空空洞.
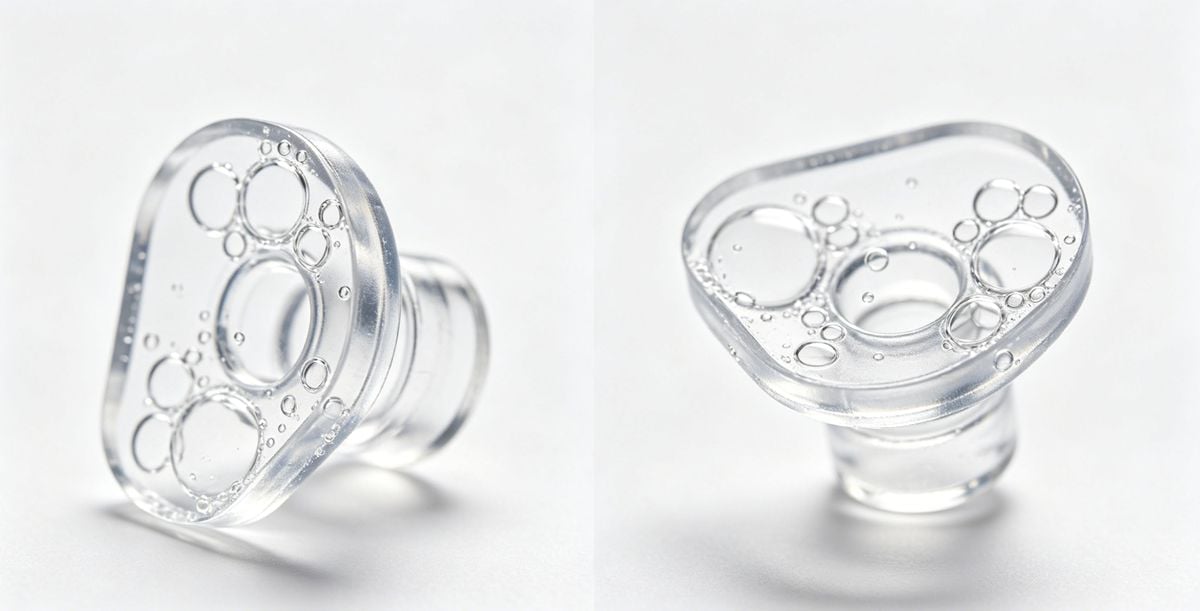
1. 空気の閉じ込め:閉じ込められたガス
成形工程に空気が混入する主な原因は2つあります。1つはバレル内のプラスチックペレット、もう1つは金型キャビティ自体です。
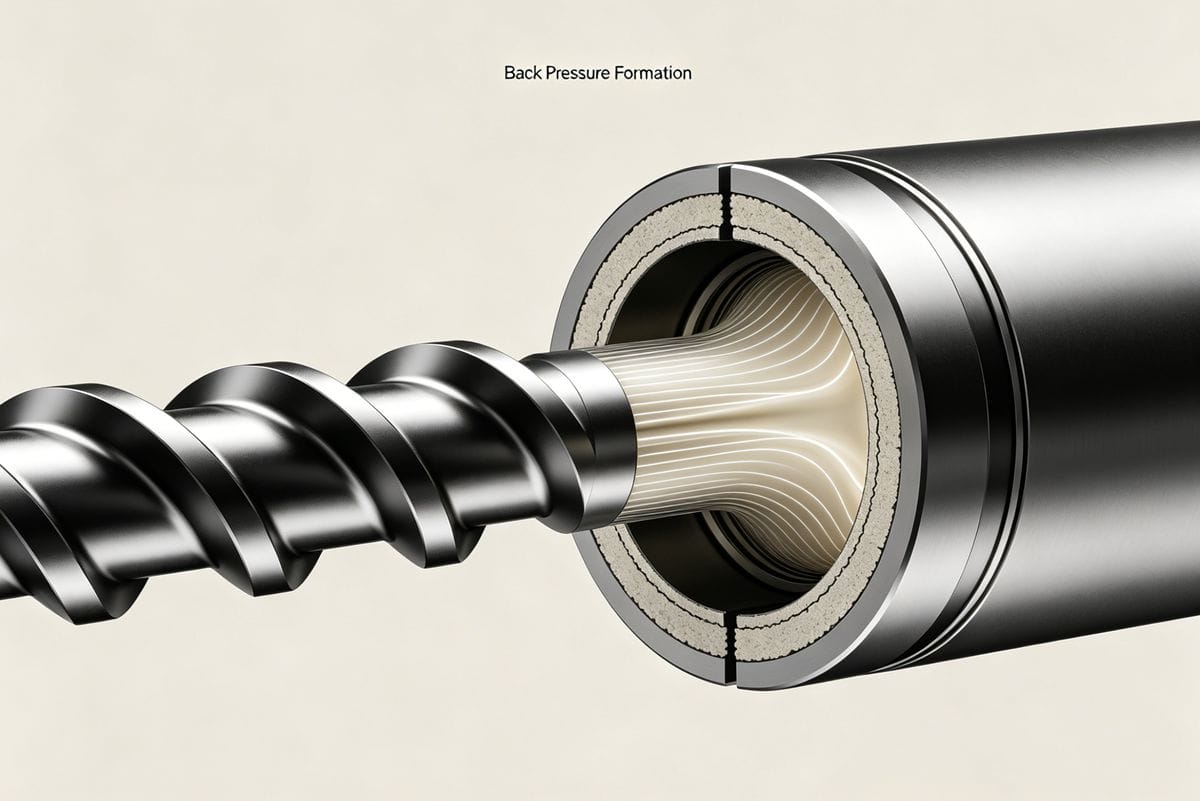
バレル内の空気圧と背圧
プラスチックペレットがホッパーからバレルへ移動する際、空気は自然に一緒に運ばれます。可塑化の過程で、適切な量の空気を注入することで、 背圧 スクリューの前方で溶融樹脂を圧縮し、金型に射出される前に気泡を破裂させる。
- 背圧計のない機械: 流量制御弁の角度は圧力と線形関係にないため、オペレーターはスクリューの引き込み速度を観察することで背圧を推定する必要がある。
- 背圧計を備えた機械: ゲージは通常、実際の溶融圧力ではなく油圧を表示することに注意してください。油圧と溶融圧力の比率は通常約10:1です。必ず機械の換算表を参照してください。
金型キャビティ内の空気量と射出速度
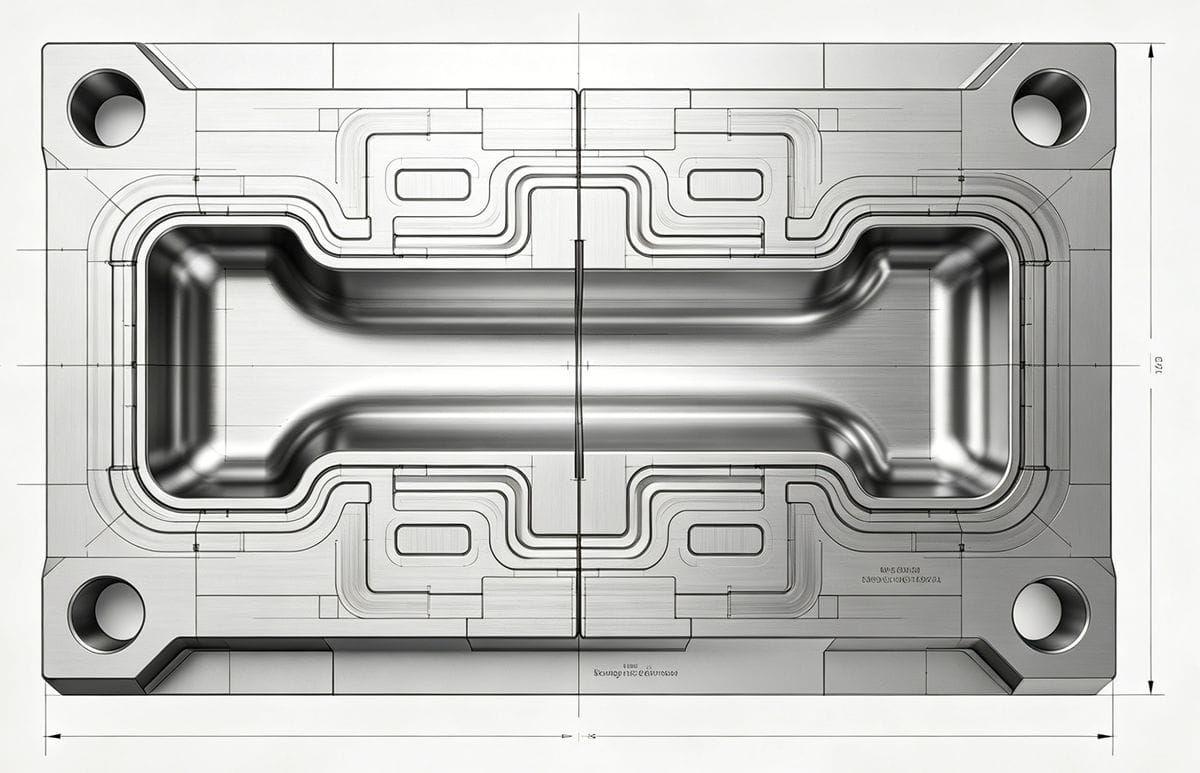
金型キャビティ内の空気が排出されない場合、流入する溶融樹脂と混ざり合います。高速射出(例えば、窒素加速を用いる場合)は、特に薄肉成形において、空気を閉じ込める原因となります。
空気の閉じ込めに対する解決策:
- 換気を最適化する: パーティングラインの通気孔は、 0.03 mm そして少なくとも 6 mm 幅が広く、間隔は25~50mm。
- クランプ力を最適化する: 使用する 最小 バリの発生を防ぐために必要な締め付け力。締め付け力が強すぎると通気孔が潰れ、空気が閉じ込められて金型や機械のトグル機構の寿命が短くなります。
- 鋼材の通気: つや消し仕上げの部品には、微細な孔を通して空気を逃がすことができる多孔質の通気鋼板を使用することができる。
- 真空排気: 手の届きにくい場所では、真空ポンプを使って注入中に空気を抜くことができます。 (注:真空ベントとベント用鋼材は同時に使用できません)。
2. 湿気(水蒸気)
プラスチックペレットは空気中の水分を吸収します。高温(100℃以上)になる前に十分に乾燥させないと、この水分が蒸気となって部品内部に気泡を形成します。
乾燥ホッパーの適切なサイズ選び
よくある間違いは、乾燥ホッパーの容量が小さすぎることです。適切な乾燥を行うためには、次の式を使用して必要なホッパー容量を計算してください。
H = (3.6 × s × t) / c
- H =ホッパー容量(kg)
- s =ランナーを含むショット重量(グラム)
- t =必要な乾燥時間(時間)
- c =サイクルタイム(秒)
| パラメータ | 説明 | ユニット |
|---|---|---|
| H | 必要なホッパー容量 | kg |
| s | ショットウェイト(ランナー付き) | g |
| t | 材料の乾燥時間 | 営業時間 |
| c | 機械サイクル時間 | 秒 |
計算例: 32キャビティのPETプリフォーム金型(1ショットあたり20g)で、サイクルタイムが24秒、乾燥時間が5時間必要な場合: H = (3.6 × 32 × 20 × 5) / 24 = 480 kg。 (一般的なサプライヤーの図表のみに頼ると、ホッパーの容量が小さくなりすぎてしまい、その結果、水分による気泡が発生することがよくあります)。
高度な乾燥ソリューション
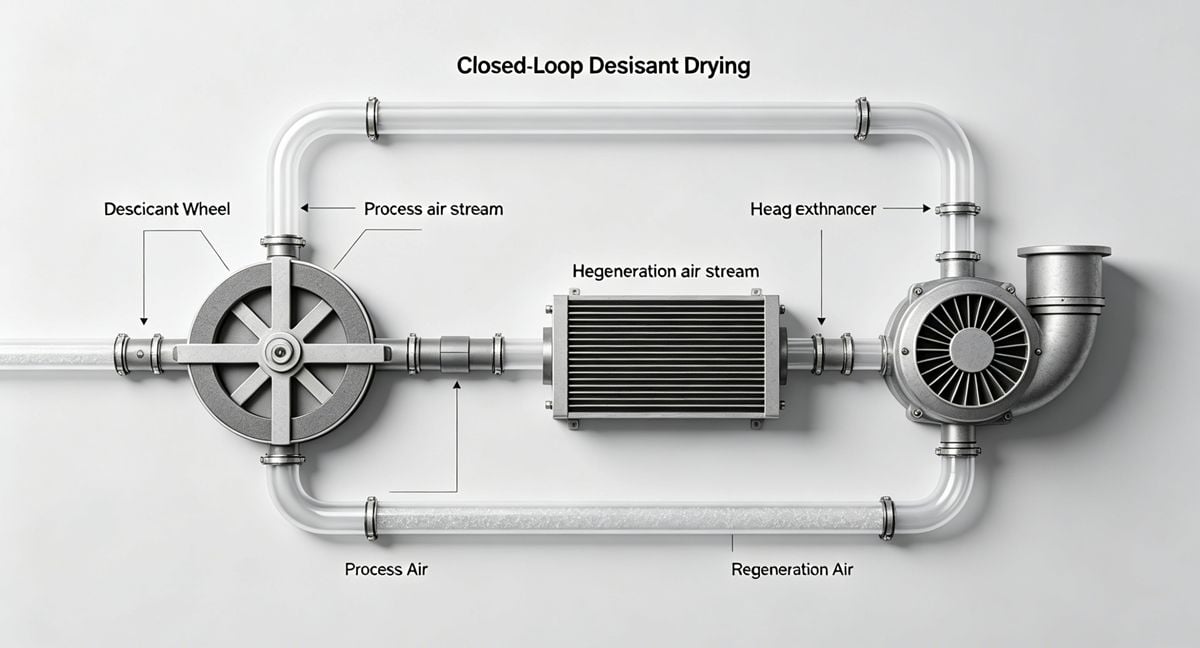
- 乾燥剤式ドライヤー: 標準的なホッパー式乾燥機は、高湿度環境(例えば、90%RH以上)では性能が低下します。乾燥剤式乾燥機は、分子ふるいを用いた密閉ループシステムを使用して、 -40℃周囲の湿度に全く左右されない。
- 二段階乾燥: 費用対効果の高いアップグレードとして、2段階乾燥ホッパーは、単一の標準ホッパーよりも優れた除湿性能を発揮します。
- 温度制御: 樹脂の乾燥温度は必ず樹脂メーカーの推奨温度に従ってください。過度の熱はポリマーを劣化させ、色、透明度、機械的特性に影響を与える可能性があります。
3.真空空隙(収縮気泡)
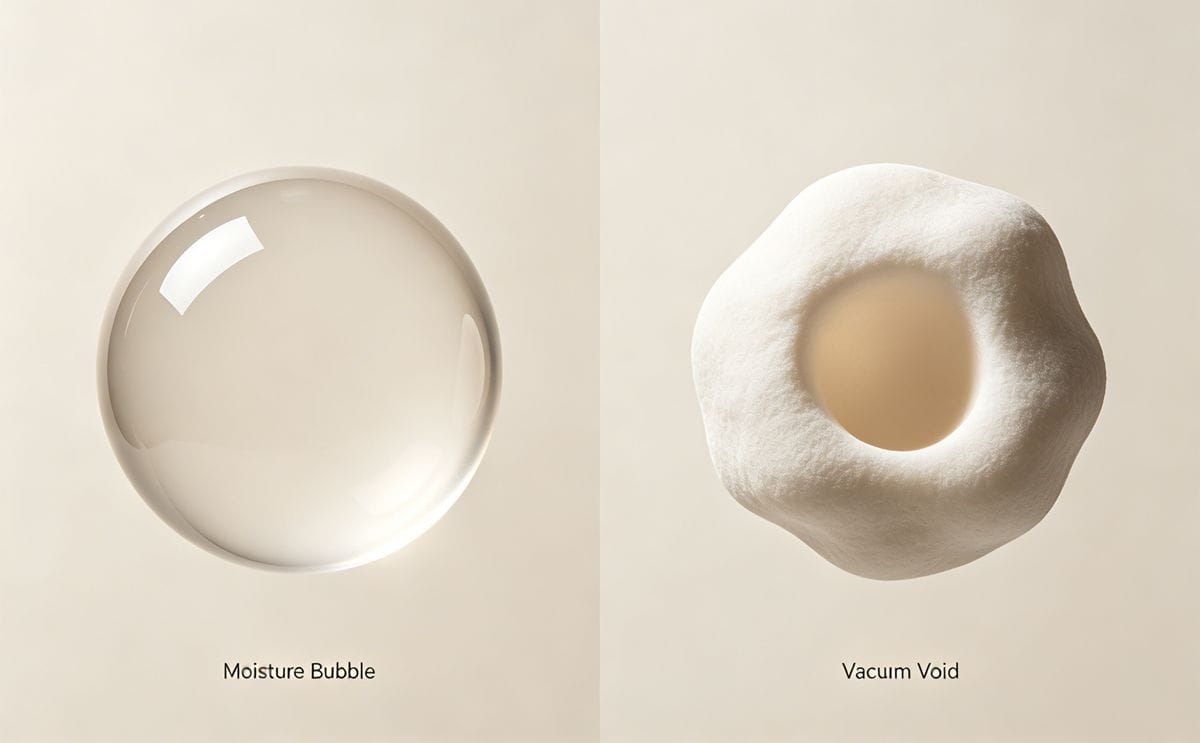
真空空隙は、肉厚部品によく見られる現象です。これは、プラスチックの外層が冷却・固化する一方で、内部のコアが溶融状態のまま残る場合に発生します。コアが冷却・収縮するにつれて内側に引っ張られ、空隙が形成されるのです。 これらの泡には空気も水分も含まれておらず、真空状態のみである。
解決策:
- 真空による空洞は、シンクの跡と全く同じように扱ってください。
- コールドランナーの直径は最大壁厚に比例するようにし、ゲートが凍結する前に保持圧力によってより多くの材料をキャビティ内に充填できるようにしてください。
気泡の種類を識別する方法
解決策は大きく異なるため、正確な識別が非常に重要です。透明または半透明の部品については、以下の診断マトリックスを使用してください。
| 診断因子 | 空気/水分気泡 | 真空空洞 |
|---|---|---|
| 量 | 複数回、ランダムに発生 | 通常は1つ、またはごく少数 |
| 場所 | さまざまな部分にランダムに配置された位置 | 部品の最も厚い部分で常に |
| 耐熱性テスト | 加熱すると膨張する | 加熱すると収縮したり、表面に凹みが生じたりする。 |
| 形 | 完全な球形 | 不規則な形または細長い形 |
結論
気泡を除去する 射出成形 体系的なアプローチが必要です。欠陥の原因が空気の混入、湿気、真空収縮のいずれであるかを正確に特定することで、部品の品質と構造的完全性を回復するために必要な、精密な機械的またはプロセス上の調整を行うことができます。
成形工程で、なかなか解消されない気泡欠陥に遭遇したことはありますか? 下記のフォームから、あなたの経験やご質問をお聞かせください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean