 日本語



射出成形におけるヒケのトラブルシューティング:包括的なガイド
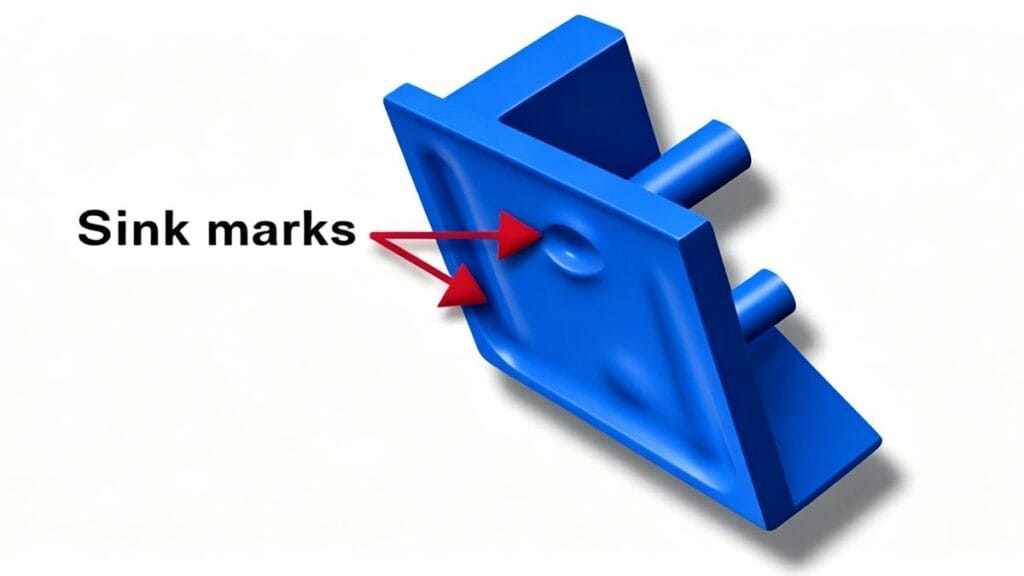
シンクマークが表面仕上げを損なっていますか? 射出成形部品あなただけではありません。ヒケはプラスチック射出成形でよく見られる欠陥の一つで、多くの場合、冷却ムラや不十分な充填が原因です。
このガイドでは、これらの欠陥の原因を詳細に分析し、プロセスパラメータから金型設計まで、それらを修正するための具体的な解決策を提供します。
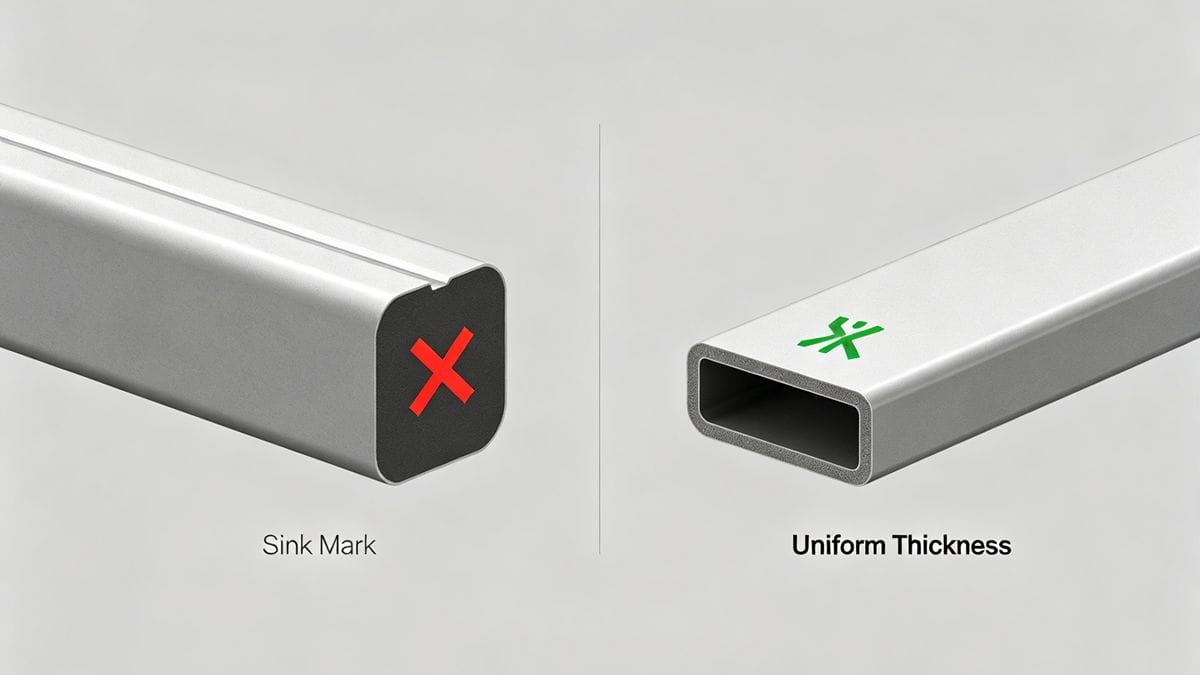
> シンクマークとは何ですか? ヒケとは、成形品の表面にできる小さな凹みやくぼみのことです。これは、成形品の外側が冷えて固まる一方で、内部のコアが溶融状態のまま残っている場合に発生します。コアが最終的に冷えて収縮すると、外側の表面が内側に引っ張られ、凹みができます。
成形プロセス条件の最適化
ヒケを解消する最も手っ取り早い方法は、多くの場合、機械の設定を調整することです。溶融した材料が十分にしっかりと詰め込まれていないと、収縮は避けられません。
主な調整点:
- 増加 Injection Pressure & Speed: 圧力が高くなると、より多くの材料が空洞に押し込まれ、溶融物の密度が増加し、収縮が補償される。
- 梱包および保管時間を延長する: これは非常に重要です。部品を「詰め込む」ためには、材料が冷える間、圧力をかけ続ける必要があります。
- ヒント シンクマークが近くにある場合 ゲート保持時間を延長するだけで問題が解決することが多い。
- 冷却時間を長くする: コアがまだ柔らかい状態で部品を取り出すと、反ったり沈んだりします。特に厚みのある部分では、部品が完全に固まるまで金型内に十分な時間留まるようにしてください。
- クッションを確認してください: 圧力伝達を維持するために、十分な伝達緩衝材(バッファー)があることを確認してください。
特定のシナリオにおけるトラブルシューティング:
- 厚い壁: 厚みのある部分に吸水現象が見られる場合は、冷却時間を大幅に延長してください。
- インサート成形: 金属インサートの周囲に熱が溜まる現象が見られる場合、金属がプラスチックを冷却しすぎているか、あるいはヒートシンクとして機能している可能性が高い。 インサートを予熱する 温度差を小さくするため。
- 飢餓状態の餌: スクリューが十分な量の材料(ショットサイズ)を回収できない場合、部品の充填不足が発生します。送りストロークまたは背圧を上げてください。
> ⚠️警告: 保持圧力を上げることは効果的ですが、やりすぎないでください。過度の圧力は フラッシュ あるいは、部品が金型に張り付いてしまい、射出不良につながる可能性もある。
金型設計上の欠陥の修正
工程調整で解決しない場合は、問題が鋼材内部に「固着」している可能性があります。適切な充填を行うためには、プラスチックの流れが妨げられないようにする必要があります。
ゲートとランナーのデザイン:
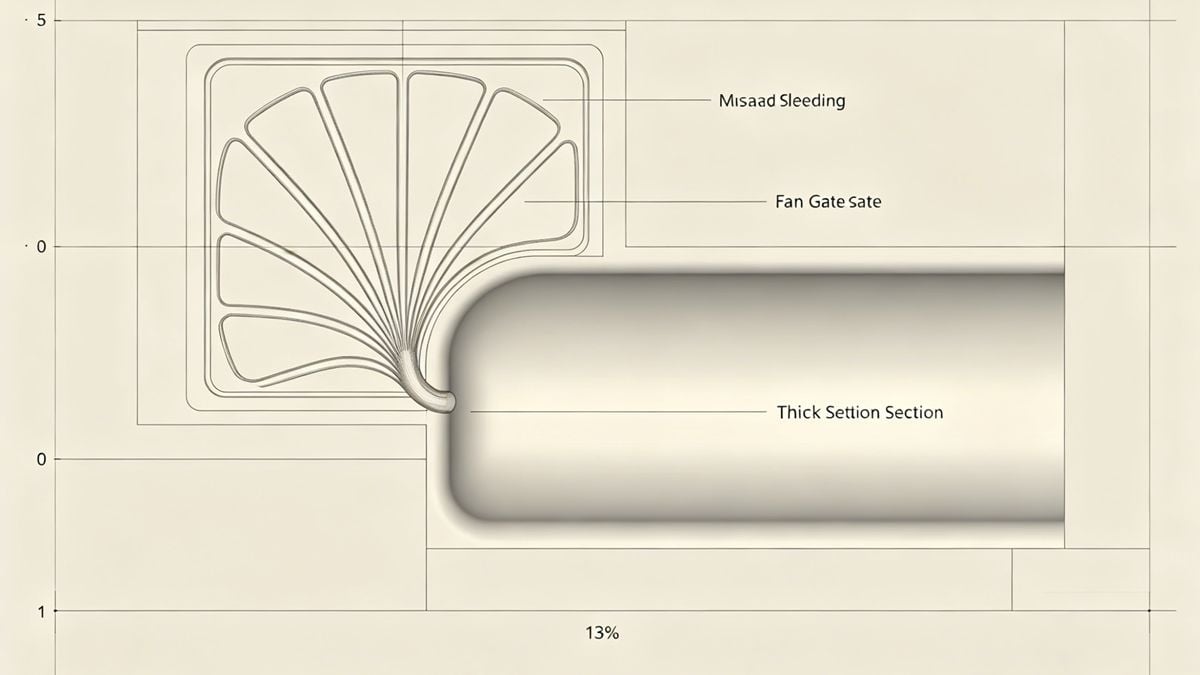
- ゲートの位置: ゲートは常に 最も厚い部分 部品の。これにより、ゲートがより長く溶融状態を維持できるため、パッキング工程で厚い部分の収縮を補償することが可能になります。
- ゲートサイズ: ゲートが早期に凍結してしまうと、それ以上材料が供給されなくなり、部品の充填ができなくなります。ゲートとランナーの断面積を大きくすることを検討してください。
- 流量の不均衡: ゲートから遠く離れた場所にシンクが見られる場合、融雪水がその場所に到達する前に凍結している可能性があります。ランナーシステムを拡張するか、その特定の場所にフローリーダーを追加する必要があるかもしれません。
推奨ゲートタイプ: 壁厚のばらつきが大きい部品には、 タブゲート または ファンゲート スムーズな流れとより良い梱包を確保するため。
材料の選定と準備
すべてのプラスチックが同じ速度で収縮するわけではありません。樹脂の種類は、最終的な表面品質に大きな影響を与えます。
- 収縮率: 化粧部品には、 収縮率が低い. Semi-crystalline materials (like PP or PA) generally shrink more than amorphous materials (like ABS or PC).
- 潤滑油: 少量の潤滑剤や滑り止め剤を添加することで、水の流れや表面の仕上がりが改善され、シンクの見た目が悪くなるのを防ぐことができる場合があります。
部品設計:根本原因
ヒケを防ぐ最も効果的な方法は、金型を切削する前にヒケが発生しないように設計することです。
黄金律:均一な壁厚 ヒケはほとんどの場合、 壁厚が不均一.
- コア抜き: 厚みのあるボスやリブがある場合は、部品の公称肉厚に合わせてくり抜いてください。
- デザインガイドライン: 一般的に、肋骨は 60% 化粧面にへこみ跡が残らないように、隣接する壁の厚さを調整します。
製造工程でヒケが発生しましたか?下記のフォームからすぐにご連絡ください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean