 日本語



サンプル承認は、成形プロジェクトの成否を左右する重要な局面です。なぜなら、あなたの沈黙をサプライヤーの許可へと変える唯一の扉だからです。 プロジェクト計画から見ると、一連の流れは単純に見えます。金型が作られ、T1ショットが届き、問題がなければ生産が開始されます。コンテナ保留メールが届くようなプロジェクトは、ほぼ例外なく、この段階で不完全な情報に基づいて下された決定に起因しています。例えば、プロセスではなくゴールデンサンプルを承認する署名、ヒケが「後で検討」として記録されていたり、8キャビティ金型の1キャビティで寸法が測定されていたりといった具合です。射出成形サンプルの承認を適切に行うには、5つの異なる質問がある5つの段階を経る必要があり、「問題なさそう」と「承認、署名、封印」の違いは、平均的なプログラムでは約6週間の時間を無駄にすることになります。以下は、毎週これらの試作を行い、紛争の両側を経験してきた工場からの全工程です。
| ゲート | それが答える唯一の質問 | 典型的なミスを防ぐ |
|---|---|---|
| DFMの承認 | 鉄鋼を打設する前に、その設計は物理法則に合致しているか? | 型自体に沈み込みと反りが許容される |
| T0 / 金型試作 | その型を使えば、完全で健全な映像が撮れるのか? | 最適化されていないツールで寸法に関する希望を出荷する |
| T1レビュー | そのプロセスは、すべての仕様を再現性高く満たすことができますか? | ゴールデンサンプル症候群、たった1枚の幸運なショットが承認された |
| 寸法と機能 | それぞれの空洞において、どの程度密着しているか、どの程度安定しているか? | 平均的な虫歯は1つしか隠せない |
| PSWと金の印章 | 将来の紛争における参照基準とは具体的に何ですか? | 「最初のロットの方が良かった」という意見だが、どちらにも証拠はない。 |
T1の前に行われるモールドトライアルでは何が起こるのか?
製品を出荷する前に、金型は成形メーカーの工場でテストされます。これは通常、T0、または単に金型試作と呼ばれます。このテストの唯一の顧客は成形エンジニアであり、その目的は機械的な耐久性です。金型はすべてのキャビティに充填され、ディーゼル燃料の筋を残さずに排気され、部品にマーキングを残さずに取り出され、技術者が手で支えることなくサイクルを正常に実行できるかを確認します。T0セット一式を受け取るべきではありません。もし受け取った場合は、少し疑うべきです。なぜなら、T0で完成しているように見える金型は、通常、時間をかけて研磨され、手作業で調整されているため、試作の目的である挙動が隠されているからです。受け取るべきは試作レポートです。ショットごとの重量ばらつき、初期プロセスウィンドウ(ショートショットやバリが発生する前にパラメータがどれだけ変化するか)、マルチキャビティ金型の場合はキャビティバランス、そして計画された対策を含む欠陥リストが記載されています。このレポートこそがT1を意味のあるものにする文書です。T1ではもはや「金型は機能するか」ではなく、「仕様、機械、材料ロットで機能するか」が問われるからです。 1週間分の費用を節約するために自社のトライアルを省略し、T1を直接送付する店は、本来なら授業料として支払うべき時間をあなたの時間に費やしていることになる。
T1パッケージに何を求めるべきか?
T1は、お客様の判断を仰ぐための最初のサンプル提出物であり、パッケージは判断材料となるため、金型が製作される前に書面で指定してください。部品が到着した後ではいけません。セット内容:お客様自身の組み立て、機能、限界テストに十分な部品。通常、生産キャビティ数に応じてキャビティごとに20~50個。意図的に選別せず、ランナーとゲートを取り付けた状態で連続運転の3箇所から取り出し、各部品の全体像を把握できるようにしてください。書類:図面のすべての特性に関する完全な寸法レポート。各キャビティは個別に報告し、1つの列に平均化しないでください。平均化はキャビティ6が隠れる原因となるためです。材料ロット番号と、使用された樹脂の正確なミル証明書。プロセススナップショット(溶融、金型、保持プロファイル)により、これらの部品を製造したパラメータが固定され、再現可能になります。外観上のあらゆるものの試作写真。そして、未解決事項リスト。これは、ほとんどのバイヤーが要求し忘れ、ほとんどのサプライヤーが自発的に提供し忘れる項目です。これらのいずれかが欠けている場合、出荷物の正直なラベルはT1ではなく「サンプル」であり、ゲートは開いていません。このパッケージ内の証拠を層ごとに構築する方法、キャビティの識別情報、プロセスの実績、およびツールの状態については、付属の資料を参照してください。 T1エビデンスパッケージガイド. Our engineering team attaches the cavity table and process snapshot to every T1, because the alternative is re-litigating what the parts meant three weeks later.
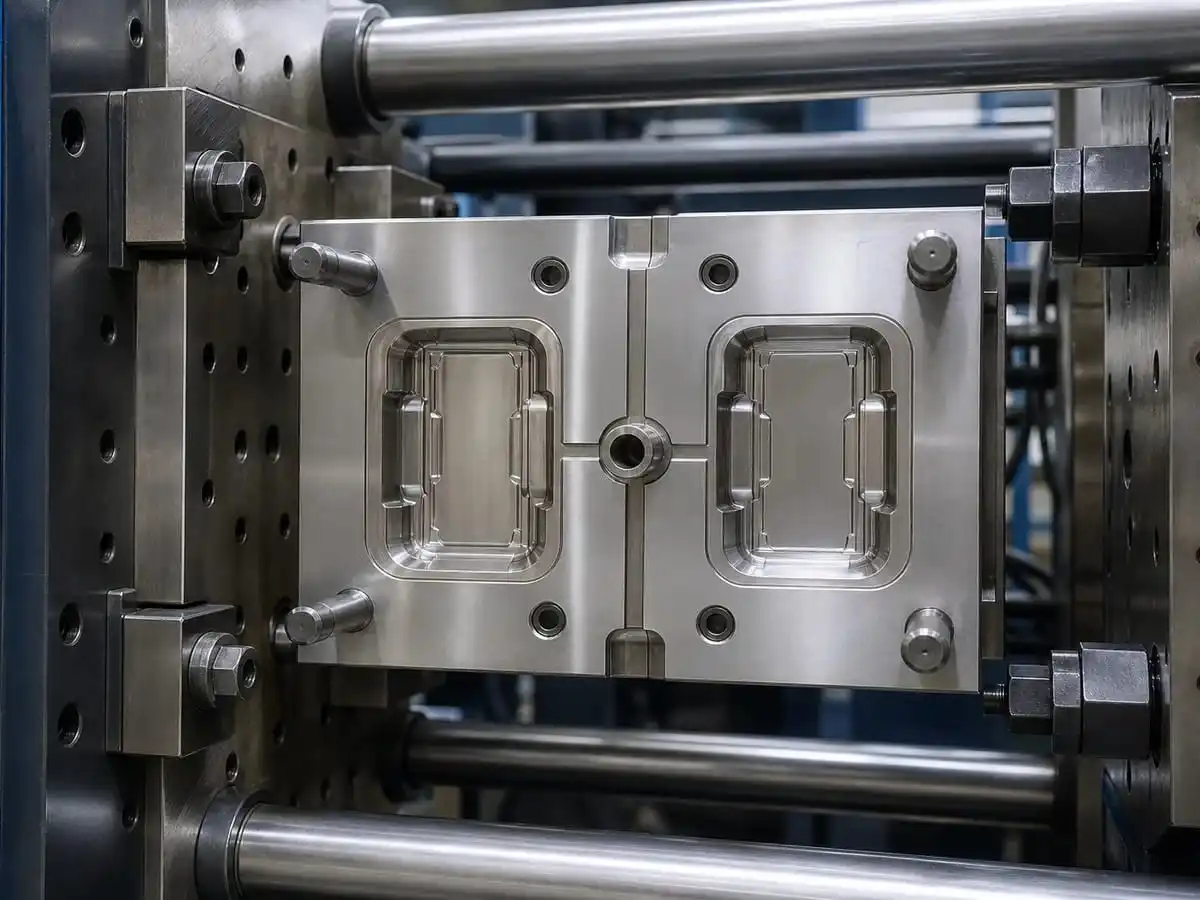
試作プレス機は、CADでは把握できない情報、つまり実際の金型における充填バランス、通気、排出挙動を明らかにする。
各局面におけるパスとは、実際には何を意味するのでしょうか?
判定は2つではなく3つあり、真ん中の判定がほとんどの作業を行います。規格内かつ安定とは、測定値がすべてのキャビティとショットにわたって許容範囲内に収まっていることを意味し、署名して次に進みます。規格内だが脆弱とは、プロセスが微調整されているため数値が合格していることを意味します。寸法4、キャビティ3が、1時間以内にドリフトするゲートシールの許容範囲の中心にある場合、またはパージ直後に出てきた部品の値が合格している場合などです。脆弱な合格には、対策名付きの条件付き署名とT2での再チェックが行われ、無条件の合格はありません。規格外は自動的に不合格になるわけではなく、成熟したプログラムと不安なプログラムが分かれるのはここです。常に機能的な問題、つまりこの偏差がフィット、組み立て、強度、または顧客に見える表面に影響を与えるかどうかが問われます。隠れた面のボス直径が0.08オーバーの場合は、有効期限付きの譲歩メモです。スナップフィットの壁が許容範囲を下回っている場合は、出荷スケジュールがどれほど良好に見えても、ツールの修正が必要です。譲歩は数量の上限と見直し日を明記した書面で残すべきです。なぜなら、誰も署名していない譲歩こそが、皆が記憶する基準になってしまうからです。そして、後々の議論をほとんど防ぐための規律ルールが一つあります。それは、承認の際に部品ではなく報告書を引用することです。部品は使用済みになったり、紛失したり、将来の試作品に再溶解されたりする可能性があるからです。文書に署名されたサンプルこそが、唯一残るサンプルの記録なのです。
次元レポートはなぜ嘘をつくのか、そしてそれをどうやって見抜くのか?
彼らは意図的に嘘をつくことはほとんどなく、構造的に嘘をつくのです。よくあるパターンは次のとおりです。公差中心で報告されたすべての値。これは実際のマルチキャビティツールでは統計的にあり得ないことであり、レポートが測定ではなく入力されたことを示しています。生のCMMエクスポートを要求して比較してください。すべてのキャビティを1つの列に平均化。これは既に上記で説明済みです。吸湿性部品を袋から直接測定し、室温の実験室で測定。図面では23度で調整された部品が求められているのに、数百分の一の差はナイロンでは正直な値ですが、測定方法の行では省略による不正な値になる可能性があります。校正リストに載っていないゲージ。 品質契約 ゲージIDでチェックできるようにする必要があります。最も高価なバージョンは、実行中のプロセスが測定されていない間に測定されたゴールデンサンプルであり、午前8時のシフトが静かに別のものを提供する一方で、あることを言う最初の製品です。そのため、承認パッケージには、幸運な少数の寸法スナップショットだけでなく、重要な少数の能力データが必要です。これらはどれもデフォルトで不信を意味するものではありません。ゲートは、要求する書類の強度とまったく同じであり、上記のすべての項目は、実際のプロセスでサプライヤーに数分のコストがかかることを意味します。
PSWとは何か、そしてゴールデンサンプルはどのような場合に優れているのか?
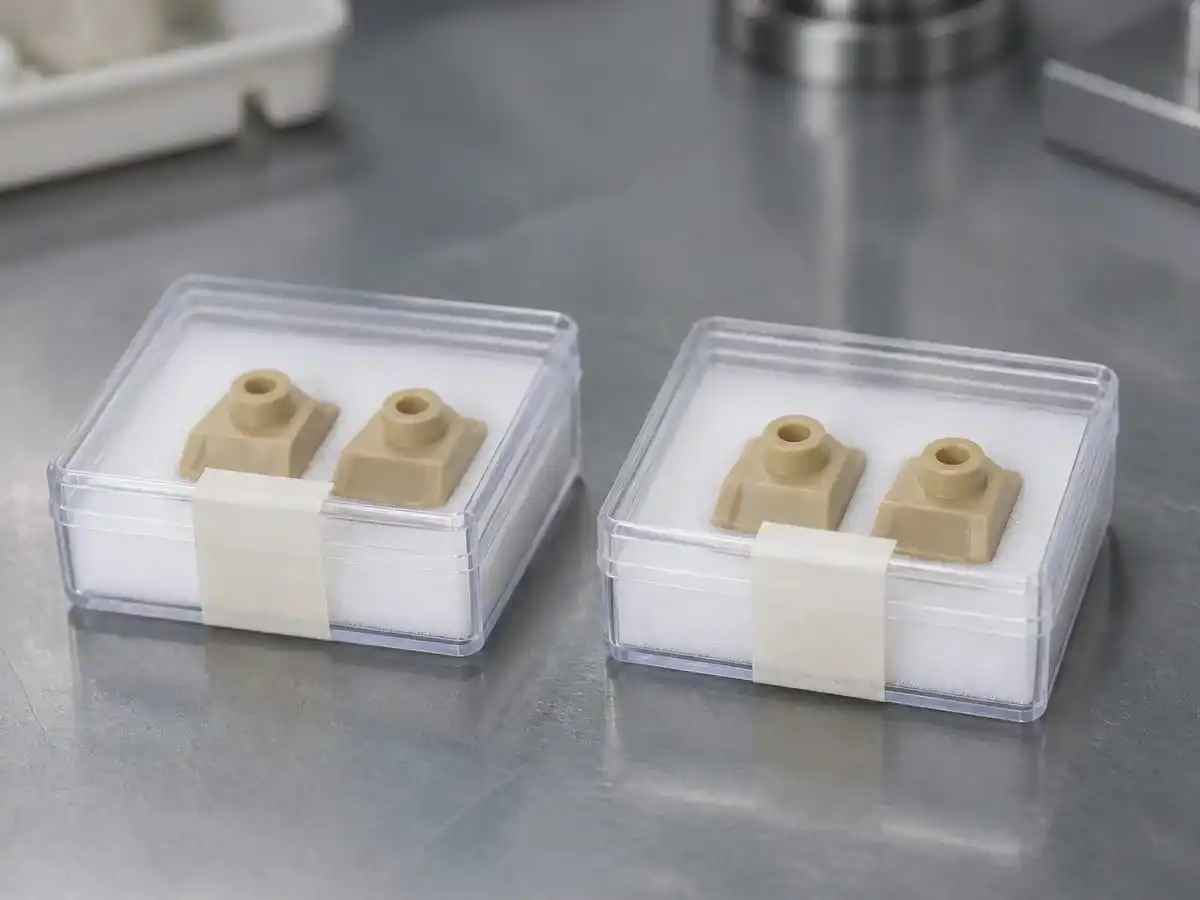
契約の両当事者がそれぞれ1セットずつ用意した2セットの封印された書類によって、あらゆる審理に関する議論は30秒で決着する。
生産部品承認保証書(PPAPの表紙であり、ほとんどの商用プログラムで実際に署名される書類)は、部品、プロセス、および文書がすべて承認されたものと一致していることをサプライヤーが宣言するものであり、寸法結果、材料証明書、および能力番号が添付されています。自動車や医療などの規制対象業務では、管理計画とPFMEAを含む完全なパッケージが入場券であり、これなしでは何も出荷されません。消費者向けおよび産業用プログラムでは、規律のあるミニPSW(1ページ、署名1つ)を要求する価値があります。これは、次の20万ショットが一致しなければならないことを文書で示すものだからです。ゴールデンサンプルは、その物理的な双子です。承認された製造ロットの部品に、キャビティと日付をマークし、2つの同一のセットに密封し、1つは自社ラボに、もう1つはサプライヤーのラボに保管し、PSW番号で参照します。次の外観上の紛争では、議論は30秒で終わります。両方の箱を開け、合意された照明の下で部品を比較すれば、それで完了です。シールドセットをスキップするプログラムは、記憶だけを唯一の証拠として、四半期ごとに同じシンクマークについて議論を繰り返すが、記憶は常にその週に出荷する側に有利に働く。
たとえ契約書に署名するのが苦痛であっても、署名を拒否すべきなのはどのような場合か?
つの状況があり、いずれも署名なしの方が署名ありよりもコストが安く済みます。パッケージは薄いです。キャビティ テーブルのない部品、ロットが一致しない証明書、番号が消されたプロセス シート。T1 を文書化できないサプライヤーは、リコールを文書化できません。良品は、プロセスが戻れない場所から来ています。サンプルを作成した試作パラメータが、実際の生産実行期間外である場合、博物館の展示品を承認したことになります。量産ショットで使用されるパラメータを明確に尋ね、署名済みのセットと一致するかどうかを確認してください。視覚的な問題は社会的に処理されました。エンジニアが電話で、レポートではなく、「実行の終わりにシンクが少し悪化する」と述べています。欠陥について口頭で述べたことはすべて、未解決の問題リストに記載されるべきであり、そうでなければ発生しなかったことになります。同じ問題が再発しました。T1 に条件付きで署名した逸脱があり、T2 でデータではなくストーリーで未解決のまま示されている場合、それはもはやサンプルの問題ではなく、サンプルの衣装を着た管理システムの問題であり、それを交渉するのはカレンダーではなく契約です。スケジュール通りに署名することを拒否すれば、一度は痛みを伴うが、その後は毎回署名するたびに痛みを伴う。
これにはどれくらいの費用がかかりますか?また、これをスキップするとどれくらいの費用がかかりますか?
正直な計算、つまり、当社の見積もりデスクに寄せられる典型的な中型2キャビティABS部品の概算値です。規律あるサンプルサイクルでは、金型完成から量産までの3〜6週間の暦日、2回の試作ラウンド、およびお客様側のレビュー期間が必要です。サプライヤー側の試作ショットと計測には約900〜2,200ドル、レビューを形式的に承認するのではなく実際に実行するためのお客様側のエンジニアリング時間は15〜30時間です。これが目に見える価格です。次に、割引バージョンです。2回目の見積もりを行ったプログラムでは、発売日が神聖であったため、T1で写真に基づいて契約が締結されました。量産開始から4週間後、試作期間中に安価に発見できたはずの破壊検査を誰も要求しなかったため、ねじボスの溶接線が組み立てトルクで割れました。対策はゲートの位置変更と新しいインサートでした。9,500ドルの鋼材、3週間の金型停止、11,000個の既に成形された部品の隔離、そのうち6,400個は再認定後に最終的に廃棄され、最初のコンテナは顧客を収容するために航空貨物として出航しました。合計で52,000ドルを超え、4週間前に契約を締結しました。規律ある手順と写真に写った手順は、9週目まではプロジェクト計画上で同じように見えましたが、サンプル承認の唯一の違いは、請求書を時間単位で支払うか現金で支払うかです。
承認フローを1ページで示すとどのような構成になりますか?
シーケンスと各ステップで強制される決定。DFMが承認され、設計とプロセスが文書上で合意。金型試作が社内で合格し、ツールは機械的に健全で、試作レポートが共有されました。T1パッケージが完全な状態で受領され、部品、キャビティテーブル、材料証明書、プロセススナップショット、未解決の問題が含まれます。エンジニアリングレビューは3列で行われ、合格、指定されたアクションと再チェック日による条件付き、または機能的な理由による却下です。条件付きは、形容詞ではなくデータを使用してT2でクリアされます。PSWが最終パッケージに対して署名され、ゴールデンセットは両面が密封されて保管され、譲歩メモが有効期限とともに添付されます。その署名から、材料ロットソース、再研磨ポリシー、機械、キャビティセット、またはパラメータへの変更は通知と定義された再承認レベルをトリガーし、承認された参照を写真からポリシーに変える文章となります。現在のプログラムに署名はあるものの、その背後にフローがない場合、見積もりを作成するのと同じ24時間レビューで、午後に書類を監査できます。
まとめ
射出成形サンプルの承認は、次の5つの質問に順番に答えることで行われます。設計は物理法則に合致しているか、金型は機械的に機能するか、プロセスはすべてのキャビティで再現性よく仕様を満たすことができるか、実際の生産においてその能力はどの程度安定しているか、そして将来の紛争の際に比較対象となる物理的および文書上の参照資料は何か。部品ではなくパッケージに署名してください。なぜなら、文書こそがサンプルの唯一のバージョンだからです。黙示の例外ではなく、条件付き条項や期限付きの譲歩を使用し、寸法レポートではキャビティレベルの正確性を要求し、両面にゴールデンセットを封印し、材料、再研磨、機械、またはパラメータの変更はすべて文書で再開してください。この方法であれば、T1からPSWまでのコストは数週間で済み、数ヶ月分の時間を節約でき、サプライヤーとの会話は意見から参照資料へと変わります。逆の方法では、発売日は必ずやってきますが、品質レビューの時点で既に問題のある容器が組み立てられた状態で届きます。規律は安価ですが、即興は決して安価ではありません。 図面を送ってください お客様が鋼材の単一ラインを発注される前に、弊社のT1パッケージがどのようなものかをお見せいたします。
よくある質問
射出成形におけるT0、T1、T2の違いは何ですか?
T0はサプライヤーによる社内金型試作で、金型が充填、通気、排出を行うことを確認するもので、通常は部品は社内で保管されます。T1は、寸法と材料に関する書類を添付した、承認を目的とした最初のサンプル提出です。T2は、鋼材または工程の修正後の次のラウンドで、T1で発生した未解決の問題をデータで解決する必要があります。ラベルよりも重要なのは、その背後にあるルールです。各ラウンドには1つの作業があり、その作業に合格していないラウンドから部品を出荷することは、プログラムが基本を飛ばしてしまうことになります。
サプライヤーはT1時点でいくつのサンプルを提出すべきでしょうか?
テストに必要な分量を満たし、密封されたゴールデンセットを残すのに十分な量:通常、製造キャビティごとに20~50個の部品が、手作業による偶然のスタートではなく、連続生産から取り出され、ゲートとランナーが取り付けられた状態で提供されます。もし、バブルバッグに入った5個の研磨済み部品が返ってきた場合は、そのラウンドは提出ではなく、写真撮影の機会となります。
T1で承認して、T2の審査を省略することはできますか?
T1がすべての問題をすべてのキャビティで余裕をもって仕様通りに解決できた場合のみ、それはニュースになるほど稀なことです。ほとんどのプログラムはT1を正直に利用します。つまり、問題のない機能には署名し、脆弱な機能は条件付きで引き継ぎ、対策はT2に検証させます。T2レビューを省略すると、通常は顧客側でT2の問題点が発覚することになります。
ゴールデンサンプルとは何ですか?また、なぜ2セットを密封するのですか?
承認されたロットの部品で、外観、色、組み立て手順の物理的な参照としてマークされ、封印されています。あなたと相手の2セットです。なぜなら、単一の参照で保管すると、比較が最も重要な瞬間に必ず「誰が紛失したか」という言い争いに発展するからです。封印の日付とPSW番号は、箱と書類を紐付けています。
承認書にはどの書類を参照すべきですか?
寸法報告書(空洞レベルの結果を含む)、正確なロットの材料ミル証明書、部品を製造した工程のスナップショット、合意された照明下での外観状態の写真、および有効期限付きの譲歩メモ。署名は部品ではなく、パッケージにお願いします。
PSWとは何ですか?また、小規模なプログラムでもPSWは必要ですか?
生産部品承認保証書:部品、工程、および文書が承認済みのパッケージと一致していることをサプライヤーが署名して宣言する書類。自動車関連プログラムでは、PPAP(生産部品承認プロセス)一式が必要ですが、小規模プログラムでは、日付、改訂履歴、およびゴールデンサンプルへのリンクを1枚の文書にまとめることで、紛争時に提示したい重要な情報を記録できるため、1ページ版が有利です。
私がT1に署名する前に、サプライヤーが製品を出荷してしまった場合はどうなりますか?
誰もが認めるよりも頻繁に起こり、検査して受け入れた瞬間に、事実上承認したことになります。ロットを隔離し、T1が運んだであろう同じパッケージを要求し、ゴールデンリファレンスに基づいて仕分けするかどうかを決定し、 品質契約そして、無許可の生産は会話ではなく契約上の出来事として開始される。
Ideal Proはこのような方法でサンプル承認を行っているのでしょうか?
すべてのプログラム:キャビティレベルの寸法レポート、密封されたゴールデンペア、PSWリンク、および最初の生産ショット前の変更通知ルール。図面を送信します お問い合わせページ そして、この手順がお客様の部品にマッピングされた書面によるDFM(設計製造性評価)は、24時間以内に届きます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean