 日本語



プラスチック射出成形におけるジェットマークの理解:原因と対策
射出成形に携わっている方なら、部品の美観と構造的完全性を損なう表面欠陥に遭遇したことがあるでしょう。最も一般的な原因の一つは ジェット.
このガイドでは、ジェットマークとは何か、なぜ発生するのかを詳しく解説し、生産ラインからジェットマークを排除するための実践的なエンジニアリングソリューションを提供します。
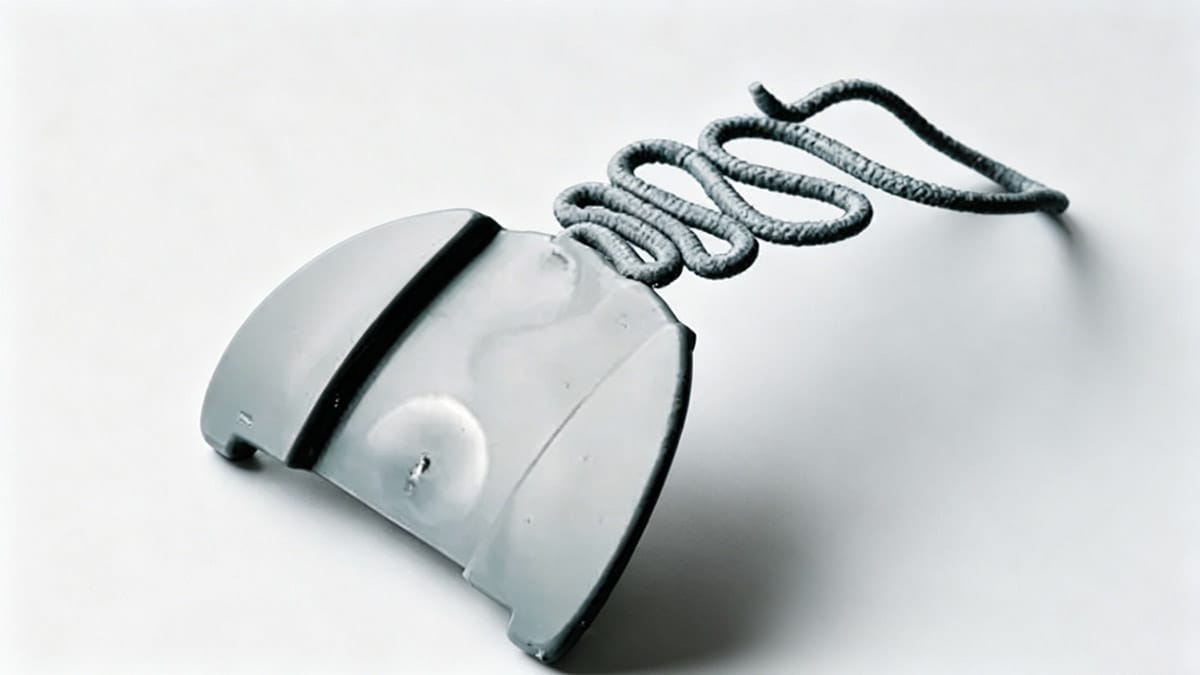
1. ジェットマークとは何か?(視覚的識別)
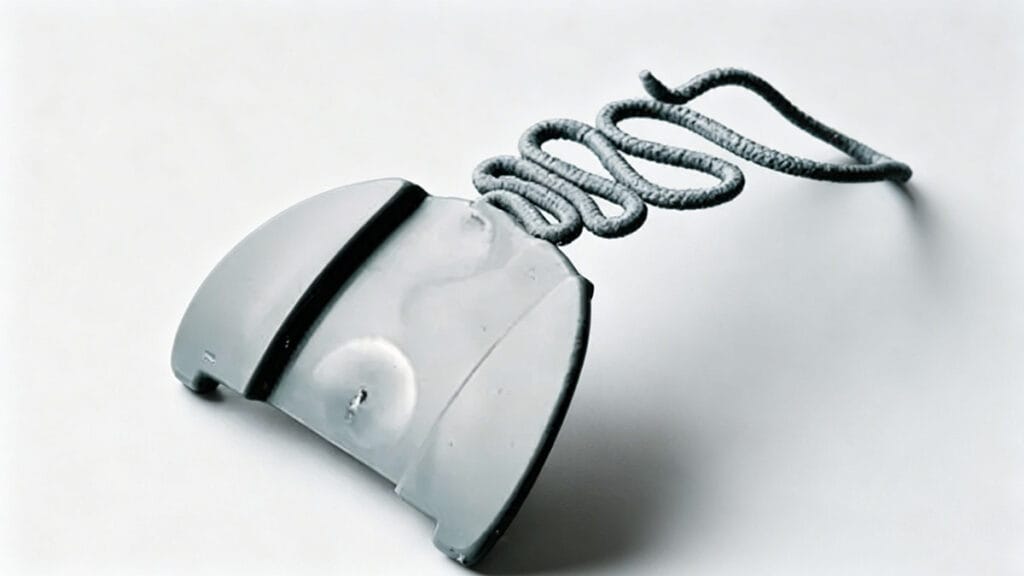
通常、溶融樹脂はゲートから均等に広がりながら、「噴水流」パターンで金型キャビティに流れ込むはずです。しかし、 jetting 溶融したプラスチックが扇状に広がるのではなく、ロープ状またはジェット気流のようにゲートから噴出する場合に発生する。
材料の移動速度が速すぎるため、金型壁にすぐに接触しません。その代わりに、材料はキャビティ内を蛇行しながら流れ、冷却され、最終製品に目に見える欠陥を生み出します。
噴出の程度や材質によっては、以下のような症状が現れることがあります。
- 蛇のような線: 表面には特徴的な波状の模様が見られる。
- 曇りや霧のような部分: 門付近でよく見かける。
見た目の違いはあるものの、根本原因は同じである。それは、空洞に流入する不安定な血流である。
2. ジェット噴射の根本原因
樹脂がスムーズに流れ出ずに噴出するのはなぜでしょうか?主な要因は以下の4つです。
(2-1) Small Gate Size 最も重要な要素は、多くの場合、ゲートの寸法です。水鉄砲を想像してみてください。ノズルの開口部が小さいほど、水は遠くまで、そして速く噴射されます。同様に、ゲートが小さいと、その特定の箇所での圧力と速度が増加し、溶融物が流れるのではなく、開口部に「噴出」するようになります。
(2-2) High Injection Speed 標準的なゲートサイズであっても、射出速度を高く設定しすぎると、せん断速度が劇的に増加します。樹脂がゲートを通過する速度が速いほど、ジェット現象は激しくなります。
(2-3) High Viscosity / Low Flowability ゲートサイズと速度が一定の場合、材料の粘度が重要な役割を果たします。粘度が高い(流れが硬い)ほど広がりにくくなり、噴射が促進されます。粘度を高める条件には以下のようなものがあります。
- 樹脂の溶融温度が低い。
- 金型温度が低い。
- 本来的に流動性が低い材料グレードを使用する。
(2-4) Insufficient Holding Pressure 圧力を保持しても 原因 噴射時に保持圧力が不十分だと、欠陥がより顕著になることがあります。適切なパッキンを使用することで、軽微な流れの不規則性を隠蔽できます。
3. ジェット噴射を解消する実績のあるソリューション
ジェット噴射の問題に直面している場合は、効果の高い順に以下の対策を試してみてください。
(3-1) Optimize Gate Design (Most Effective) ジェット噴射を止める最善の方法は、進入点の物理的性質を変えることである。
- ゲートサイズを大きくする: 製品設計が許せば、ゲートを大きくすることで、キャビティに流入する溶融物の速度を低下させることができる。
- ゲート形状の変更: 短く幅の広いゲートランドを使用してください。扇形ゲートや、金型壁に沿って流れを誘導するタブゲートは非常に効果的です。
(3-2) Adjust Gate Location ジェット噴射とは、溶融したプラスチックが広い空間に噴出する現象である。
- フローをリダイレクトする: ゲートを動かして、プラスチックがすぐにコアピンまたは空洞壁に当たるようにします。これにより、材料の速度が急激に低下し、噴水のように広がります。
- 障害物を追加する: ゲートの位置を移動できない場合は、金型内部のゲートの真前にピンや小さな壁を追加して、ジェット流を遮断することを検討してください。
(3-3) Fine-Tune Injection Speed 必ずしもサイクル全体を遅くする必要はありません。
- 多段注入を使用する: 初期段階(ゲート通過時)は、注入速度を低速に設定してください。キャビティが部分的に満たされ、流れが安定したら、高速に戻すことができます。
(3-4) Reduce Resin Viscosity 材料の流れをスムーズにすることで、噴射するのではなく、広がるようにすることができる。
- 増やす 樹脂(バレル)温度.
- 増やす 金型温度.
- に切り替える 高流量グレード 同じ素材でできている。
(3-5) Optimize Holding Pressure 部品を完全に充填するために、保持圧力と保持時間が十分であることを確認してください。これにより、流動痕の視覚的な影響を最小限に抑えることができます。
4. 推奨処理パラメータ
以下は、一般的なエンジニアリングプラスチックにおける射出速度と保持圧力に関する一般的なガイドラインです。 注:これらはあくまでも出発点です。ご使用の金型や機械に合わせて必ず調整してください。
推奨噴射速度(ゲート速度)
| 樹脂材料 | 射出速度(mm/秒) | VP切り替えポイント |
|---|---|---|
| デュラコン(POM) | 8 ~ 19 | 約90%埋まりました |
| デュラネックス(PBT) | 16 ~ 33 | 約90%埋まりました |
| フォルトロン(PPS) | 25 ~ 42 | 約90%埋まりました |
| ベクトラ(LCP) | 30 ~ 50 | 約90%埋まりました |
推奨保持圧力
| 樹脂材料 | 保持圧力(MPa) | 保持時間 |
|---|---|---|
| デュラコン(POM) | 59 ~ 98 | ゲートシール+1~2秒 |
| デュラネックス(PBT) | 59 ~ 98 | ゲートシール+1~2秒 |
| フォルトロン(PPS) | 39 ~ 69 | ゲートシール+1~2秒 |
| ベクトラ(LCP) | 29 ~ 49 | ゲートシール+1~2秒 |
まとめ
ジェットマークをなくすには、金型設計とプロセス設定のバランスが必要です。まず、 gate design最も一般的な物理的原因であるため。金型の変更がすぐにできない場合は、 噴射速度プロファイル そして 気温 これらは、最も手軽な解決策です。
射出成形におけるその他の欠陥についてご質問がありますか? 下記にメッセージを残してください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean