 日本語



射出成形における冷却時間の変動:サイクルタイムの短縮と品質向上の方法
製造業が低賃金国へ移転し続けることで、 射出成形 業界において、競争力を維持するために、加工業者は高度な製造プロセス、より高度な統合、最適化された材料供給などを通じてコスト削減の方法を常に模索している。
しかし、コスト削減において最も重要な分野の一つがしばしば見落とされている。 cycle time.
多くの場合、実際のサイクルタイムは理論上の最小値を40%以上も上回ります。主な原因は、金型の熱設計の不備と過剰な残留冷却時間です。従来、冷却時間は主観的な推定に基づいて設定されていました。機械オペレーターは、工程の変動、機械制御の変動、金型のずれを補うために、「安全マージン」を追加することがよくあります。これにより生産は安定しますが、サイクルタイムが最適化されず、製造コストが大幅に増加するという代償を伴います。
固定冷却時間の隠れたコスト
冷却は、工程コストだけでなく部品品質にも直接影響を与え、ひいては生産効率全体に影響を及ぼします。残留冷却時間を固定値に設定すると、材料のロット変動や機械制御の変動といったリアルタイムの変動に対応できなくなります。このような固定的な設定は、量産時に反り、寸法精度、表面仕上げのばらつきにつながることがよくあります。
この問題を解決するために、パーダーボルン大学、キーストラー・インストゥルメント社、および大手加工会社の研究者たちが画期的なプロジェクトで協力しました。彼らは、排出点が固定タイマーではなく、 プラスチック部品の実際の熱状態.
一定の冷却時間を維持するのではなく、このシステムは金型の熱特性に合わせて調整します。部品の表面温度とキャビティ圧力を測定することで、サイクルごとに部品の熱状態を判断します。そして、残りの冷却時間を自動的に計算し、機械コントローラに直接送信します。
動的冷却計算の主な利点
- より迅速なセットアップ: 残留冷却時間を推定して手動で入力する必要がなくなり、金型試作およびセットアップ時間を大幅に短縮できます。
- 経済性の向上: 品質を損なうことなく、冷却時間とサイクル時間を可能な限り短縮します。
- 一貫した品質: 安定した射出温度を維持し、長時間の生産においても一貫した部品品質を保証します。
課題:最適な射出温度を見つけること
理想的な射出温度は、プラスチック材料だけでなく、部品の形状にも左右されます。収縮や反りの複雑さから、射出温度を事前に正確に予測することは不可能です。冷却中は、部品の中心部から外表面にかけて常に温度勾配が生じます。
従来、製造業者は材料供給業者のガイドラインと金型メーカーの経験に頼ってきた。標準的な冷却時間計算式は理論的な計算を可能にするものの、冷却開始時の正確な溶融温度と金型壁温度を知る必要がある。量産においては、これらのパラメータは通常不明である。キャビティに熱電対を挿入するなどの実験的手法は、科学研究には有効だが、日常的な生産には適さない。
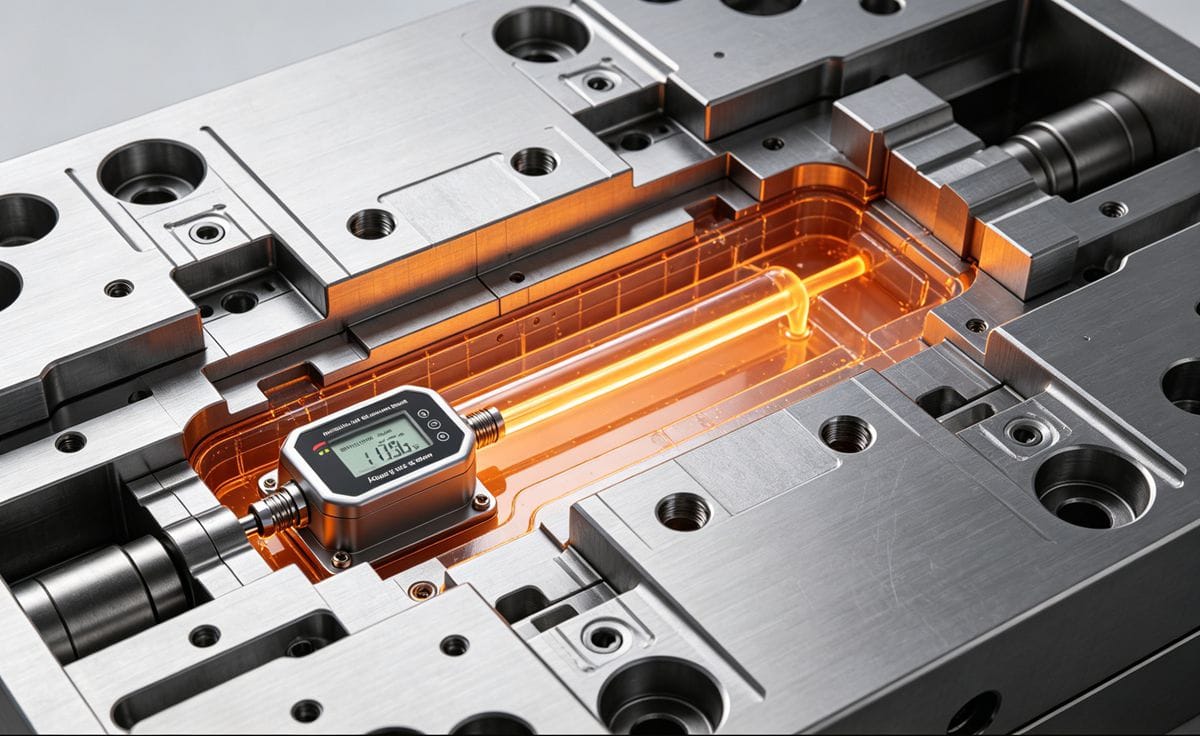
量産における残留冷却時間を自動的に計算するには、充填直後の金型壁温度分布と実際の溶融温度を判定する信頼性の高い方法が必要です。これには、 温度/圧力複合センサー.
テクノロジーの仕組み
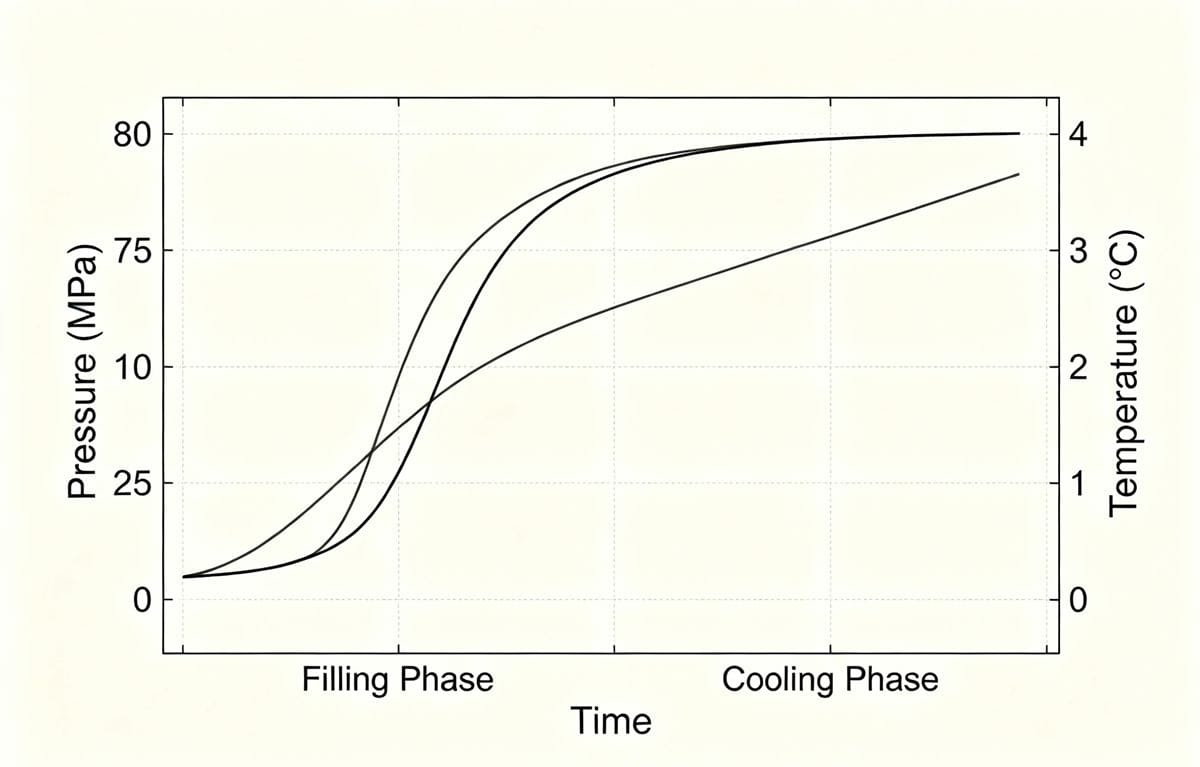
特別に設計されたセンサーにより、温度はセンサー表面で直接測定されます。溶融樹脂がセンサーに到達した瞬間に、接触温度が記録されます。これに先立ち、センサーは金型温度を正確に記録し、金型壁の温度分布に関する重要なデータを提供します。同時に、内蔵されたキャビティ圧力センサーが、冷却開始時の体積充填位置を検出します。
この包括的なデータにより、高度なアルゴリズムがサイクルごとに冷却時間の方程式を自動的に解くことができ、射出成形機に射出を開始する正確なタイミングを提供することができます。
量産における実績
この方法は、欠陥が一切許されない鏡面研磨仕上げの大型ABS製ハウジング部品(重量約1kg)で試験された。
- 基準値: 総サイクル時間は61秒で、そのうち42秒が冷却に充てられた。金型の平均温度は62℃であった。
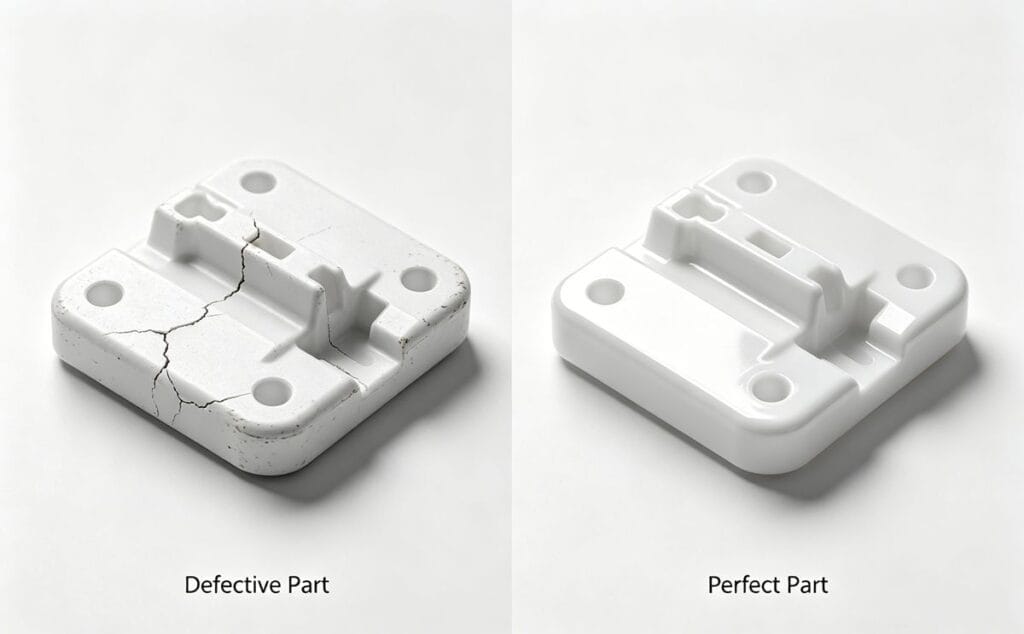
- 問題: 手動最適化後、生産量を増やすために冷却時間を40秒に固定した。しかし、これによりプロセスが不安定になり、早期排出によって部品表面に目に見える亀裂が発生した(図3参照)。冷却時間をわずか2秒短縮するだけで、すべての部品を100%目視検査する必要が生じた。
- 解決策: 72℃の安定した噴射温度での自動冷却時間計算を使用すると、システムは常に以下の冷却時間を達成しました。 39.8秒と40.3秒.
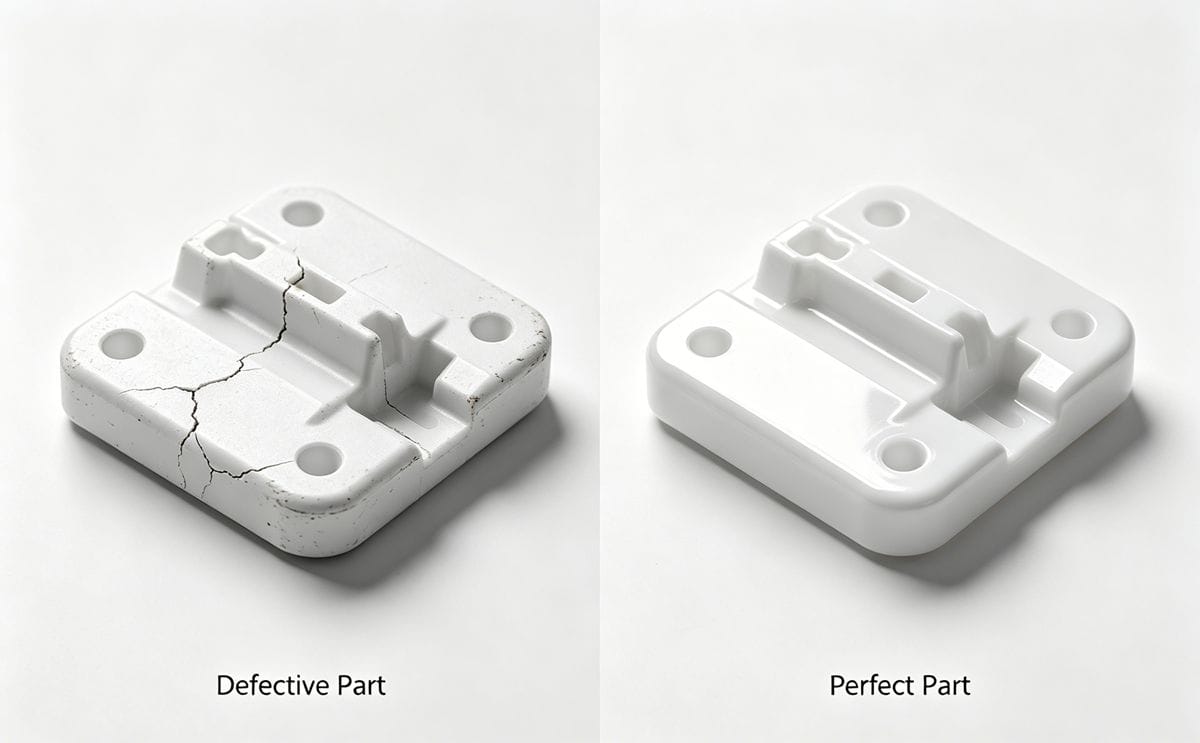
システムの応答性をテストするために金型の平均温度を70℃まで上昇させた場合でも、システムは自動的に冷却時間を調整し、72℃の射出温度を維持しました。その結果、完璧な表面仕上げが得られ、すべての重要な部品パラメータが要求される許容範囲内に収まりました。
従来の安全マージンと比較して、この自動化されたアプローチでは冷却時間を短縮しました。 5% 最適な品質を維持しながら。
産業用途向けのシームレスな統合
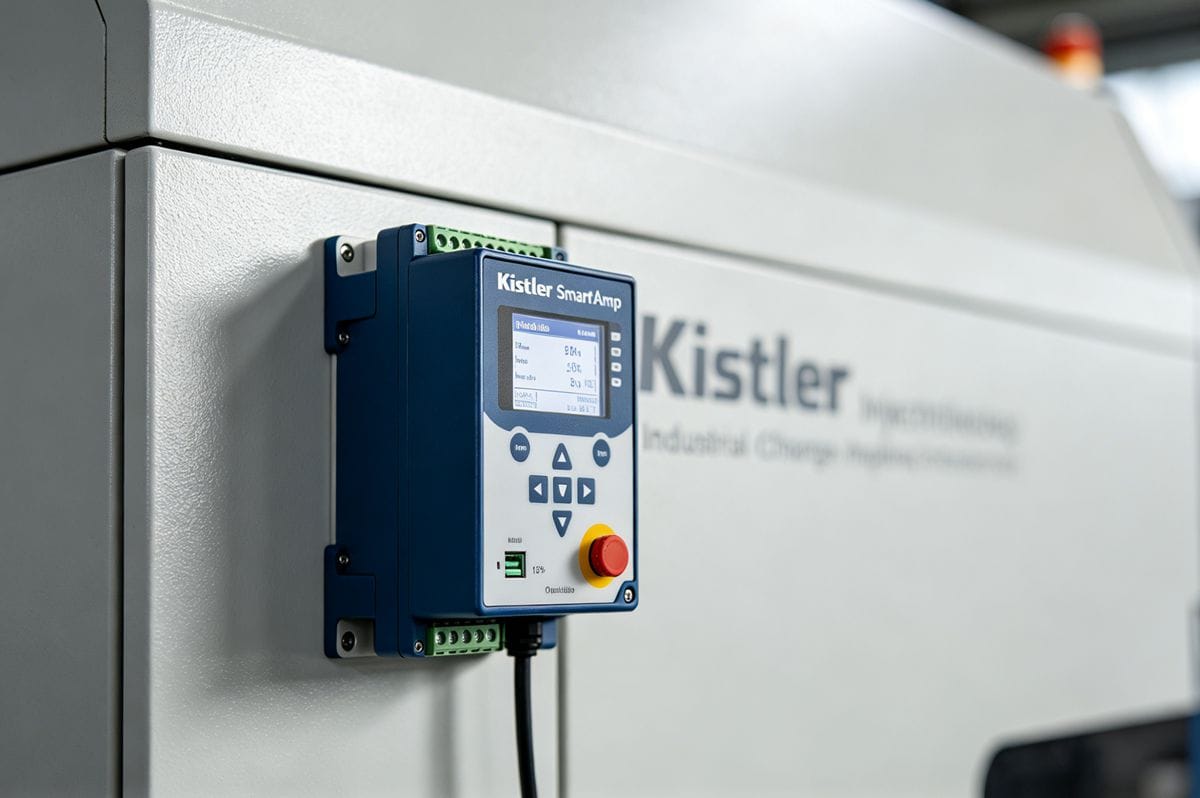
工業用途においては、この手法を射出成形機にシームレスに統合する必要があります。実績のある解決策は、計算アルゴリズムを工業用電荷増幅器に直接統合することです(図4参照)。これにより、外部ハードウェアや複雑な機械改造を必要とせずに、成形プロセスへの安定したリアルタイム介入が保証されます。
結論
手動最適化の限界に近い状態で動作しているプロセッサにとって、冷却時間の自動計算はサイクルタイムをさらに短縮する道筋となります。固定された推定値ではなくリアルタイムの熱データを利用することで、メーカーは速度、コスト効率、そして妥協のない部品品質の完璧なバランスを実現できます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean