 日本語



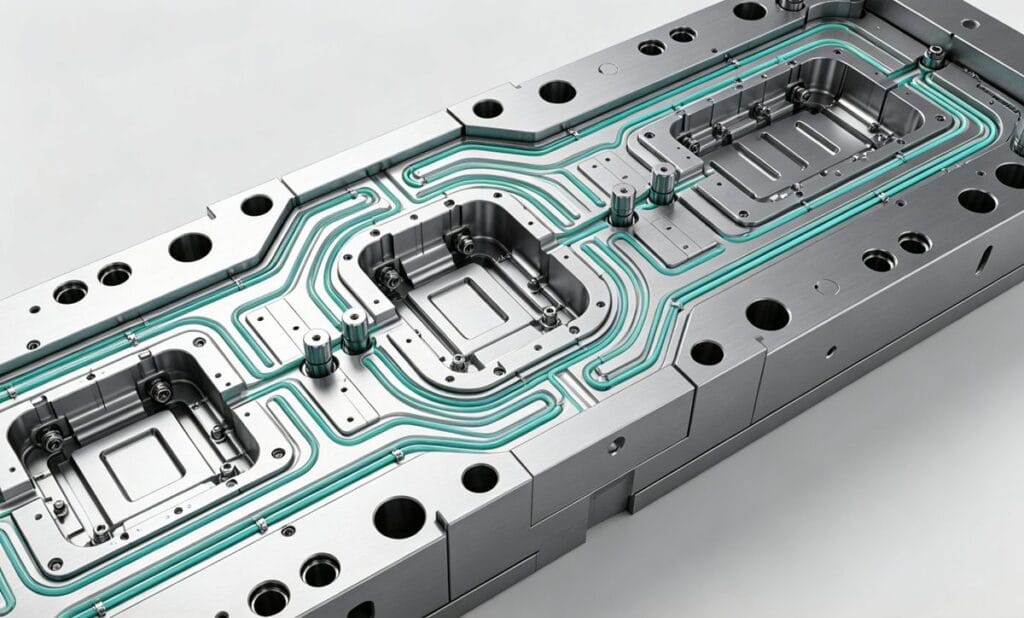
反り、曲がり、ねじれは、 プラスチック射出成形 . These issues not only affect the aesthetics of the part but can also compromise its structural integrity and assembly. In this guide, we will explore the root causes of injection molding warpage and provide actionable solutions to prevent and correct them.
1. 冷却不足または冷却ムラ
変形の主な原因の一つは、部品が完全に冷却・硬化する前に射出することです。射出ピンの力は、十分な剛性に達していない部品を容易に変形させてしまいます。
予防と解決策:
- 冷却時間を延長する: 成形品を金型から取り出す前に、金型キャビティ内で部品が完全に硬化していることを確認してください。
- 金型温度を下げる: 温度を下げることで、硬化プロセスを加速させることができる。
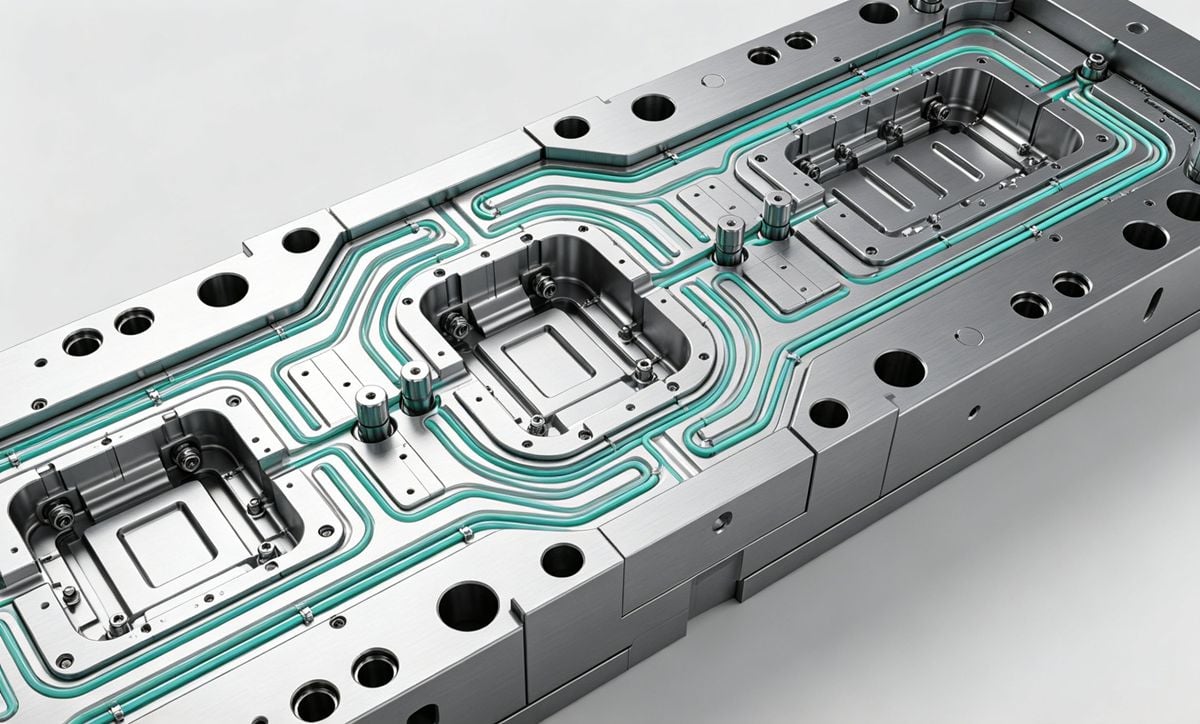
- 冷却チャネルを最適化する: 局所的な冷却が不十分な場合は、水路の設計変更、冷却水路の位置調整、またはバッフル/バブラーの追加を検討してください。
- 代替冷却方法: 特定の形状によっては、水冷よりも空冷の方が効果的な場合がある。
2. 射出システムの問題
射出成形設計が不適切だと、部品が無理やり押し出されて変形してしまうことがあります。脆性材料の場合、これは亀裂の原因となる可能性があり、ABS樹脂やポリスチレン(PS)などの材料では、押しピンの位置に「応力白化」として現れることがよくあります。
予防と解決策:
- 金型研磨の改善: 金型表面が滑らかになると摩擦が軽減され、突き出し性が向上します。
- 放出剤を使用する: 離型剤を使用すると、スムーズな型抜きに役立ちます。
- 射出設計の最適化: 最も根本的な解決策としては、コアを研磨して抵抗を減らす、ドラフト角を大きくする、または排出が困難な箇所に排出ピンを追加するなどが挙げられます。排出方法を変更することが、多くの場合、決定的な解決策となります。
3.成形時のひずみによる変形
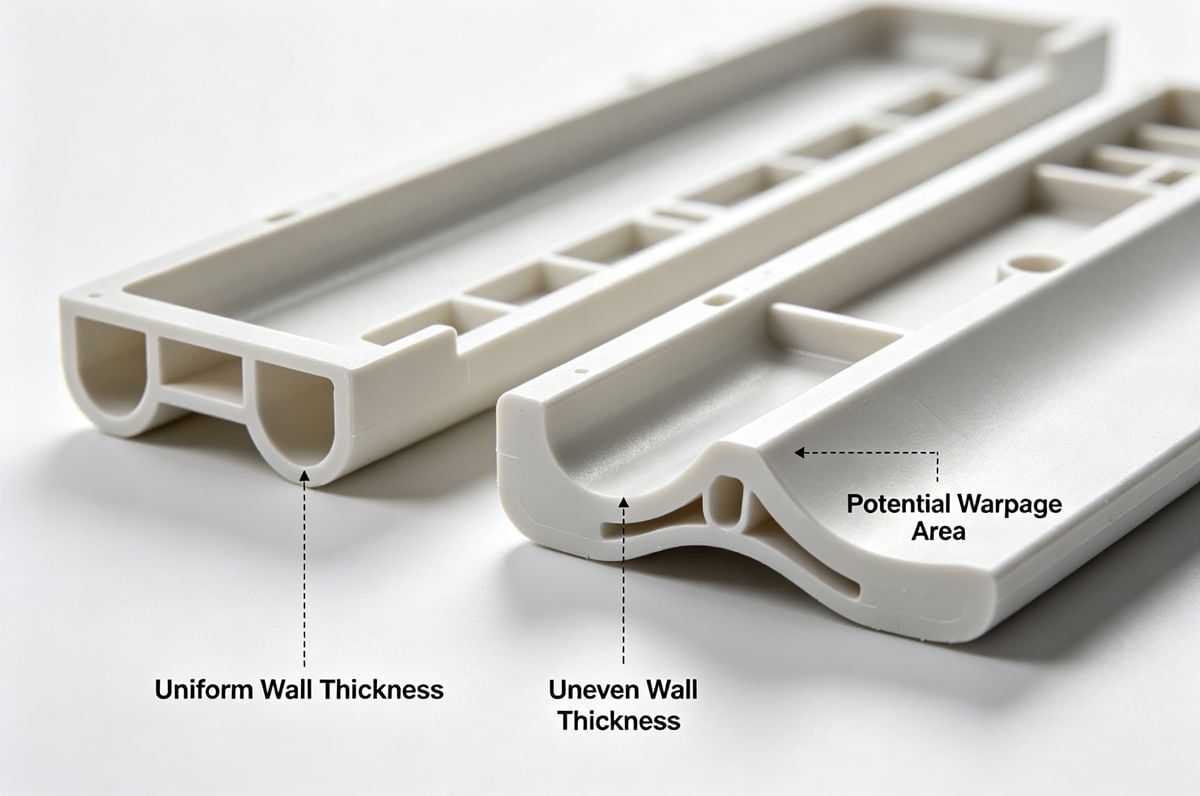
成形時の歪みは、主に異なる方向における収縮率の差と壁厚のばらつきによって引き起こされる。
予防と解決策:
- プロセスパラメータの調整: 金型温度と溶融温度の上昇、射出圧力の低下、および流動条件の改善により、方向性収縮率の差を低減できる。
- ゲート設計の変更: ゲートの位置や数を変更する(例えば、長い棒状の部品の一端からゲートを設ける)ことで、流量のバランスを取ることができる。
- 部品形状の再設計: 可能な限り、肉厚を均一に保つようにしてください。薄くて長い部品の場合は、凸面にリブを追加することで剛性を高めることができます。
- カビ除去: 最終手段として、変形量を測定し、予測される反りを補正するために、意図的に金型を逆方向に加工する。
4.結晶性プラスチックの特性
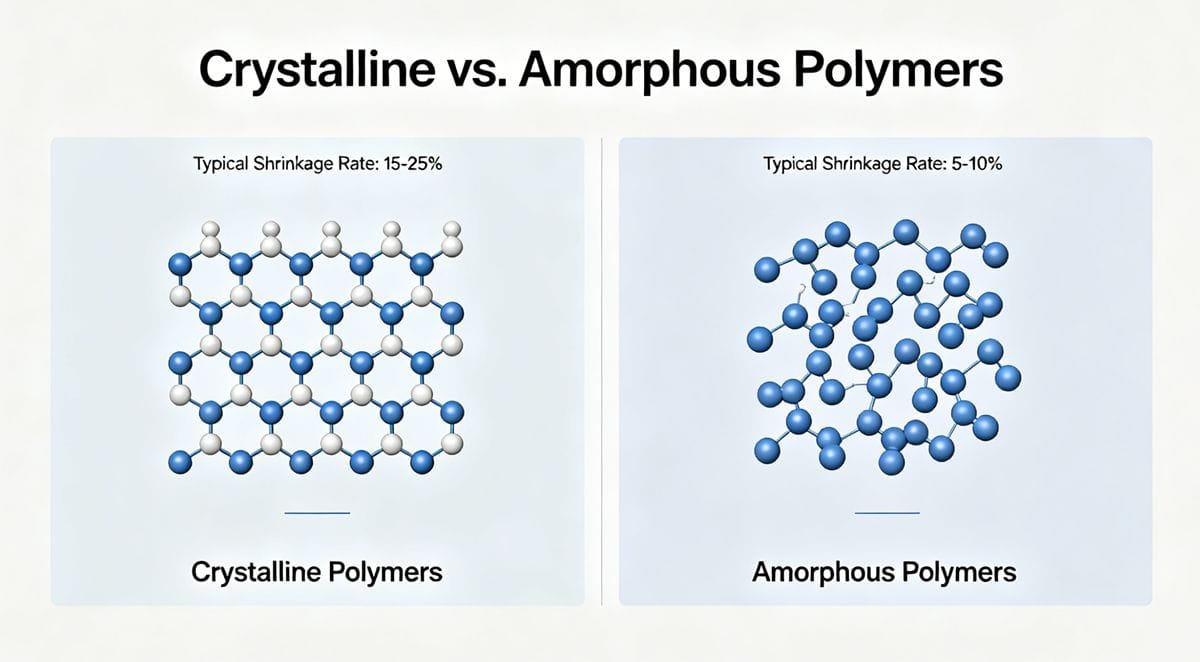
収縮率の高い樹脂(一般的に) 結晶性樹脂 (e.g., POM, Nylon, PP, PE, PET)—are more prone to warpage than 非晶質樹脂 (e.g., PMMA, PC, PS, ABS). Additionally, glass-fiber-reinforced resins often warp due to fiber orientation.
結晶性プラスチックは融点範囲が狭いため、一度反ってしまうと修正が難しい。また、結晶性(ひいては収縮率)は冷却速度によって変化する。
- 急速冷却: 結晶化度が低いほど、収縮率が低下する。
- ゆっくり冷却する: 結晶化度が高いほど、収縮率が高くなります。
温度差法: 特殊な技術として、金型の可動側(射出側)と固定側との間に温度差を設ける方法があります。成形中に意図的に部品を逆方向に反らせる(20℃以上の温度差を用いる)ことで、自然な反り傾向を打ち消すことができます。
5.部品の歪みを修正する方法
部品が既に成形されて歪んでいる場合は、後処理によって歪みを矯正する方法があります。
修正方法:
- 機械式加重: 歪んだ部品を治具に置き、盛り上がった部分に重りを載せる。重りの重さと位置は慎重に計算する必要がある。
- 熱矯正: 部品を(材料の熱変形温度に近い)お湯に浸し、治具を使って手作業でまっすぐに伸ばします。
- 警告だ: 水温が高くなりすぎると、部品がさらに変形する恐れがありますのでご注意ください。また、加工後の製品に傷や水滴の跡が残らないように注意してください。
結論 反りを防ぐには、適切な材料選定、最適化された金型設計(冷却と射出)、そして精密な加工パラメータを組み合わせた総合的なアプローチが必要です。使用するプラスチック樹脂の特性を理解することで、不良率を大幅に削減し、生産効率を向上させることができます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean