 日本語



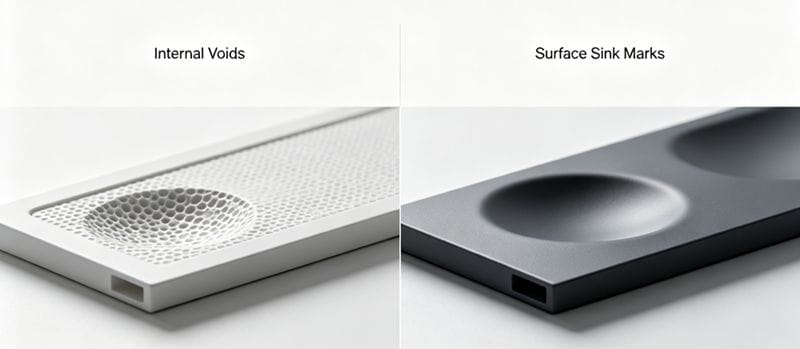
プラスチック部品の収縮への対処(表面収縮など) シンクマーク または内部 空隙これは射出成形における長年の課題である。これらの欠陥は、溶融プラスチックが厚肉部の冷却中に体積減少を適切に補償できない場合に発生する。
圧力を上げたり、ゲートを大きくしたり、射出時間を延長したりといった標準的な解決策では、問題が解決しないことがよくあります。これは特に次のような材料に当てはまります。 ポリカーボネート(PC)[^1]急速に冷却され、空隙が生じやすく、 ポリプロピレン(PP)[^2]沈み込み跡と空洞の両方に悩まされている。
厚肉部品の深刻な収縮に直面した場合、「型破りな」技術が必要となります。以下では、この困難な問題に対処するための実績のある方法論と、それに続く最新の解決策をご紹介します。 ガスアシスト射出成形.
パート1:非従来型のプロセス技術
収縮問題を解決するには、冷却および射出プロセスを制御する必要があります。目標は、部品の中心部と表面の温度差を管理することです。
1. 「ホットエジェクション」戦略
部品が射出時に変形しない場合、 冷却時間を短縮する 部品がまだ熱いうちに取り出す。
- 効果がある理由: 部品を早期に射出すると、外皮はまだ柔らかく、完全に硬化していない。そのため、内外の温度差が最小限に抑えられる。
- 結果: これは促進する 全体的に均一な収縮 内部収縮が集中するのではなく、分散することで、内部の空隙や表面のへこみの程度を軽減できます。総体積収縮は一定であるため、収縮を分散させることで、内部の空隙や表面のへこみの程度を軽減できます。
2. 表面ヒケの処理(射出後)
部品が高温で排出された後は、欠陥の種類に応じて戦略が分岐する。
- 原因: ヒケは、金型表面の温度上昇によって冷却効率が低下するために発生することが多い。軟化した表面(PPによく見られる)は、内部の空隙と大気圧によって生じる真空によって内側に吸い込まれる。
- 解決策: 早期排出後、部品は 即時外部冷却 表面の皮膜を硬化させ、崩壊を防ぐため。
- 重症例: シンク跡が残る場合は、 「衝撃冷却」(氷水) 射出直後にこの方法を用いる。これにより表面が急速に硬化する。 注:内部に空隙が残っている可能性はありますが、表面品質は大幅に向上します。
3. 金型温度制御
温度管理は非常に重要であり、優先的に対処する欠陥の種類によって異なります。
- 空隙(内部収縮)の場合: 低い金型温度は、空隙を悪化させます。 金型温度制御[^3]lers (oil/water) rather than chillers. For PC, raising the mold temp to 100°C 空隙率を大幅に改善できる。
- ヒケ(表面)の場合: 逆に、型の温度を上げないでください。温度を下げることで、表面がより早く固まります。
4.「最後の手段」:添加剤
プロセス調整だけでは不十分な場合は、少量の 収縮防止剤 費用はかかるものの、効果的な解決策です。 注: この方法は透明部品(透明ポリカーボネートなど)には使用できません。透明度に影響が出るためです。
クイックリファレンス:欠陥別プロセス調整
| パラメータ | 目標:内部空隙の削減 | 目標:表面のへこみ跡を減らす |
|---|---|---|
| 冷却時間 | 短縮(高温排出) | 短くしてから、外部から急冷する |
| 金型温度 | 増加 (e.g., 100°C for PC) | 減少 (to harden surface) |
| 冷却媒体 | 金型温度コントローラー(油温/水温) | 冷水/氷水 |
| 材料挙動 | PCはボイドに弱い | PPはヒケが発生しやすい。 |
パート2:究極の解決策 - ガスアシスト射出成形[^4]
肉厚部品にヒケが残る場合、または不均一な肉厚(偏りのある肉厚)を成形する場合、従来の方法では限界に達する可能性があります。決定的な解決策は ガスアシスト射出成形(GAIM).
ガスアシストとは何ですか?
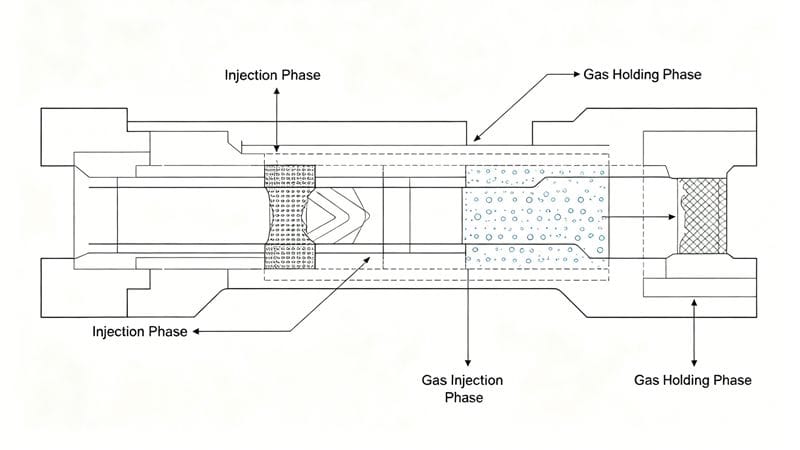
GAIMは、金型の厚い部分に高圧ガス(通常は窒素)を注入する手法である。 後 最初のプラスチック射出成形。これにより、部品内部に中空の断面が形成される。
縮み問題を解決する理由
- 中空構造: 厚みのある中心部をくり抜くことで、収縮する材料の量が少なくなる。
- ガス保持圧力: ガスは均一な保持圧力として働き、プラスチックが固まるまで金型の壁に押し付ける。
- シンクマークゼロ: 内部の収縮が中空の空気チャネルに置き換えられるため、表面のヒケは完全に解消されます。
主な用途
- 管状の部品。
- 肉厚の厚い部品、または肉厚が不均一な部品。
- 大型で平らな構造部品(テレビ筐体、自動車部品など)。
ガスアシスト成形の利点
| 利点 | インパクト |
|---|---|
| 減量 | 最大で節約 40% 材料費。 |
| サイクルタイム | 最大で 30% (faster cooling). |
| 噴射圧力 | 最大で 60% (allows smaller machines). |
| 部品品質 | 残留応力が低く、反りが最小限で、強度が高い。 |
| デザインの自由度 | 構造的なリブやボスをヒケなしで形成できる。 |
[^1]: Exploring PC's properties can enhance your material selection for better molding outcomes. [^2]: Learning about PP's challenges can help you optimize your molding techniques. [^3]: Effective mold temperature control is key to reducing defects in molded parts. [^4]: Discovering GAIM can revolutionize your approach to molding thick-walled parts.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean