 日本語



再生樹脂はスクラップではありません。それは歴史を持つ樹脂であり、その歴史は機械的特性という形で報われます。 かつて、PA66-GF30 クリップで3か月間続いた原因不明の現場不良を突き止めたところ、プレス機でのたった一つの変更が原因だったことが判明しました。工場が不良部品をスプルーやランナーと同じ容器に粉砕し始めたのです。契約では20%の再粉砕と記載され、メーターも20%を示していましたが、溶融物にはすでにバレルを最大4回通過したフレークが混入していました。グレード名は変更されていません。MFIはデータシートの範囲内に収まっています。-10℃でのノッチ付き衝撃は、約3分の1低下していました。これが射出成形における再粉砕の問題点を一言で表したものです。割合は簡単に制御できますが、誰も制御できないのは、その割合の中に潜む熱とせん断の履歴なのです。
| 樹脂系 | 共通仕様天井 | 最初に失敗するものは何か |
|---|---|---|
| PP / HDPE(ホモポリマースクラップのみ) | 25 to 50% | 色、そしてインパクト |
| 腹筋 | 20 to 30% | 表面光沢、衝撃 |
| PA6 / PA66、無充填、GF | 20 to 30% | 吸湿性、靭性 |
| PCとPCブレンド | 10~15%、多くの場合ゼロ | ノッチ付きアイゾット、加水分解 |
| POM | 10~20%、厳密な温度制御 | 次元、そして分解 |
| ガラスまたはカーボン充填 | 15 to 25% | 繊維の長さ、強度、収縮バランス |
上記の上限値は業界における一般的な慣行であり、確約ではありません。最終的な判断基準となる文書は、常に部品仕様書と、配合業者が定める正確なグレードに関する書面による見解です。
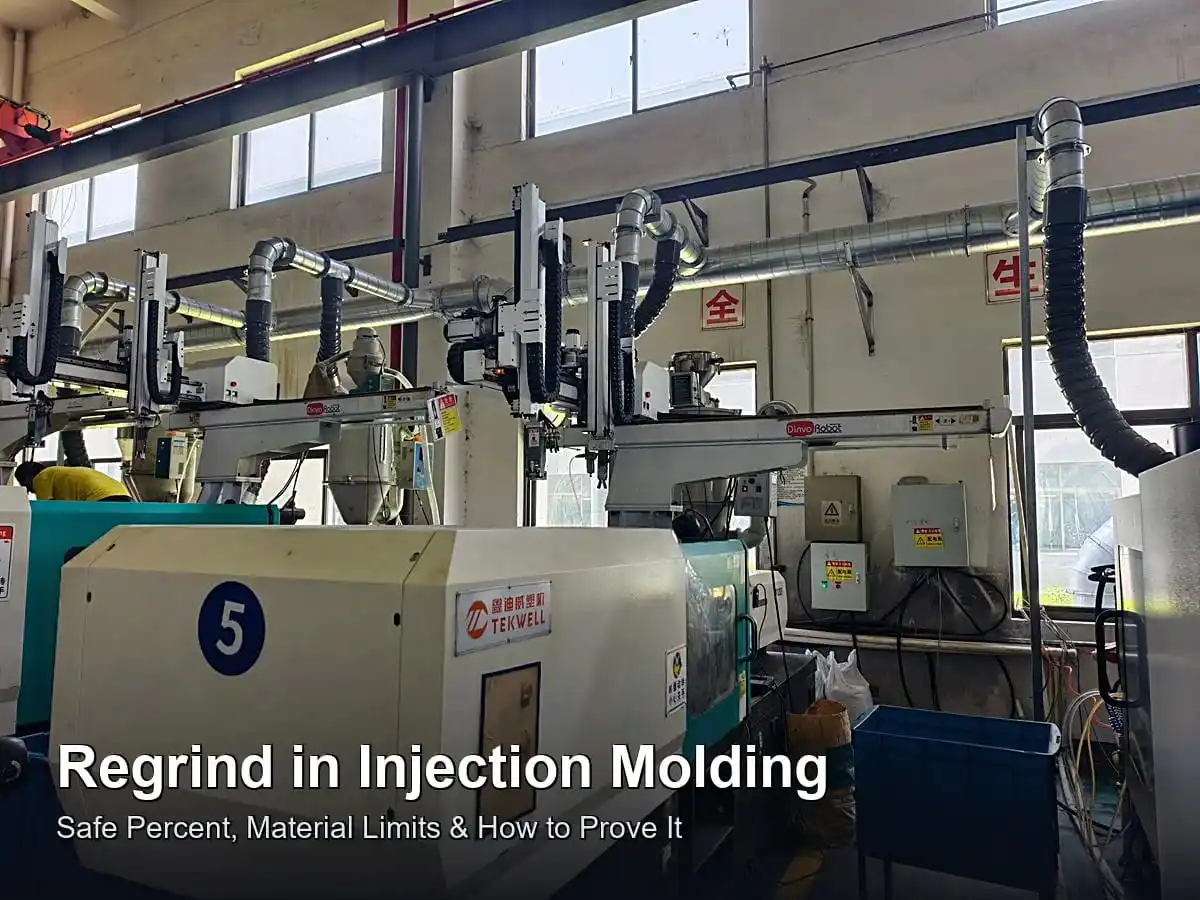
なぜこのリグラインドガイドを信頼できるのか?
私たちは深センにあるカスタム射出成形メーカーであり、リサイクル仲介業者ではありません。再生材は、ガイドを作成する人がその結果を負うことになるトピックの1つです。再生材のロットが失敗するたびに、それは私たちのスクラップの山、残業時間、そして顧客の監査指摘事項となります。そのため、この記事で紹介する管理策は、私たちが実際に実施している管理策です。材料ファミリーごとに別のグラインダーを使用し、シフト開始時にフレークサイズと集塵をチェックし、乾燥機の設定の横にあるロットカードに混合比率を記録し、再生材の流れが変わるたびに、保持されているバージン材の標準値に対してメルトフローを検証しています。これらすべては、文書化された変更管理を備えたISO 9001によって管理されています。私たちは契約の両側にも立ってきました。再生材ポリシーを擁護する成形メーカーとして、そしてパートナーのポリシーを監査する立場としてです。この記事の後半で紹介する失敗事例は、匿名化された私たちの金型と検査記録です。数値が単一の点ではなく範囲で示されているのは、グレード、色、充填剤のパッケージによって変動するためであり、これは材料作業における正直な答えです。
何がリグラインドとみなされ、何が絶対にリグラインドとみなされないのか?
再生材と呼ばれる3つの流れは、互換性がない。 社内でのスプルー再研磨 これは、独自のランナーとゲート、地面、生涯で1回の溶融サイクル、既知の単一グレードから得られるものです。これは、その履歴が小説ではなく1ページであるため、通常ストリーム仕様で許可されるものです。 良質な再研磨 飛行ショット、色ずれ、不良部品を粉砕したものです。すでに少なくとも1回の成形サイクルを完了しており、棚に置かれて湿気を吸収したり、床から拾い上げられたりしています。 購入した再粉砕または再造粒物 これは他人のストリームです。グレードの由来も、加熱履歴も不明で、染色された部品については、スケール上では問題なく見えるものの、ΔEゲージでは不良となる、静かな着色剤の混合物です。
使用済みリサイクルペレットは全く別の判断基準であり(独自の汚染と洗浄履歴を持つリサイクル)、POでそれを再粉砕と呼ぶと、後々議論が始まる原因となります。グラインダー自体では、2つの習慣が品質の大部分を決定づけます。1つは1台の機械につき1種類の材料ファミリーを使用すること(色やグレードを切り替えてパージしても、前の樹脂は除去されず、希釈されるだけです)、もう1つは、通常6~10mmの一定のスクリーンサイズで鋭利な刃を使用することです。摩耗した刃は、せん断ではなく擦り付けや細断を行うため、微粉が発生し、微粉がブレンダーのポートに詰まり、あらゆる汚染物質をきれいなフレークの3倍の速さで運びます。
ペレットがもう一度樽の中を通されるとどうなるのか?
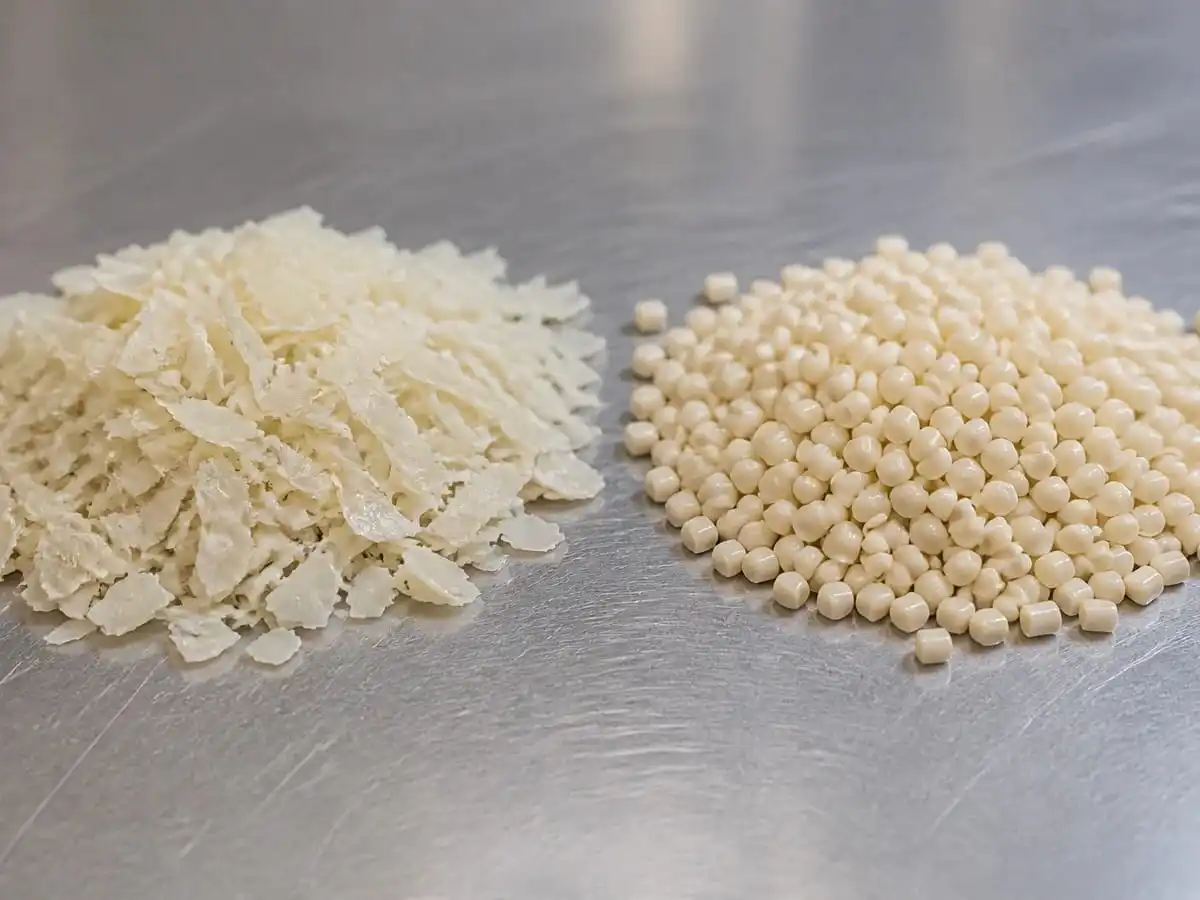
洗浄・パージされたランナーから剥がれたスプルーの破片が、ペレット状に粉砕された再生材の隣にある。同じPA66-GF30グレードだが、熱履歴が異なる。
パスごとに熱とせん断が加わり、往復運動するスクリューのせん断は特定の効果をもたらします。それはポリマー鎖の切断です。分子量は低下し、メルトフローインデックスは上昇し、粘度は低下し、以前はPPAPのように充填できた材料は、より薄いグレードのように充填されます。再生材の特性順位は、ファミリー間で一貫しています。ノッチ付き衝撃靭性が最初に低下します(最も長い鎖は亀裂停止の役割を担っており、切断による攻撃を最も強く受ける鎖です)。引張強度と屈曲強度は、ブレンド分率が約30%を超えるまで数パーセントの範囲内に維持され、PCとABSの色は、荷重フレームで測定される2サイクル前に変化します。
さらに、表面積税というルールがあり、これは射出成形における再生材を、粉砕の問題だけでなく乾燥の問題にもするものです。ペレットをフレーク状に粉砕すると、露出面積が100倍にもなるため、水分を再吸収するのに数日ではなく数時間しかかかりません。また、PCのような加水分解に敏感な樹脂を湿式成形すると、乾燥サイクルでは修復できない永久的な分子損傷が発生します。再生材の乾燥ルールは、バージン材の場合よりも厳しく、同じではありません。これについては、当社の 射出成形における樹脂の乾燥 ガイド。収縮もMFIとともに変化するため、初期粘度で合格した部品でも、サイクル3の粘度では公差外になる可能性があります。その方向の寸法変化は通常、最初に穴が狭くなり、ボスが沈む形で現れます。 寸法変動のトラブルシューティングガイド 工程のずれと材料のずれを見分ける方法について解説します。
再粉砕に適した樹脂と、再粉砕しにくい樹脂はどれか?
PPとHDPE 許容範囲が広いのは、25~50%の同種スクラップ再生材を使用しても特性の変化が小さい半結晶性ホモポリマーです。そのため、自動車内装用PPの配合では、再生材は記録付きの通常の投入物として扱われ、問題視されることはありません。 腹筋 20~30%の損失が生じるが、まず外観に現れる。衝撃で大きく動く前に光沢が落ち、部品が黄ばむため、化粧グリルは隠しブラケットよりもしっかりとしたキャップが使用される。 ナイロン 再生処理の仕組みは扱いますが、物流面で問題が生じます。フレークは水分を素早く吸収するため、ペレットではなくフレークの保管スケジュールに従って、密封して乾燥した状態で保管する必要があります。GFナイロンにはさらに別の問題があります。パスごとに繊維長が短くなり、繊維が短くなると強度が低下するだけでなく、流動収縮と横収縮の比率も変化するため、組み立て時に反りが発生しやすくなります。
PCはディーバだ。 洗浄・乾燥されたスプルーフレークの含有量は、せいぜい10~15%程度が一般的です。多くの仕様ではゼロとされていますが、これはPCのノッチ付き衝撃は、最良の状態でも脆く、加水分解によってそれが永久的なものになるためです。 POM 特に注意が必要です。過熱すると急速に発熱分解し、ホルムアルデヒドを放出し、次の工程を触媒する酸を残します。POMの再粉砕量は約20%以下に抑え、燃焼した樽からは決して使用せず、溶融物を高温の樽に浸漬したまま放置しないでください。 tpu PCと同様に加水分解する。 tpe 再粉砕によって相形態が細かく砕かれるため、混合物は実際の比率で再認定されるか、まったく認定されないかのどちらかになります。 覗き見 すべてを逆転させる:樹脂価格が1キロあたり80ドルを超えると、航空宇宙用成形業者は、スプルーの価値が研削よりも高いため、厳密に文書化された25~30%の再粉砕を日常的に行っている。 PEEK加工と射出成形の比較ガイド その経済を網羅している。
なぜ20%の再研磨材が、床の上でいつの間にか35%になってしまうのか?
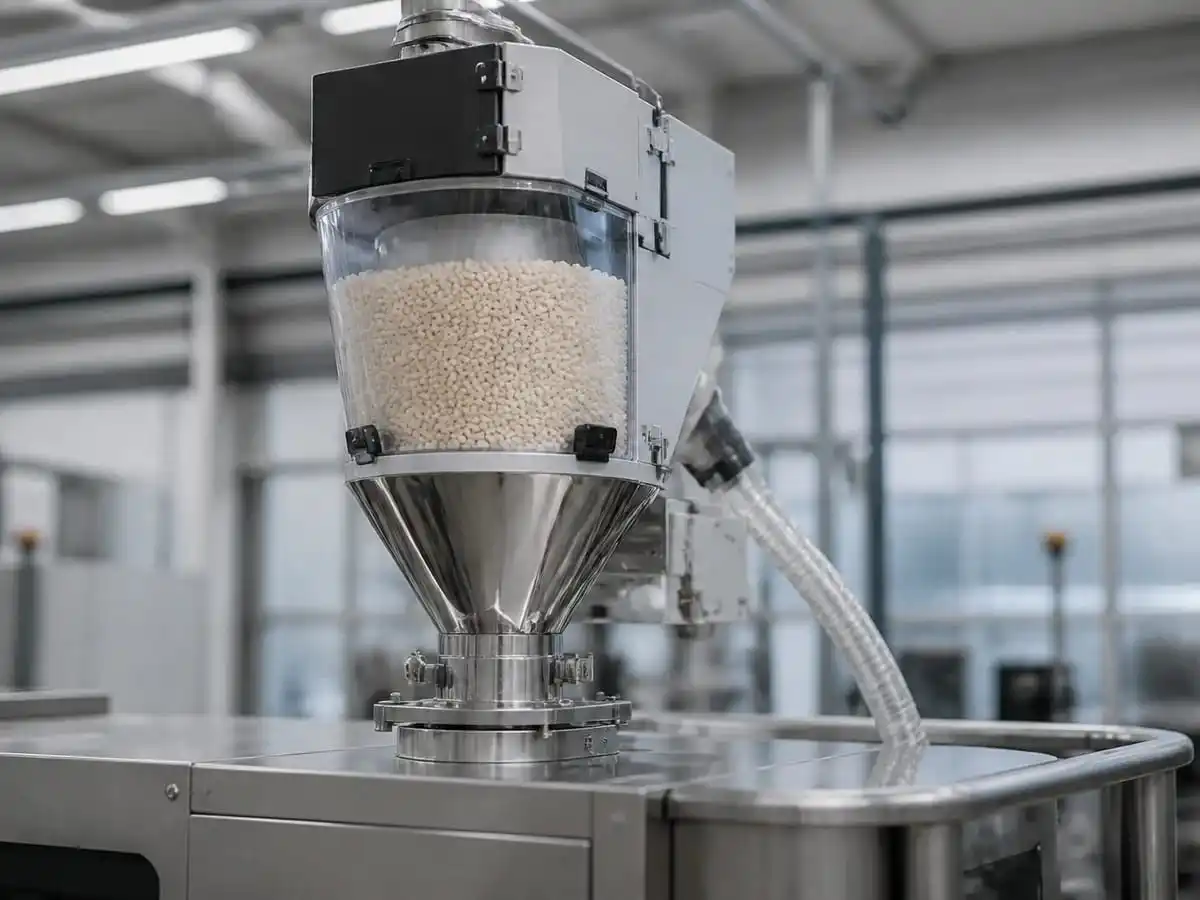
ホッパーの上に設置された減量式ミキサーで、フレークやペレットを体積ではなく質量で計量する。
ほとんどの店で計量が間違っているからです。容積式ブレンダーは体積で校正されていますが、フレークの嵩密度はペレットの嵩密度の約半分で、スクリーンサイズ、粉塵量、今朝のビンのブリッジング状態によって変化します。容積式ユニットを、きれいなペレットで校正されたフレークで20%に設定すると、ダイヤルを1つ動かさずに質量で30%以上供給できます。重量式減量ブレンダーは質量で連続的に計量し、チェック計量習慣なしで機械の比率を維持する唯一の正直な方法です。ホッパーに手動ですくうのは、物語を伴う宝くじのようなものです。比率は、オペレーターが持ち上げられるものになります。
3つのフロアコントロールによって、ほとんどのギャップが解消されます。まず、除塵:グラインダーに吸引装置を設置し、フレークビンの下にスクリーンを取り付けます。これは、粉塵が汚染物質や水分が集中する場所だからです。次に、ビンの管理:ビンごとに1つのグレードを分け、溶融サイクル数をラベルに表示します。つまり、サイクル数を記入するためのロットカードのフィールドが実際に存在し、記入されるということです。3つ目は、シフトチェック時の計量:充填ラインをマークしておくのも良いですが、シフト開始時にフレーク質量とペレット質量を計量し、乾燥機の設定の横に記録するのがより良く、所要時間は90秒です。こうして仕様値と実際の値が一致します。これが、契約書にパーセンテージを記載する本来の目的です。
食品、医療、航空宇宙部品において、再生材の使用は認められていますか?
このセクションは、誰が拒否権を持っているかのリストとして読んでください。法的助言として読んではいけません。第一の権威は常に部品仕様と問題となっている品目に関する規制当局のファイルであり、第二の権威は配合業者の正確なグレードに関する書面による見解です。米国では、FDAは歴史的に、社内のクローズドループ再生材(同じグレード、同じ意図された用途、汚染されていないスクラップがそのまま戻される)を、使用済みリサイクル材とは異なるものとして扱ってきました。この区別こそが、分離と供給源の文書化が「再生材」という言葉自体よりも重要である理由です。医療用成形品には生体適合性の問題があります。グレードのISO 10993文書は配合されたグレードに属し、再溶解によって抽出物プロファイルが十分に変化するため、仮定ではなく再認定が正当な道となります。多くの航空宇宙およびガス圧力プログラムでは、試験で材料がどれほど良好に振る舞うかに関わらず、OEM仕様レベルで再生材に制限を設けるか、完全に禁止しています。
実用的な翻訳:図面やプログラム仕様書に明記されていない場合、成形業者の再生材に関する方針は見積依頼(RFQ)の段階で交渉事項となり、PPAP(生産部品承認プロセス)後に突然判明するようなことは決してありません。「当社の再生材は食品安全基準を満たしています」と誰かが口にする前に、配合業者に書面で方針を尋ねてください。なぜなら、その言葉は、サプライヤーとの関係を維持するよりも、むしろ破綻させてしまうケースの方が多いからです。
再生材のレベルと品質を実際にどのように検証するのですか?
混合比率は機器記録(重量減少ログまたは計量票)によって検証されます。材料の状態には独自の証拠記録が必要です。主力は メルトフローインデックス ISO 1133またはASTM D1238に準拠し、樹脂ロットごとに、認定ロットから保持したバージン標準を基準として試験を実施します。未充填エンジニアリング樹脂の場合、当社が許容する一般的な管理範囲は、データシートに記載されている充填量における保持ベースラインの±15%です。この範囲外の場合は、配合量を下げるか、ロットを隔離します。 ノッチ付きアイゾッド (ASTM D256) is the early-warning property that the MFI window misses: on PA66-GF30 it can drift 15 to 35% while MFI barely moves, because fiber-matrix bonding degrades before viscosity does. Periodic cadence, not every lot: impact every 40 to 80 hours of production time on a live regrind stream, plus after any grinder service, screen change, or material switch. 色ΔE 外観上の問題に関しては、金色の板金に反する。なぜなら、再研磨は装填フレームに不具合が生じる前に、見た目に不具合が生じるからだ。 水分 乾燥ガイドに従って、カールフィッシャーまたはハロゲンバランスを使用して、ブレンドする前にフレーク上に塗布してください。
完成品から再生材の割合を検出して、それを管理と呼ぶことはできません。FTIRは異種ポリマーの混入を検出し、DSCは結晶化度の変化を通して熱履歴を示唆しますが、誰も午前2時にこれらの分析を原料ビンに対して行うことはありません。比率は、製造工程の記録と溶融流動挙動によって既に証明されており、製造工程の下流で行われる試験は、既に漏れ出てしまったものしか検出できません。
全てのチェックを通過したにもかかわらず、費用が11万8000ドルかかった25%の再研磨
問題の部品は、PA66-GF30製のバッテリートレイクリップで、スナップフィット式、現場で-10℃でロードされ、社内での再研磨の契約上限は25%でした。6か月間、このクリップに苦情は一切ありませんでした。その後、北部の冬の組み立て中に耳が折れるという返品が始まりました。すべての測定結果は良好でした。重量チケットによると、混合率は23%でした。MFIは保持ベースラインより6%高く、許容範囲内でした。重要な寸法のCMMは緑色でした。不合格の原因は衝撃でした。保持サンプルの再テストでは、ノッチ付きアイゾットが認定値から約3分の1低下していました。根本原因は割合ではなく、流れでした。工場では2四半期前に研磨不良品をスプルービンにひっそりと折り込んでいたため、溶融中の部品はバレルを最大4回通過しており、ガラスが流れのシグネチャを伝えるため、GF強化ナイロンのMFIは連鎖切断ではほとんど変化しません。代わりに、繊維長と界面品質が損傷を受け、どちらもMFI仕様書には表示されません。対象ロットの封じ込め、航空輸送、選別、再加工にかかった費用は11万8000ドル。このサイクルでの再研磨によって毎月2100ドルの節約になっていた。対策費用はリコール1回分よりも安く済んだ。サイクルカウントラベル付きの別個の容器、ロットカードへの溶融サイクル制限を2回、機械稼働時間40時間ごとに衝撃試験を追加、そして翌四半期の発注書に同じ数値を記入する、といった対策だ。
再研磨が間違った答えとなるのはどのような場合か?
再生成形に適した成形方法を販売する側からの正直な意見です。1kgあたり1.20ドルのPP部品の場合、研削、除塵、分別、ブレンダーの減価償却、検証試験、記録書類作成といった総コストは、樹脂コストの削減分をほとんど食いつぶしてしまうことが多く、場合によってはそれを上回ることもあります。安価で重要度の低い、目に見えない部品の場合、スプルーを残したまま新品の樹脂をそのまま使用して、それを圧縮廃棄物として処分する方が、多くの場合、より安価です。 engineering ESGスライドにどのような影響を与えるかに関わらず、回答してください。成形業者が隠しPPブラケットに「バージン素材のみ」のプレミアム料金を提示してきた場合は、そのプレミアム料金で何が買えるのかを尋ねてください。なぜなら、答えは「何も買えない」という場合もあるからです。
そして、価格に関係なく、再生材の使用が絶対に避けるべき領域があります。曇りが製品となる光学的に透明な部品、厳しいΔEを超える化粧用A面、劣化する特性が部品の認定特性となる圧力定格部品や安全性が重要な部品、一次バリア医療用成形品、そして人を運ぶあらゆるものに使用されるPCなどです。その反対の極端な例もあります。PEEKが1キロあたり80ドル以上、またはカーボン充填PPSの金型試作に4,000ドルかかる場合、「再生材ゼロ」は賢明ではなく、単に利益を浪費しているだけであり、成熟した解決策は文書化されたループです。適切な方針は部品ごとに価格を設定し、明瞭に文書化することです。形状ごとの部品ごとの計算が必要な場合は、当社のエンジニアが24時間無料のDFMで計算します。 図面を送ってください そして、再研磨の結果は、ゲートプランと同じPDFファイルで返送されます。
発注書には実際には何を記載すべきでしょうか?
私たちが監査する再生材に関する不具合のほとんどは、「再生材の使用率は最大20%」とだけ記載された契約書に起因しています。射出成形契約における再生材の使用に関する規定を明確にするための6つの条項は以下のとおりです。
| 句 | 何を明記すべきか |
|---|---|
| 天井とストリームの定義 | 質量パーセント;スプルー/ランナーのみ、または良質なフレークのみを明示的に許可 |
| 溶融サイクル限界 | N回を超える素材は使用せず、ロットカードのサイクルカウントで追跡します。 |
| 検証と頻度 | ロットごとのMFIと保持されたベースライン±ウィンドウの比較。N時間ごとの衝撃試験。化粧品上のΔE。 |
| 再粉砕物の乾燥 | フレーク乾燥スケジュール、密閉保管、ブレンド前の水分チェック |
| 分離 | グラインダー1台につき1グレード、ラベル表示、混合返品不可 |
| 変更管理 | グラインダー、スクリーン、原料、比率を変更する前に、書面による承認を得ること。 |
議論せずに6つすべてに署名する成形業者は、独自のシステムを持っています。最初の1つに署名して残りを振る成形業者は、意図を表明しているだけです。必要であれば、この表をRFQの添付書類にそのまま貼り付けてください。これはサプライヤーレビュー会議を乗り切るように作成されており、各行は監査人が要求する可能性のあるもの、そして優れた工場が既に保持しているものに対応しています。パーセンテージは、契約書に既に記載されている唯一の数値です。ストリーム、サイクル、テスト、変更管理は、最初の製品と1万番目の部品が同じ部品であるかどうかを決定する数値です。
まとめ
射出成形における再生材の使用は、次の3つの条件が満たされている場合に、正当なエンジニアリング上のインプットとなります。すなわち、流線が定義され、溶融サイクル数に上限が設定され、実際に誰かが追跡し、検証では最初に故障する特性(通常は引張強度ではなく、衝撃強度と色)を監視することです。契約書の20%は、質量パーセント、流線の定義、履歴のすべてを同時に表しています。これら3つすべてを発注書に記入しないと、その数字は単なる装飾になってしまいます。上限を樹脂の種類に合わせて、ホッパーでの混合比率を校正済みの仮定ではなく質量で維持し、保持されたベースラインと荷重のかかる部分への定期的な衝撃に対して溶融流線で検証します。次に、部品ごとに再生材がコストスタックのどこに位置するかを決定します。なぜなら、答えは実際には両方向だからです。時には、月額2,100ドルの節約が静かに118,000ドルのリコールにつながり、時には、1キロあたり90ドルの樹脂がそもそも手頃な価格である理由となるのです。
部品のコストと品質のスタックの中で、再研磨がどこに位置づけられるかについて、別の意見が必要な場合は、 図面を送ってください. The DFM comes back in 24 hours with the material recipe, the drying plan, and the verification cadence written into the same document as the quote.
よくある質問
射出成形部品に30%の再生材を使用するのは多すぎるでしょうか?
PPおよびPE製の隠れた部品で、同じスクラップの破片や記録がある場合、30%は標準的な値です。PC、POM、化粧用ABS、またはガラス繊維強化材を使用した部品の場合、30%は通常のエンジニアリング上の上限値である10~25%を超えているため、カテゴリー平均ではなく、グレードごとに資格のある試験を実施する必要があります。
再生樹脂とリサイクル樹脂の違いは何ですか?
リグラインドとは、この部品のスクラップを粉砕・再溶解したもので、加熱履歴を記録できます。一方、リサイクル材とは、消費者使用済みまたは産業廃棄物を、出所不明の経路を経てペレット状に再加工したものです。どちらも記録可能ですが、溶融回数を追跡できるのはリグラインドのみです。そのため、仕様ではそれぞれ異なる上限値が設定されています。
なぜ再研磨は引張強度よりも衝撃強度を低下させるのか?
せん断による鎖切断は、最も長い分子を不均衡に短縮させ、最も長い鎖が亀裂の先端を鈍らせる。引張力と屈曲力は主に分布の大部分によって伝達され、その変化はより緩やかである。
ペレット状の再粉砕物は、生のフレーク状のものよりも優れているのでしょうか?
流動性が安定しているため、混合比率が正確に保たれ、気泡も除去されます。代償として溶融工程が1回増えますが、その分熱履歴が蓄積されるため、より優れた制御が可能になります。ポリカーボネート(PC)やナイロンにはペレット状のものが適していますが、ポリプロピレン(PP)の場合は通常、ペレット状の方が適しています。
食品と接触する部品に再生材を使用できますか?
米国FDAはこれまで、同一樹脂および同一用途の社内クローズドループ再生材と、使用済みリサイクル材を区別してきました。あなたの責任範囲に関する答えは、このブログを含め、ブログ記事ではなく、配合業者の書面による声明および該当する食品接触通知に記載されています。
成形業者が合意した量以上の再生材を使用していないことを、どうすれば確認できますか?
フレーク状の原料の重量減少記録やシフトごとの計量票、グラインダーの清掃記録、そして基準値に対するロットごとのMFI(平均繊維強度指数)の推移を要求してください。適正な比率で操業している工場は、これらの記録を既に保管しているため、喜んで提出してくれます。そうでない工場は、代わりに信頼を寄せてくれるでしょう。
再研磨によって収縮率や寸法は変化しますか?
はい、粘度によって決まります。切断によって薄められた溶融樹脂は充填状態が異なり、結晶化バランスが変化するため、ゲート近傍の寸法と成形後のドリフトが連動して変化します。収縮率は、バージン材のデータシートではなく、再生材の配合に基づいて評価してください。
Ideal Proでは再生材を使用していますか?
仕様書に記載されている通り、分離グラインダー、ロットカードによる溶融サイクル追跡、ロットごとの溶融流動性検証、適合証明書に記載された混合比率が適切です。24時間対応 DFMレビュー 工具を切削する前に、推奨される再研磨ポリシーと部品あたりのコスト効果を無料で提供します。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean