 日本語



射出成形
ホーム
射出成形
はじめに:ポリカーボネート(PC)を理解する ポリカーボネート(PC)[^1]は、高い透明性、優れた耐衝撃性、耐クリープ性、広い動作温度範囲など、卓越した性能で知られています。しかし、このエンジニアリングプラスチックの加工には精度が求められます。PC射出成形をマスターする:ポリカーボネートの包括的なガイド…
 アレックス・ユー
プラスチックギアの射出成形:材料とプロセスに関する包括的なガイド プラスチックギアは急速に進化しており、より大きな寸法、より複雑な形状、より高い強度要件へと向かっています。この変化は主に、高性能樹脂[^1]と長繊維ガラス充填複合材料の進歩によって推進されています。…
アレックス・ユー
はじめに エンジニアリングプラスチックに適した着色剤を選択することは複雑なプロセスです。多くの有機顔料、無機顔料、溶剤染料は一般的な熱可塑性樹脂には適していますが、ナイロン(ポリアミド)などの高性能材料には厳しい要件があります。以下では、5つの重要な性能特性について検討します…
アレックス・ユー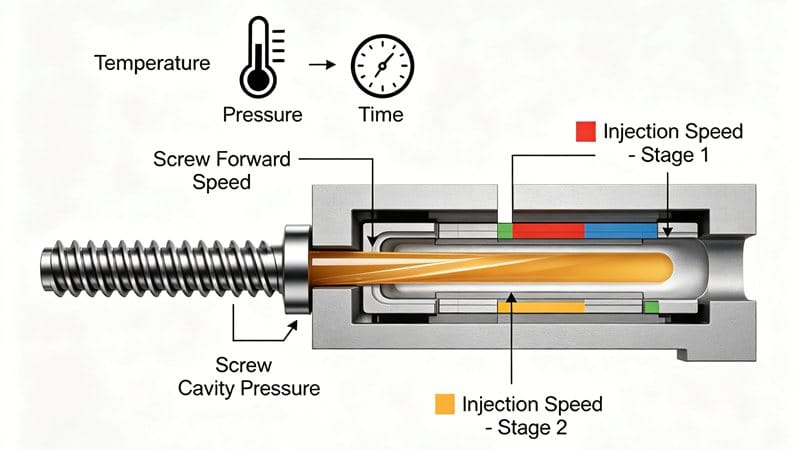
射出成形速度セグメンテーションのマスター:究極のガイド 射出成形[^1]は、温度、圧力、時間の複雑なダンスです。これらのうち、射出速度(ラム速度)[^2]は、最終部品の品質を決定する上で極めて重要な役割を果たします。速度セグメンテーションがなぜこれほど重要なのでしょうか…
アレックス・ユー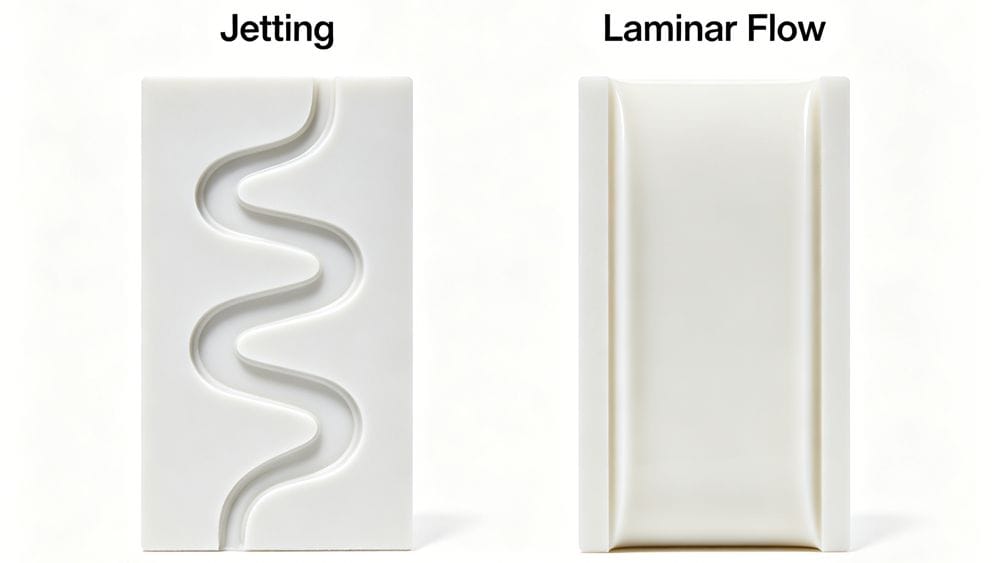
射出速度(スクリュー前進速度)は、射出成形プロセスにおいて最も重要なパラメータであると言えるでしょう[^1]。これは完成品の品質に直接関係しています。充填速度セグメントの開始、中間、終了点を適切に決定することで、
アレックス・ユー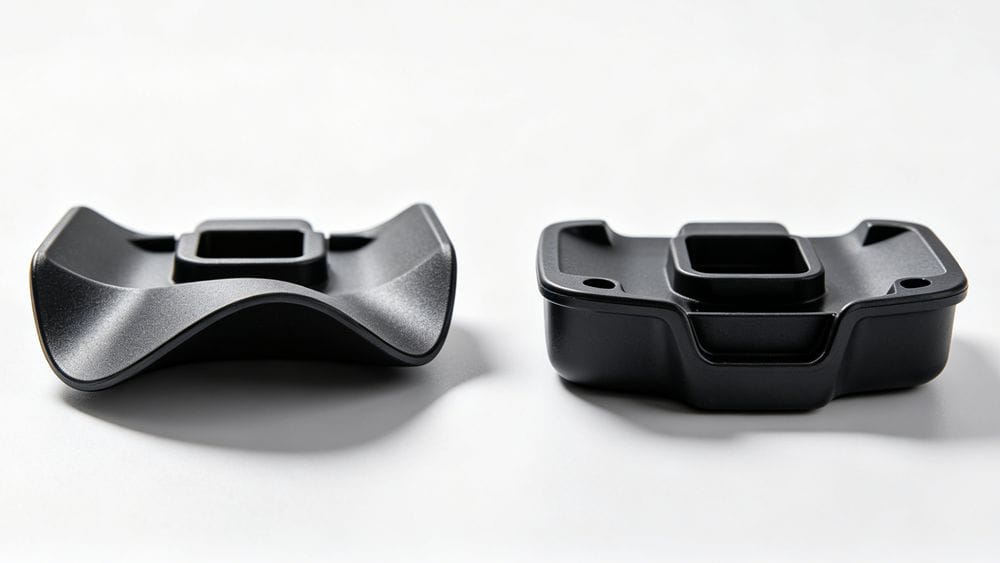
反り変形を示す薄肉射出成形部品 反り変形とは、射出成形部品の幾何学的歪み[^1]を指し、必要な形状精度からねじれたり曲がったりする原因となります。これは、解決するのが最も困難で厄介な欠陥の1つです…
アレックス・ユー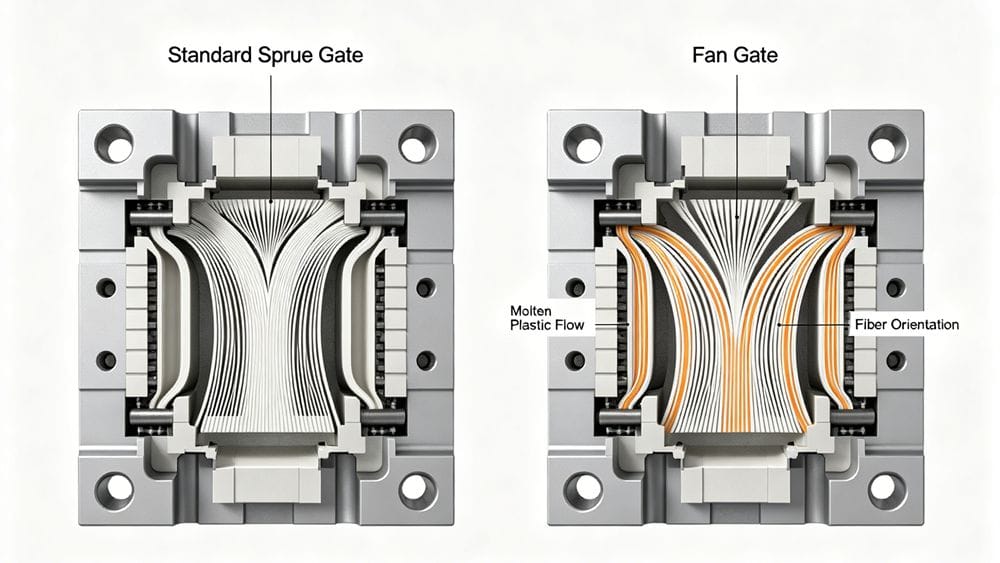
金型試作中に、金型機構はスムーズに動作するものの、部品に深刻な外観上の問題が発生する場合があります。よくある問題は、表面に放射状の白い筋が現れることで、業界では「浮遊繊維」として知られています…
アレックス・ユー
耐熱性ABS[^1]は、エンジニアリングプラスチック業界において強力な材料です。しかし、高品質な結果を得るには、精密な加工方法が必要です。標準的なABSは、要求の厳しい用途に必要な熱性能が不足していることがよくあります。このギャップを埋めるために、メーカーは耐熱性ABS樹脂を開発しました…
アレックス・ユー
はじめに: 現代の製造業における PVD の力[^1] 物理蒸着 (PVD) は、現在、国際的に広く使用されている最も先進的な表面処理技術の 1 つです。高品質のプラスチック製品に対する需要が高まるにつれて、PVD は射出成形のゲームチェンジャーとなっています…
アレックス・ユー English English
 French
 Dutch
 German
 Japanese
 Korean