 日本語



金型試作中に、金型機構はスムーズに動作するものの、部品に深刻な外観上の問題が発生する状況に遭遇することがあります。よくある問題は、表面に放射状の白い筋が現れることで、業界では 「浮遊繊維」 または ガラス繊維の露出.
この欠陥は、ガラス繊維強化プラスチックにおいて特に顕著に現れます。ガラス繊維の含有量が増加するにつれて、筋状の模様は悪化する傾向があります。高い美的要求が求められる自動車部品や家電製品においては、これは許容できない問題です。
> 注: この現象は、成形時に溶融プラスチックの表面に白いガラス繊維が露出することによって起こります。コントラストが高いため、黒色や濃い色の部品ではより顕著に現れます。
根本原因分析:なぜ浮遊する光ファイバーが発生するのか?
浮遊繊維の形成は複雑で、材料特性と成形プロセスの相互作用が関係する。主な要因は以下の3つである。
- 密度差: ガラス繊維は樹脂マトリックスとは密度が異なる。流動過程において、軽いガラス繊維は表面に浮き上がりやすく、重い樹脂は沈降するため、分離が生じる。
- せん断力と粘度: 溶融樹脂がスクリューとノズルを通過する際、せん断力によって粘度差が生じます。これにより、ガラス繊維の界面層が損傷を受ける可能性があります。繊維と樹脂の結合力が弱すぎると、繊維が剥離して表面に堆積します。
- 「噴水流」効果: 溶融樹脂がキャビティに入ると、中心から外側に向かって流れます。ガラス繊維は金型の壁に向かって移動します。金型表面の温度が低すぎると、繊維は樹脂に完全に覆われる前に接触と同時に凍結し、露出した状態になります。
材料ソリューション:添加剤と改質
機械を調整する前に、材料の配合がこの欠陥にどのように影響するかを把握しておくことは重要です。
従来、メーカーは 相溶化剤、分散剤、潤滑剤 (such as silane coupling agents or silicone powders) to improve the interface bonding between the fiber and resin.
材料変更のメリットとデメリット:
| 方法 | 利点 | デメリット |
|---|---|---|
| 添加剤(例:シラン) | 分散性と接着性を向上させ、繊維の露出を低減します。 | 高コスト。凝集を引き起こす可能性がある。機械的特性に影響を与える可能性がある。 |
| 短繊維/中空マイクロ球体 | 流動性と分散性が向上し、反りが軽減され、コストが削減されます。 | 衝撃強度を著しく低下させる可能性がある。 |
実践的なソリューション:金型とプロセスの最適化
材料が固定されている場合は、金型設計と射出成形パラメータを検討する必要があります。
1. 金型設計の調整
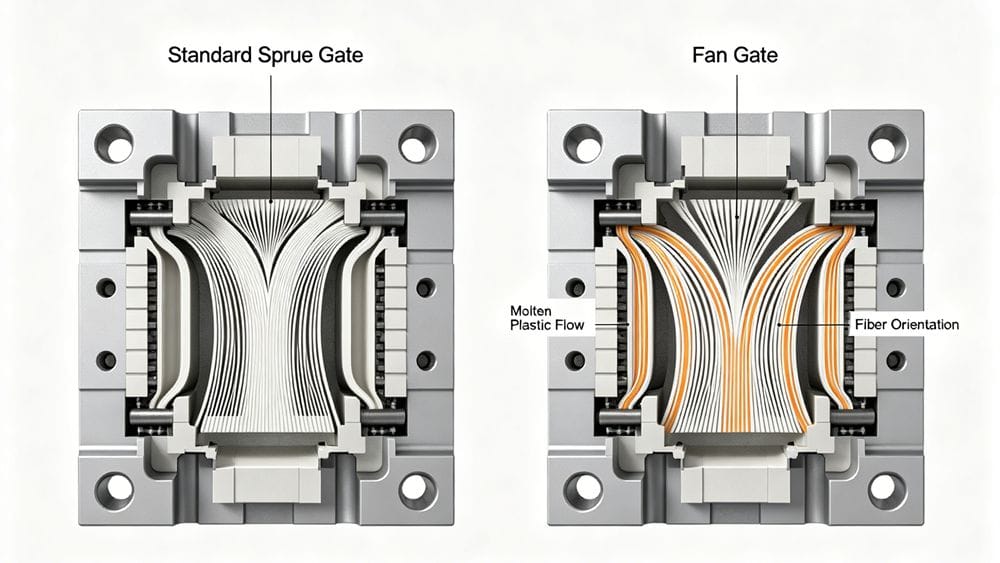
ゲートシステムは極めて重要な役割を果たす。ガラス繊維強化プラスチックは流動性が低いため、繊維の分離を防ぐために溶融物がキャビティを素早く満たす必要がある。
- ランナーデザイン: 大きな断面積と短く直線的な流れを使用してください。
- ゲートの種類: 切り替えて ファンゲート, 映画ゲート, あるいは リングゲート. Multi-gate systems can also help disrupt flow orientation.
- 愚痴をこぼす: 繊維表面処理から発生するガスを放出するための優れた換気を確保し、火傷やショートショットを防いでください。
- 壁の厚さ: 流速勾配が大きい箇所は、繊維の蓄積を促すため、肉厚が厚くなるのを避けてください。肉厚は均一に保ってください。
2. 射出成形プロセスの最適化
プロセスパラメータを最適化することは、浮遊ファイバーを修正する最も手っ取り早い方法であることが多い。一般的な経験則は以下のとおりである。 高温、高圧、高速。
温度管理
- 樽の温度: 増加 10~30°C 非強化グレードと比較して、粘度が低下し、流動性が向上します。
- 警告だ: 燃焼を防ぐため、分解温度(例:PA66+33%GFの場合、300℃以下)を超えないようにしてください。
- 金型温度: これは非常に重要です。金型の温度が高いほど、繊維がキャビティ壁に接触した瞬間に凍結するのを防ぐことができます。
- 推奨事項: PA66+33%GFの場合、金型温度は 110°C 多くの場合効果的である。
圧力と速度
- 射出圧力: 高圧をかけることで、繊維を樹脂中にしっかりと詰め込み、分散性を向上させることができる。
- 背圧: 背圧をやや高めにすると溶融物の均一性が向上するが、繊維を切断するような過度のせん断は避けるべきだ。
- 噴射速度: Use 高速噴射速度. This ensures the cavity fills before the fibers can separate. However, watch out for "jetting" at the gate.
スクリュー速度
- 低く保つ: スクリューの回転速度が速すぎると、過剰なせん断熱が発生し、ガラス繊維と樹脂界面が損傷する。
概要:プロセスパラメータガイド
浮遊する繊維を最小限に抑えるためのマシン設定に関する簡単な参考表を以下に示します。
| パラメータ | 推奨設定 | 理由 |
|---|---|---|
| 樽の温度 | 高い (+10~30°C) | 粘度を低下させ、繊維の濡れ性を向上させる。 |
| 金型温度 | 高い (e.g., 110°C) | 冷却速度を遅くし、樹脂が繊維を包み込むのを助ける。 |
| 射出速度 | 速い | 流動中の繊維分離を防ぎます。 |
| 噴射圧力 | 高い | 密度と分散性を向上させます。 |
| スクリュー速度 | 低い | せん断熱と繊維の破損を軽減します。 |
| 背圧 | 中~高 | 溶融物の均一性を向上させます。 |
結論
「浮遊繊維」は、流体力学のバランスを取る上での課題です。根本原因が繊維と樹脂の分離にあることを理解することで、樹脂が繊維を包み込むのに十分な流動性を保ち(高温)、沈降を防ぐのに十分な速さで流れるようにする(高速)ことで、この問題を解決できます。
PA66やPPで繊維の浮き上がり問題に遭遇したことはありますか?ぜひ下のコメント欄であなたの経験を共有してください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean