 日本語



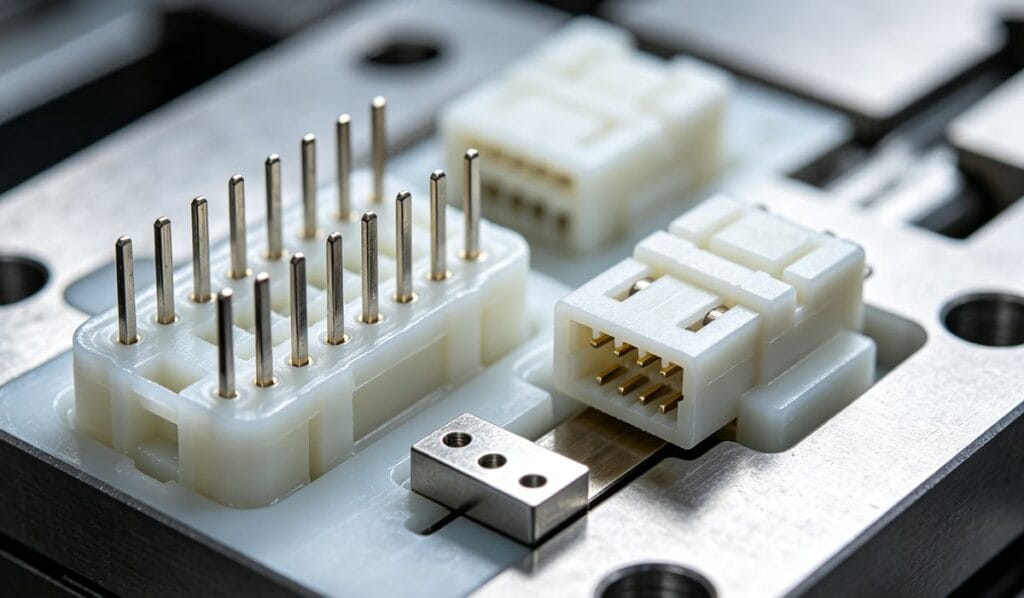
インサート射出成形は、異なる材料のあらかじめ準備されたインサートを金型に装填する高度な製造プロセスです。次に樹脂が注入され、溶融および固化する際にインサートと結合して、継ぎ目のない一体型の製品が作られます。密接に関連する方法、 オーバーモールディング 具体的には、金属板または基板の局所的な領域へのインサート射出成形を指します。
用途は若干異なりますが、どちらのプロセスも基本的な原理は同じです。以下では、この技術の特色を詳しく解説し、自動インサート射出成形システムの設計に関する包括的なガイドを提供します。
インサート射出成形の主な特徴トップ10
インサート射出成形は、異なる材料の長所を組み合わせることで、独自の利点を提供します。主な利点は以下のとおりです。
- 優れた素材の組み合わせ: 樹脂の成形性、柔軟性、断熱性と、金属の剛性、強度、耐熱性を完璧に融合させた素材です。これにより、複雑で精巧かつ堅牢な金属・プラスチック一体型製品の製造が可能になります。
- 電気的機能: 樹脂の絶縁性と金属の導電性を活用することで、成形部品は電気製品の機能要件を直接満たすことができる。
- プロセス最適化: 複数のインサートを事前に成形し、サブアセンブリとして組み合わせることができます。これにより、下流の組み立て工程が大幅に合理化され、生産工程全体が削減されます。
- 多様な素材との互換性: インサートは金属に限らず、布、紙、電線、プラスチック、ガラス、木材、コイル、各種電気部品などにも使用できます。
- 簡略化された組み立て: 硬質部品やゴム製ガスケットなどの弾性製品の場合、成形によって一体型ユニットを作成することで、シールリングを手作業で配置するという複雑な作業が不要になり、その後の自動化がはるかに容易になる。
- 信頼性の向上: 溶融材料が金属インサートと直接接合するため、従来の圧入方式に比べて隙間公差をはるかに厳しく設計できる。これにより、複合材製品の信頼性が向上する。
- 安全なカプセル化: 適切な樹脂と成形条件を用いれば、変形や破損しやすい壊れやすい物品(ガラス、コイル、電気部品など)をプラスチック内部にしっかりと封入・固定することができる。
- 完全なエンクロージャー: 適切な金型構造を用いることで、必要に応じてインサートを樹脂内部に完全に封入することができる。
- 複雑な形状の処理能力: インサート射出成形後、コア抜きなどの工程を適用することで、中空の溝や複雑な内部構造を持つ製品を製造することが可能です。
- 自動化対応: 垂直型インサート射出成形機は、ロボットアームやインサート位置合わせ装置と組み合わせることで、インサート射出成形プロセス全体を高度な自動化生産へと導くことができる。
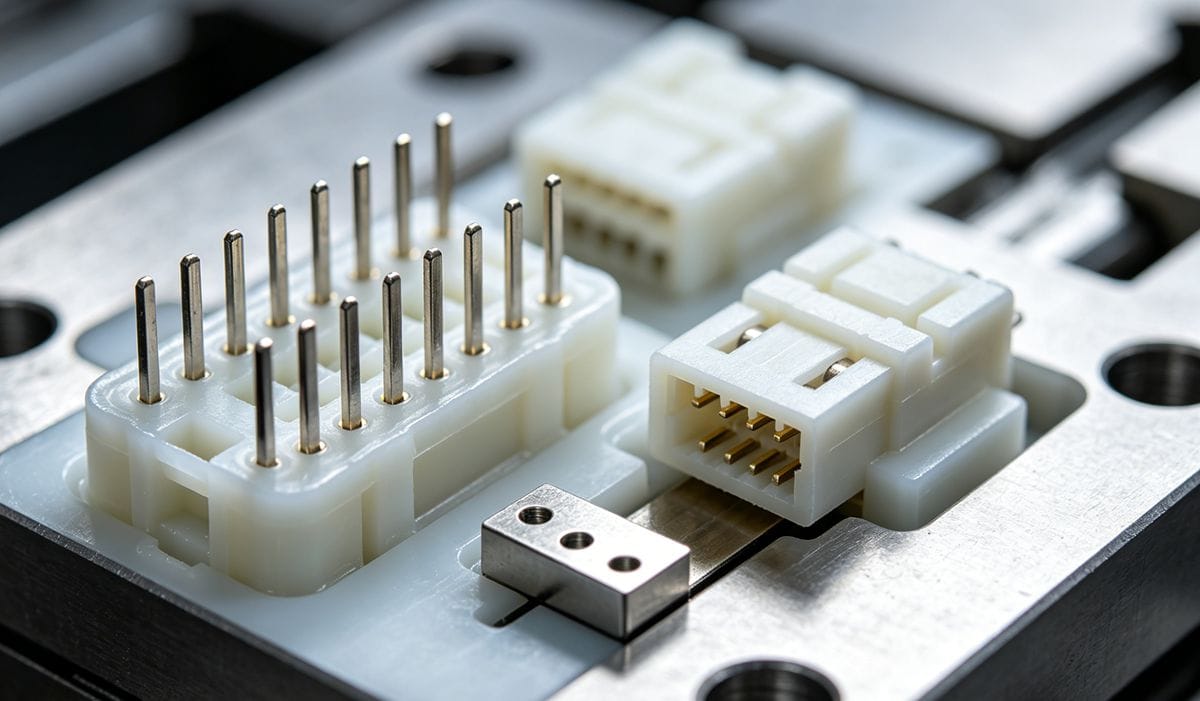
自動インサート射出成形システムの設計における重要な考慮事項
インサート射出成形用の自動化システムを設計するには、精度と先見性が求められます。品質と効率性を確保するために考慮すべき12の重要な要素を以下に示します。
1. 寸法精度と収縮率
金属インサート射出成形では、収縮率が不均一になることがよくあります。そのため、重要な部分の形状精度と寸法精度について、事前に限界試験を実施することが不可欠です。
2. 金型設計とインサートの安定性
金属インサートは射出成形中に変形またはずれを起こしやすい。 金型設計 インサートをしっかりと固定する必要があります。インサートの形状を変更できない製品の場合は、事前テストが必須です。
3. 表面品質管理
金属インサートの位置合わせにコンベアや振動ボウルを使用する場合、部品同士の接触により微細な傷が生じる可能性があります。そのため、表面損傷の許容品質限界を事前に定義しておく必要があります。
4.製造公差の考慮
プレス加工工程によって生じる、バリ(鋸歯状のエッジ)、反り、厚みの差、直径のばらつき、めっき厚などの変動を測定します。このデータに基づいて、互換性のある自動化装置を選定し、堅牢な金型を設計します。
5. ゲート位置とサイクルタイム
ゲート位置や成形サイクル時間といった予測可能な要因は、金型構造に制約を与える。これらの問題に対処するか、設計段階で対策を講じる必要がある。
6. 前処置の要件
金属インサートに予熱や乾燥が必要かどうかを確認してください。この工程は、製品の品質と成形安定性を確保するために非常に重要です。
7. インモールドセンサー
金型内部には、熱、力、振動を監視するための各種センサーが設置されている場合があります。これらのセンサーが、環境要因による成形動作の安定化に必要かどうかを確認してください。
8. 汚染防止
金型キャビティ内に金属インサートや成形部品の微細な破片が蓄積するのを防ぐため、エアブロー洗浄装置の設置を検討してください。
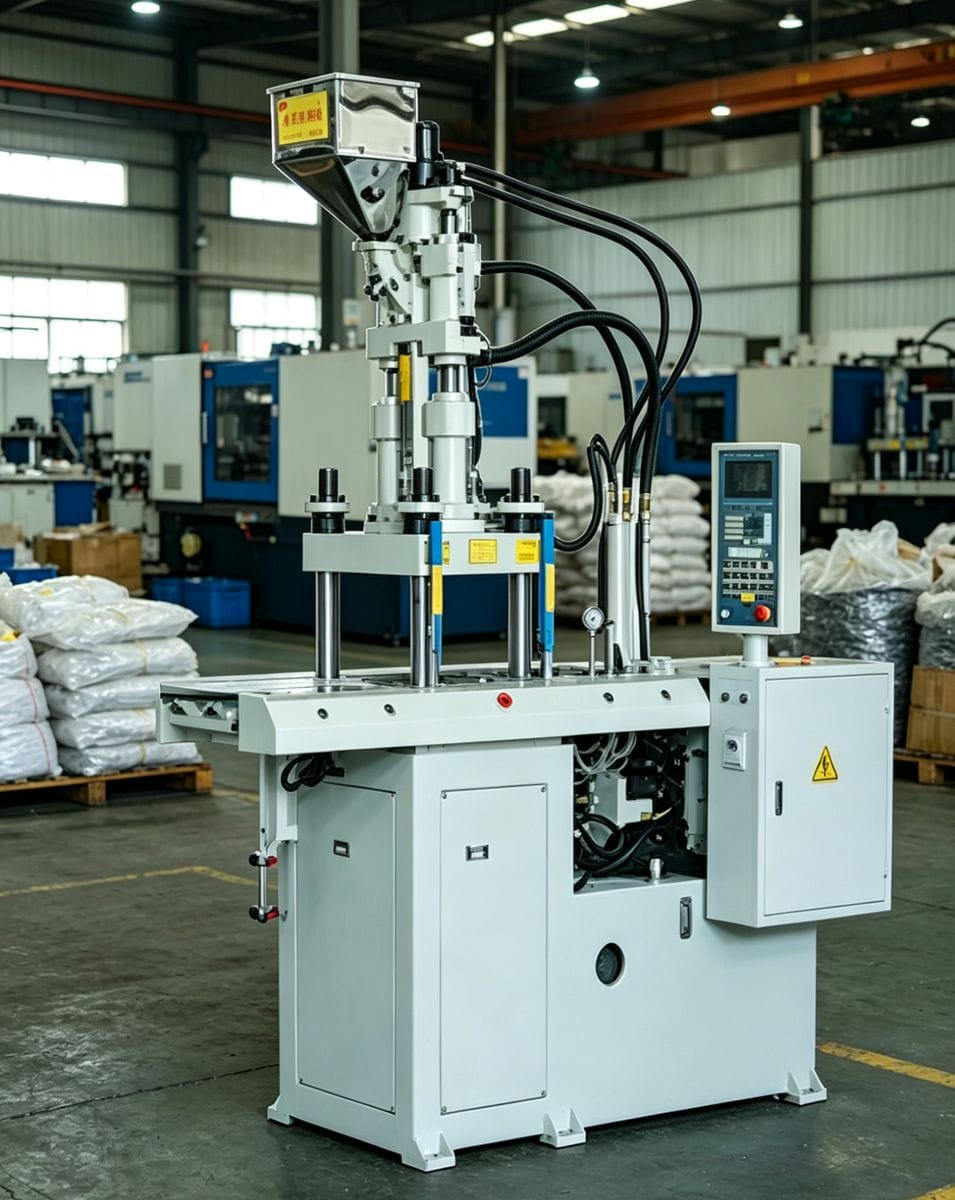
9.投資額と生産量
自動化システムには多額の初期投資が必要です。導入前に、想定される生産量がコストに見合うものであることを確認してください。専用機の場合は、製品のライフサイクルが十分に長く(数年)、継続的な生産が可能であることを確認してください。
10.汎用機械の柔軟性
汎用機を使用する場合は、少量多品種のインサートを何種類生産する必要があるかを確認してください。大量生産が保証されていない場合、製品ごとの固定資産回収が困難になります。そのような場合は、部分的な装置交換で新製品への対応が可能なシステムを選択してください。
11. コストと効率性に関する要因
歩留まり率、生産性、およびコストは、インサートの精度、インサートの形状、金型設計の適合性、および最終製品の形状など、複数の要因によって決定されます。
12. システム統合
自動インサート射出成形システムの成功の鍵は、射出成形機、金型、自動化装置の効果的な組み合わせ、そしてそれらがどれだけ迅速に連携して機能するかにあります。この分野で実績と経験のあるメーカーに相談することを強くお勧めします。
結論
インサート射出成形 これは、高付加価値の統合部品を製造するための強力な技術です。しかし、その成功は、材料間の相互作用を理解し、自動化戦略を綿密に計画することに大きく依存します。上記の設計上の考慮事項に対処することで、効率と製品の信頼性を最大限に高めることができます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean