 Français




Brittleness in injection molding is a frustrating defect that can ruin production runs and compromise product safety. When a plastic part is brittle, it is prone to cracking, snapping, or breaking under stress.
Fundamentally, this issue is usually caused by polymer degradation (where molecular chains break, reducing molecular weight) or excessive internal stress.
If you are dealing with fragile parts, don't panic. In this guide, we will break down the 5 main culprits behind brittle plastics and provide actionable solutions to fix them.
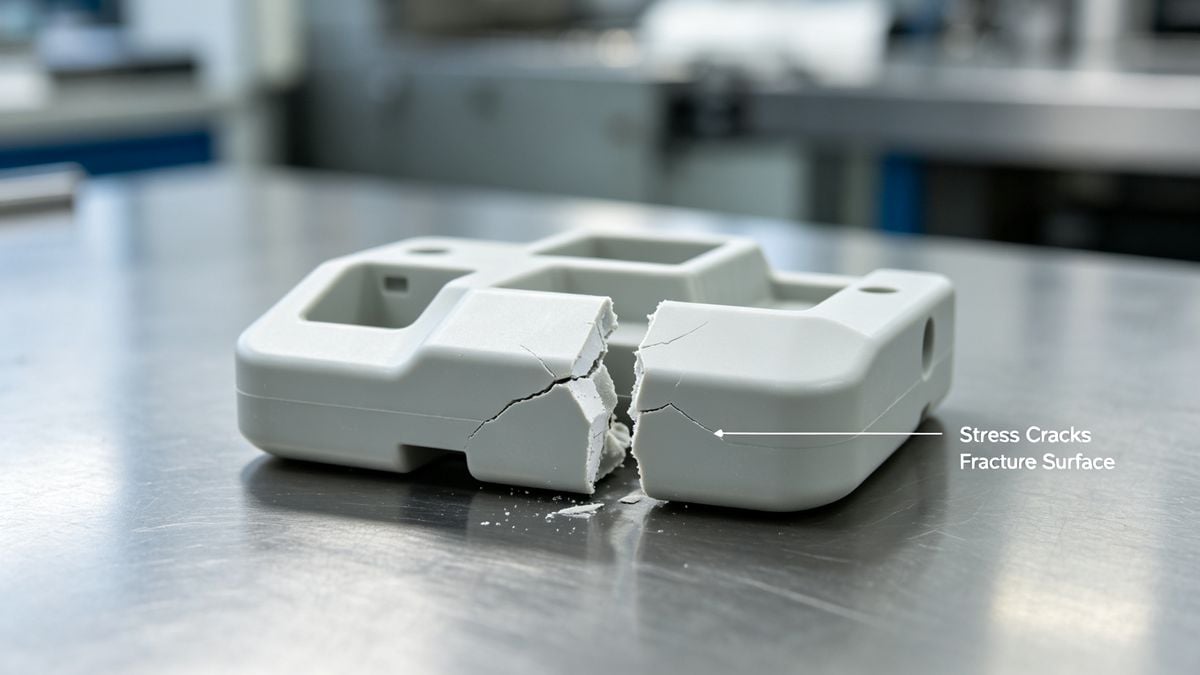
1. The 5 Root Causes of Brittle Plastic Parts
To solve the problem, you first need to identify where it’s coming from. Brittleness typically stems from one of five areas:
Equipment Issues
- Barrel Dead Spots: Obstructions or dead zones in the barrel can cause melt degradation.
- Improper Machine Sizing: If the machine's plasticizing capacity is too small, the material won't melt properly. If it's too large, the plastic stays in the barrel too long, leading to thermal aging and brittleness.
- Ejection Problems: Misaligned ejector pins or improper pin distribution can induce severe mechanical stress during part removal.
Mold Design Flaws
- Restricted Flow: Gates or runners that are too small create excessive shear heat, degrading the polymer.
- Unbalanced Runners: Poorly configured runner systems lead to uneven filling and stress.
- Poor Mold Structure: Flaws that cause abnormal cycle times or cooling issues.
Paramètres de traitement
- Temperature Extremes: Barrel/nozzle temperatures that are too low prevent proper melting. Conversely, if the material is prone to degradation, temperatures may need to be carefully optimized.
- Excessive Shear: High back pressure or screw speed generates too much friction heat, breaking down the plastic.
- Mold Temperature Issues: A mold that is too cold causes premature cooling and poor weld line fusion (especially in high-melting-point plastics like Polycarbonate). A mold that is too hot makes ejection difficult.
- Metal Inserts: Using metal inserts in brittle plastics (like Polystyrene) creates massive thermal stress due to differing expansion rates.
Material & Resin Problems
- Contamination: Impurities, wrong additives, or excessive solvents in the resin.
- Moisture: Plastics like ABS undergo catalytic cracking when exposed to steam during heating, causing severe internal strain.
- Over-Recycling: Using too much regrind, or regrind that has been processed too many times, drastically reduces molecular weight.
- Poor Resin Quality: Wide molecular weight distribution or contamination from other polymers. For a deeper technical understanding of how molecular breakdown affects your parts, read our guide on injection molding plastic degradation causes and solutions.
Part Design Limitations
- Stress Concentrators: Sharp corners, notches, or drastic wall thickness changes. These features are notorious for initiating failure; learn more in our article on how to prevent stress cracking in plastic product design.
- Thin Walls: Parts that are too thin or have excessive hollow sections lack structural integrity. It is crucial to understand how wall thickness affects the quality of plastic parts to avoid weak spots.
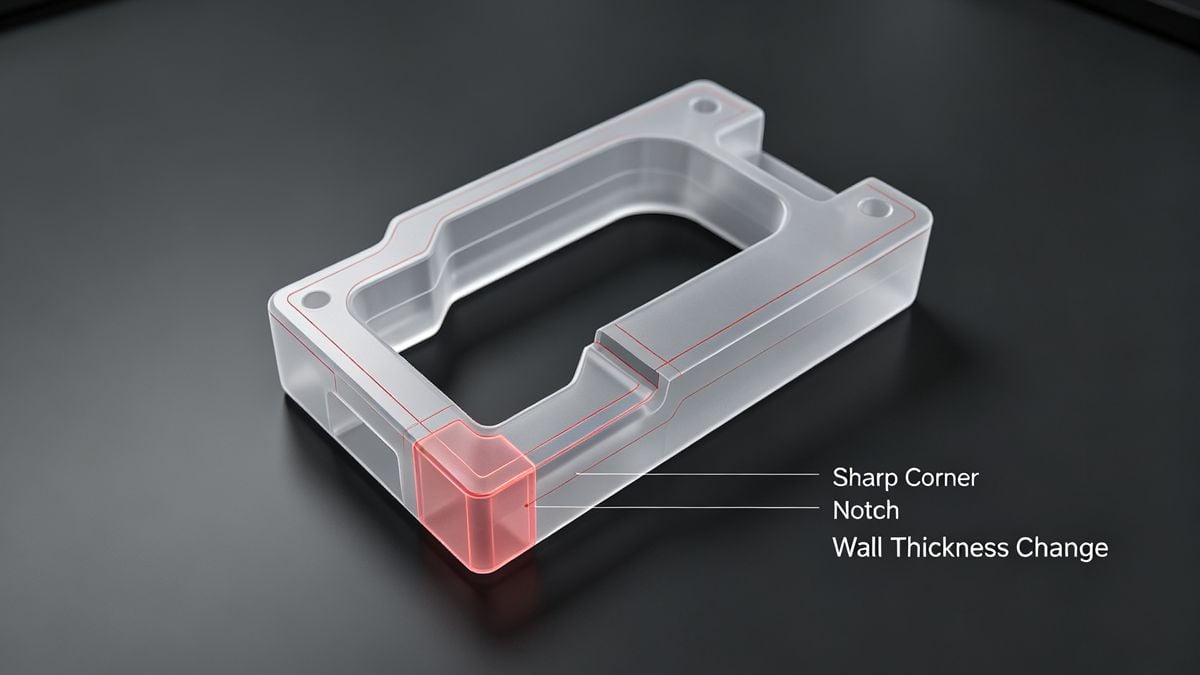
2. Quick Troubleshooting Guide
Use this structured reference to quickly diagnose and fix brittleness on the production floor:
| Catégorie | Cause potentielle | Actionable Solution |
|---|---|---|
| Matériau | Contamination par l'humidité | Dry resin properly before processing. (Note: Avoid over-drying, as it can also degrade heat-sensitive materials). |
| Matériau | Excessive regrind usage | Reduce regrind percentage; increase virgin resin ratio. |
| Conception de moules | Small gates/runners | Increase gate and runner sizes to reduce shear heat and polymer decomposition. |
| matériel | Uneven melting | Upgrade to a well-designed mixing screw for uniform temperature distribution. |
| Processing | High shear heat | Lower barrel/nozzle temps, reduce back pressure, screw speed, and injection speed. |
| Processing | Lignes de soudure fragiles | Increase melt temperature and injection pressure to improve weld line strength. |
3. Best Practices for Prevention
Fixing brittle parts isn't just about tweaking one dial; it requires a holistic approach. Here are the best practices to ensure tough, durable parts:
- Optimize Drying: Always follow the resin manufacturer's exact drying guidelines. Remember, drying a material for too many days or at excessively high temperatures can cause thermal degradation, especially in heat-sensitive polymers.
- Upgrade Your Screw: If you frequently process engineering plastics, invest in a high-quality screw designed for uniform plasticizing. Localized heat buildup is a silent killer of polymer strength.
- Design for Manufacturability (DFM): Work with engineers early to add proper draft angles, radius sharp corners, and maintain uniform wall thickness.
- Balance the Process: When dealing with weak weld lines, increasing melt temperature and injection pressure can force the polymer chains to entangle properly, significantly boosting structural strength.
Partner with IDEAL PRO for Robust Manufacturing
Solving complex issues like brittleness requires more than just troubleshooting—it requires a partner with deep technical expertise. At IDEAL PRO, we lead in custom plastic injection molding and product design, offering end-to-end solutions from rapid prototyping to full-scale production.
With over 18 years of experience and nearly 3,000 diverse product developments, our top-tier design and technical teams specialize in new product development and cost-efficiency strategies. Whether you are a startup or an established industry player, our Turnkey Solution Service covers all phases of product development to ensure your parts are durable, high-quality, and market-ready.
Over to You
Have you successfully fixed a severe brittleness issue on the production floor? Was it a material, mold, or processing problem? Share your experiences and tips in the form below!
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean