 Français



Le premier paragraphe, qui utilise la formule PAS pour attirer l'attention du lecteur (30 mots maximum). Le moulage par injection de produits PSU présente des défis uniques. Il est essentiel de comprendre ces défis pour garantir des articles durables et de haute qualité qui répondent aux normes de l'industrie.
un deuxième paragraphe au début, répondant à la question posée par le titre, ce paragraphe doit être UTILE pour le lecteur et sera utilisé ultérieurement pour concourir aux Featured Snippets de Google. (50 mots maximum) Lors du moulage par injection de produits PSU en polyuréthane, tenez compte de facteurs tels que les conditions de traitement, les exigences en matière d'équipement, la conception du produit et du moule, les paramètres du processus et les étapes critiques de post-traitement afin d'éviter les problèmes et d'améliorer la qualité du produit.
Paragraphe de transition : Ces considérations peuvent sembler insurmontables, mais ne vous laissez pas décourager. En vous concentrant sur les bonnes pratiques et en gardant ces points clés à l'esprit, vous pouvez obtenir des résultats positifs dans vos projets de moulage par injection.
Quelles sont les caractéristiques de traitement spécifiques de la PSU ?
Le premier paragraphe, qui utilise la stratégie PAS pour attirer l'attention du lecteur (30 mots maximum). La compréhension des caractéristiques de transformation des PSU est cruciale pour un moulage par injection efficace. Ne pas saisir ces facteurs peut conduire à des défauts de produits et à des erreurs coûteuses.
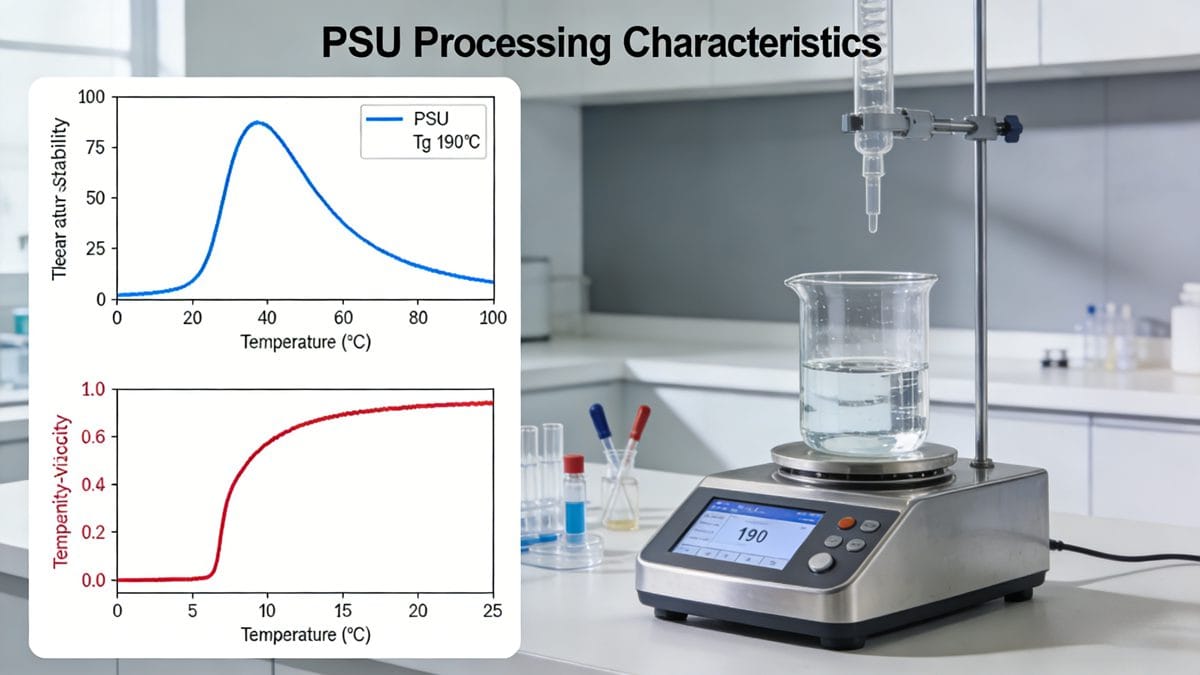
The second paragraph, which answers the question posed by the headline, is the paragraph that will be used later to compete for Google's Featured Snippets. (max 50 words) PSU is a non-crystalline polymer with no clear melting point, exhibiting high thermal stability and a glass transition temperature (Tg) of 190°C. This influences the molding temperature, which should exceed 280°C for optimal outcomes.
Dive deeper Paragraph: The unique characteristics of PSU, such as its amorphous nature, require stringent control during the injection molding process. Let’s break down its key aspects:
- Stabilité thermique: With a Tg of 190°C, PSU remains stable at high temperatures but must be processed at temperatures above 280°C to maintain quality.
- Sensibilité à la viscosité: Its viscosity is highly sensitive to temperature changes. For example, exceeding 330°C can dramatically reduce its viscosity by 50% with every additional 30°C rise. This sensitivity necessitates careful temperature management during processing.
- Caractéristiques du débit: PSU’s flow is akin to Newtonian fluids, but the high viscosity can lead to challenges in mold filling. As a result, maintaining appropriate injection speeds is crucial to avoid defects such as melt fracture, which limits mold filling efficiency.
- Sensibilité à l'humidité: Bien que le PSU absorbe peu d'eau, même une légère humidité peut dégrader le matériau au cours de la transformation. Il est donc essentiel de sécher correctement le PSU avant le moulage pour éviter toute dégradation.
- Taux de refroidissement: En raison de sa structure moléculaire rigide, le PSU a une vitesse de refroidissement rapide, ce qui entraîne des tensions internes s'il n'est pas géré correctement pendant le processus de moulage.
En comprenant ces caractéristiques, nous pouvons optimiser nos processus de moulage et atténuer les problèmes potentiels de production.
Quelles sont les exigences en matière de moulage par injection de PSU ?
Le premier paragraphe, qui utilise la stratégie PAS pour attirer l'attention du lecteur (30 mots maximum). Le choix de l'équipement et des paramètres appropriés est essentiel à la réussite du moulage par injection des blocs d'alimentation. Ignorer ces exigences peut conduire à des produits de qualité médiocre et à une production inefficace.
Le deuxième paragraphe, qui répond à la question posée par le titre, est le paragraphe qui sera utilisé ultérieurement pour concourir pour les "Featured Snippets" de Google. (50 mots maximum) Pour traiter efficacement les PSU, choisissez des assemblages de vis et de barillets précis et résistants à l'usure, généralement dotés d'une conception unique et entièrement filetée. Cela garantira une fusion optimale et un flux de matière uniforme au cours du processus d'injection, ce qui est essentiel pour une production de qualité.
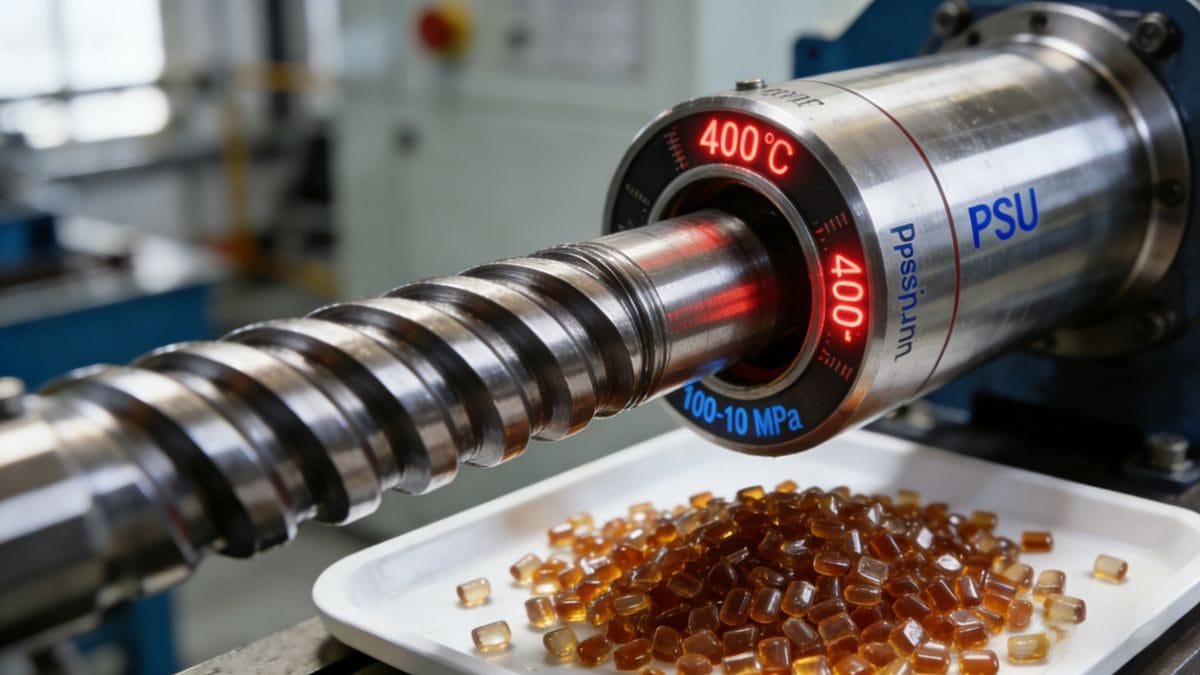
Approfondissez le paragraphe : Lors de la sélection de l'équipement pour le moulage par injection de PSU, plusieurs facteurs doivent être pris en compte pour garantir un fonctionnement sans heurts et des produits de haute qualité :
Conception des vis: Une vis unique avec une configuration entièrement filetée et un faible taux de compression (14-20:1) est idéale pour traiter les PSU. Cette configuration permet de gérer la viscosité élevée du matériau.
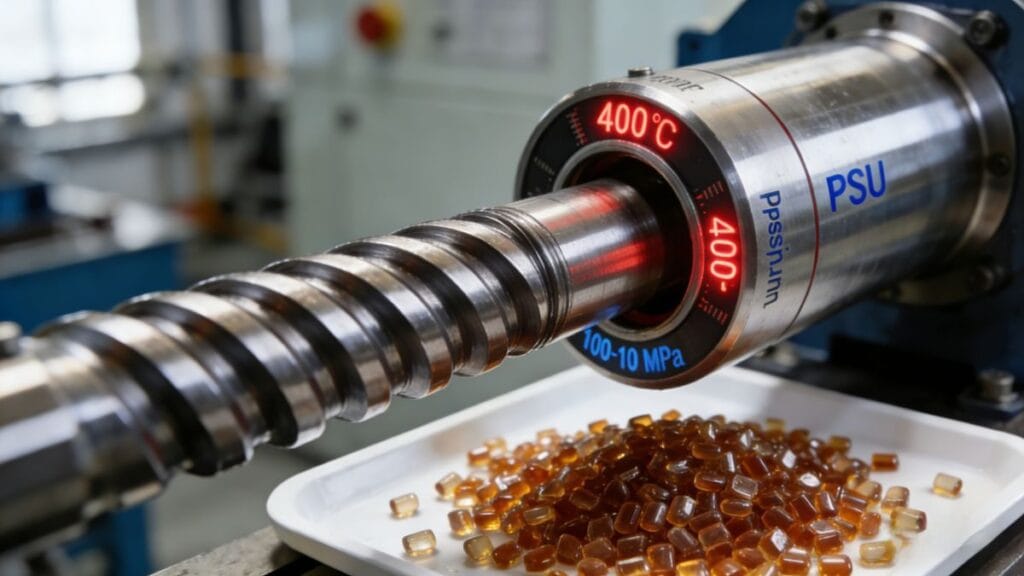
Contrôle de la température: Equipment should allow for precise temperature control, particularly in the barrel, which should reach around 400°C to achieve the necessary melt quality and flow characteristics.
Pression d'injection: En raison de la viscosité élevée du PSU, les pressions d'injection dépassent généralement 100 MPa et peuvent atteindre 140 MPa. Une pression suffisamment élevée garantit que le matériau remplit complètement et uniformément le moule.
Vitesse d'injection: Des vitesses d'injection plus élevées peuvent sembler avantageuses, mais elles peuvent entraîner une rupture de la masse fondue dans les PSU. Une vitesse plus lente est souvent plus efficace, en particulier pour les pièces à parois plus épaisses.
Système de refroidissement: Un système de refroidissement robuste est essentiel, car les blocs d'alimentation nécessitent un taux de refroidissement spécifique pour minimiser les distorsions et les tensions internes dans les pièces moulées.
En se concentrant sur ces exigences, les fabricants peuvent améliorer l'efficacité et l'efficience de leurs moulages tout en obtenant des produits de haute qualité.
Quelles sont les principales considérations en matière de conception des produits et des moules PSU ?
Le premier paragraphe, qui utilise la stratégie PAS pour attirer l'attention du lecteur (30 mots maximum). La conception de moules et de produits pour les PSU doit faire l'objet d'une attention particulière. Ignorer ces lignes directrices peut entraîner des défauts et une augmentation des coûts de production en raison des retouches et des déchets.
Le deuxième paragraphe, qui répond à la question posée par le titre, est le paragraphe qui sera utilisé ultérieurement pour concourir pour les "Featured Snippets" de Google. (50 mots maximum) Les principaux éléments à prendre en compte pour la conception des blocs d'alimentation sont l'épaisseur de la paroi (au moins 1,5 mm), l'incorporation de bords arrondis pour réduire les concentrations de contraintes et le maintien d'une finition lisse de la surface du moule pour améliorer la qualité du produit et minimiser les défauts pendant la production.

Approfondissez le paragraphe : La conception des moules et des produits PSU est essentielle pour garantir la réussite du moulage. Voici quelques éléments essentiels à prendre en compte :
Épaisseur de la paroi: Compte tenu des faibles caractéristiques d'écoulement des PSU, l'épaisseur de la paroi ne doit pas être inférieure à 1,5 mm, la plupart des conceptions privilégiant des épaisseurs supérieures à 2 mm. Cette épaisseur permet d'atténuer le risque de défauts liés à l'écoulement.
Rayon de l'angle: Les coins et les angles aigus peuvent introduire des concentrateurs de contraintes dans le moule, ce qui entraîne des faiblesses dans le produit final. Il est donc essentiel d'utiliser des transitions arrondies pour maintenir l'intégrité du matériau.
Angles d'ébauche: A draft angle of 3° to 5° is recommended for easy removal of parts from the mold, minimizing the risk of damage.
Canaux d'écoulement pour moules: Les canaux de conception doivent être courts et larges, avec un diamètre d'au moins la moitié de l'épaisseur de la pièce. Cela permet à la matière fondue de s'écouler facilement et de remplir efficacement le moule, tout en réduisant le risque de gel.
Finition de la surface: Une surface de moule plus lisse (Ra 0,4 ou mieux) est essentielle pour obtenir une finition brillante et polie sur le produit final tout en favorisant un meilleur écoulement du matériau.
En tenant compte de ces facteurs de conception, les fabricants peuvent mieux garantir que leurs blocs d'alimentation répondent à la fois aux normes de performance et aux exigences esthétiques.
Conclusion
Le moulage par injection de produits PSU nécessite une attention particulière aux conditions de traitement, à l'équipement et aux considérations de conception afin d'obtenir des résultats de haute qualité.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean