 Nederlands



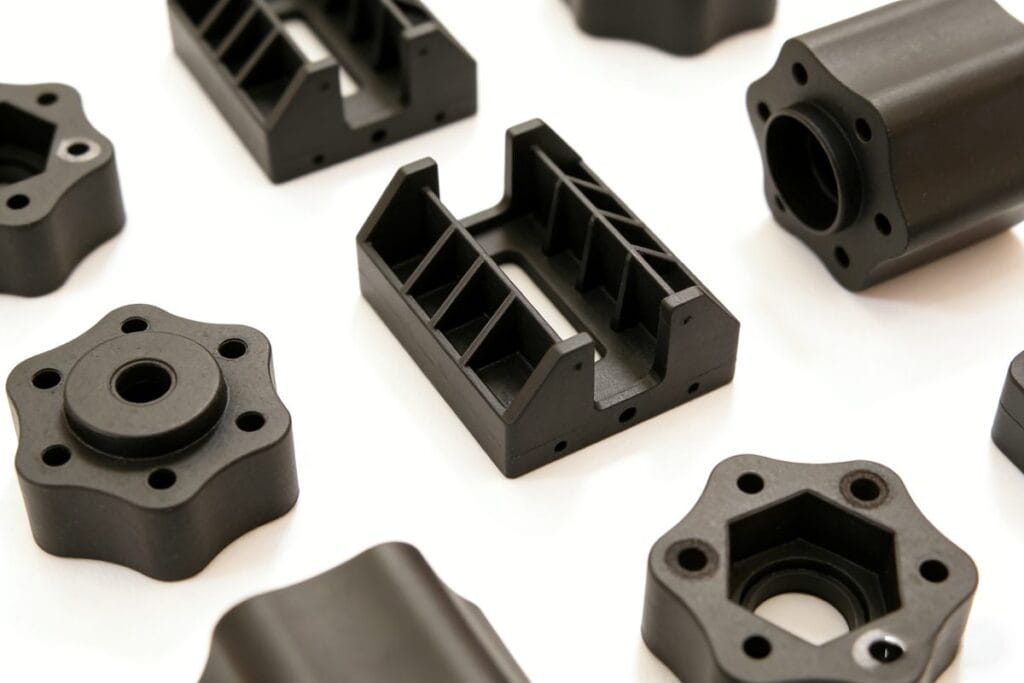
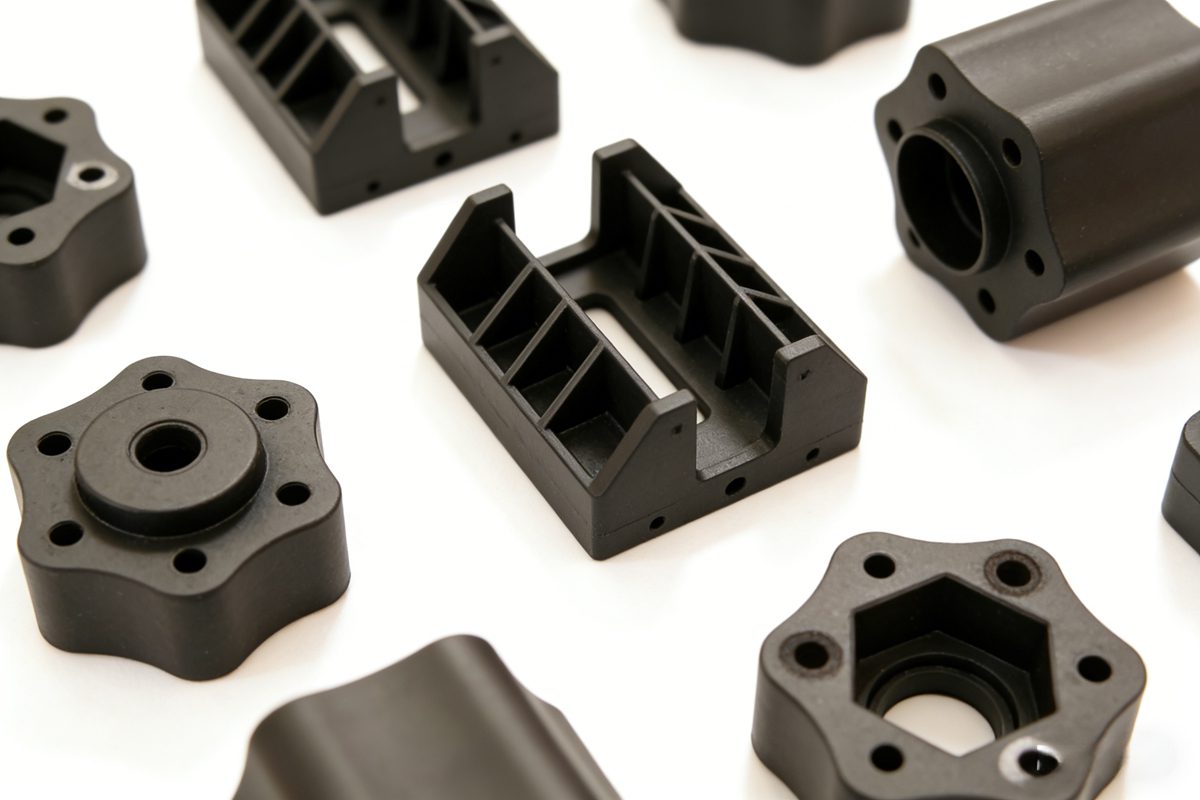
Professioneel PBT spuitgieten in moderne productiefaciliteit
Inleiding tot PBT spuitgieten
Polybutyleentereftalaat (PBT) is een hoogwaardig thermoplast dat veel gebruikt wordt in de auto-, elektrische en consumptiegoederenindustrie. Inzicht in de precieze PBT spuitgietproces voorwaarden[^1] is van cruciaal belang voor de productie van kwaliteitsonderdelen met optimale mechanische eigenschappen en maatvastheid. Deze uitgebreide gids behandelt essentiële parameters die elke ingenieur zou moeten kennen.
Belangrijkste PBT-materiaalkenmerken voor spuitgieten
Voordat u ingaat op de procesparameters, moet u eerst deze cruciale PBT-eigenschappen begrijpen die van invloed zijn op het spuitgieten:
- Lage vochtopname maar zeer gevoelig voor vocht bij hoge temperaturen, waardoor grondige droging nodig is om moleculaire degradatie te voorkomen
- Uitstekende smeltvloeiing maakt de productie van dunne wanden en complexe vormen mogelijk, maar vereist zorgvuldige controle om uitvloeiing en druppelen van de spuitmond te voorkomen
- Scherp smeltpunt met plotselinge viscositeitsdaling boven smelttemperatuur
- Smal verwerkingsvenster met snelle kristallisatie tijdens het afkoelen
- Aanzienlijke krimpsnelheden met opmerkelijke richtingsverschillen
- Hoge gevoeligheid voor inkepingen en scherpe hoeken die spanningsconcentratie veroorzaakt
- Rek tot 200% voor zuiver PBT (aanzienlijk verminderd met glasvezelversterking)
Kritische PBT-spuitgietparameters
1. Temperatuurregeling van de vaten
De juiste vattemperatuur is van fundamenteel belang voor succesvol PBT spuitgieten:
| Type materiaal | Temperatuurbereik loop | Temperatuur sproeier |
|---|---|---|
| Standaard PBT | 240~280°C | 5~10°C below front barrel zone |
| Glasvezelversterkt PBT[^2] | 230~260°C | 5~10°C below front barrel zone |
Temperatuureffecten:
- Te laag: Slechte plastificering met als gevolg korte schoten, zinksporen, ongelijkmatige krimp en doffe oppervlakteafwerking
- Te hoog: Ernstig kwijlen van spuitmondjes, vorming van vlammen, donker wordende kleur en materiaaldegradatie
2. Instellingen schimmeltemperatuur
De schimmeltemperatuur heeft een directe invloed:
- Dimensionale stabiliteit
- Vervorming
- Cyclustijd
- Kristalliniteitsgraad
Aanbevolen schimmeltemperaturen:
- Standard PBT: 40~60°C (crystallizes rapidly even at room temperature)
- Glass-Fiber Reinforced PBT: 60~80°C (slightly higher for optimal properties)
3. Richtlijnen voor injectiedruk
De lage smeltviscositeit van PBT maakt gematigde injectiedrukken mogelijk:
| Type materiaal | Drukbereik | Maximale limiet |
|---|---|---|
| Standaard PBT | 60~90 MPa | 100 MPa |
| Glasvezelversterkt PBT | 80~100 MPa | 100 MPa |
Overwegingen met betrekking tot druk:
- Verhoog de druk met de dikte van het onderdeel
- Overschrijd nooit 100 MPa om problemen met uitwerpen te voorkomen
- Hogere druk nodig voor glasgevulde verbindingen
Geavanceerde ontwerpoverwegingen voor spuitgieten
Optimalisatie van het runnersysteem
- Geef de voorkeur aan korte, dikke lopers met cirkelvormige dwarsdoorsneden voor de beste resultaten
- Standaard runners werken voor zowel gemodificeerd als ongemodificeerd PBT
- Warmloopsystemen essentieel voor met glasvezel versterkte PBT
Beste praktijken voor gate-ontwerp
- Puntpoorten en onderzeese poorten heeft de voorkeur vanwege de hoge afschuifeffecten die de schijnbare viscositeit verminderen
- Grotere poortdiameters aanbevolen
- Positie hekken direct tegenover elkaar liggende kernholten om jetting te voorkomen en problemen met stromingscompensatie te minimaliseren
- Onjuiste plaatsing van de gate veroorzaakt oppervlaktedefecten en prestatievermindering
Aanbevelingen voor het ontwerp van onderdelen
- Vermijd scherpe hoeken en inkepingen (gebruik ruime radii, vooral binnenhoeken)
- Houd rekening met aanzienlijke krimpverschillen in verschillende richtingen
- Zuiver PBT maakt gedwongen uitwerpen mogelijk voor onderdelen met kleine ondersnijdingen (niet mogelijk met versterkte kwaliteiten)
Tips voor kwaliteitscontrole bij het spuitgieten van PBT
- Altijd droge PBT hars vóór verwerking ondanks lage vochtopname
- Monitoren op sproeier kwijlen en pas de temperaturen dienovereenkomstig aan
- Implementeer hoge injectiesnelheden om de snelle kristallisatie van PBT te benutten
- Gedrag inspecties eerste artikel gericht op kromtrekken en dimensionale stabiliteit
- Consistente omlooptijden om uniforme kristalliniteit te garanderen
Conclusie
beheersen PBT spuitgietproces voorwaarden[^1] vereist een nauwkeurige controle van de temperatuur, druk en matrijsontwerpparameters. Door deze richtlijnen te volgen, kunnen fabrikanten PBT-onderdelen van hoge kwaliteit produceren met uitstekende mechanische eigenschappen, maatvastheid en oppervlakteafwerking. Denk eraan dat glasvezelversterkte kwaliteiten aangepaste parameters vereisen in vergelijking met standaard PBT.
Abonneer u op onze blog of neem contact op met onze productie-experts voor meer technische informatie over engineering plastics en spuitgietprocessen.
-
[^1]: Explore this resource to understand the essential parameters for successful PBT injection molding. [^2]: Discover the advantages and processing considerations for glass-fiber reinforced PBT.
Veelgestelde vragen
Belangrijkste PBT-materiaalkenmerken voor spuitgieten
Voordat u ingaat op de procesparameters, moet u eerst deze cruciale PBT-eigenschappen begrijpen die van invloed zijn op het spuitgieten:
Lage vochtopname maar zeer gevoelig voor vocht bij hoge temperaturen, waardoor grondige droging nodig is om moleculaire degradatie te voorkomen Uitstekende smeltvloeiing maakt de productie van dunne wanden en complexe vormen mogelijk, maar vereist zorgvuldige controle om uitvloeiing en druppelen van de spuitmond te voorkomen Scherp smeltpunt met plotselinge viscositeitsdaling boven smelttemperatuur Smal verwerkingsvenster met snelle kristallisatie tijdens het afkoelen Aanzienlijke krimpsnelheden met opmerkelijke richtingsverschillen Hoge gevoeligheid voor inkepingen en scherpe hoeken die spanningsconcentratie veroorzaakt Rek tot 200% voor zuiver PBT (aanzienlijk verminderd met glasvezelversterking)
1. Temperatuurregeling van de vaten
De juiste vattemperatuur is van fundamenteel belang voor succesvol PBT spuitgieten:
Temperatuureffecten: Te laag: Slechte plastificering met als gevolg korte schoten, zinksporen, ongelijkmatige krimp en doffe oppervlakteafwerking Te hoog: Ernstig kwijlen van spuitmondjes, vorming van vlammen, donker wordende kleur en materiaaldegradatie
2. Instellingen schimmeltemperatuur
De temperatuur van de matrijs heeft een directe invloed op: de maatvastheid, kromming, cyclustijd en de mate van kristallisatie
Aanbevolen schimmeltemperaturen: Standaard PBT: 40–60 °C (kristalliseert snel, zelfs bij kamertemperatuur) Met glasvezel versterkt PBT: 60–80 °C (iets hoger voor optimale eigenschappen)
Optimalisatie van het runnersysteem
Geef de voorkeur aan korte, dikke lopers met ronde dwarsdoorsneden voor het beste resultaat. Standaard geleiders zijn geschikt voor zowel gemodificeerd als ongemodificeerd PBT Warmloopsystemen essentieel voor met glasvezel versterkte PBT
Beste praktijken voor gate-ontwerp
Puntpoorten en onderzeese poorten heeft de voorkeur vanwege de sterke afschuifeffecten die de schijnbare viscositeit verlagen; grotere poortdiameters worden aanbevolen; plaats de poorten direct tegenover elkaar liggende kernholten om spuitvorming te voorkomen en problemen met de stromingscompensatie tot een minimum te beperken. Een onjuiste plaatsing van de klep leidt tot oppervlaktefouten en prestatieverlies
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean