 日本語



はじめに
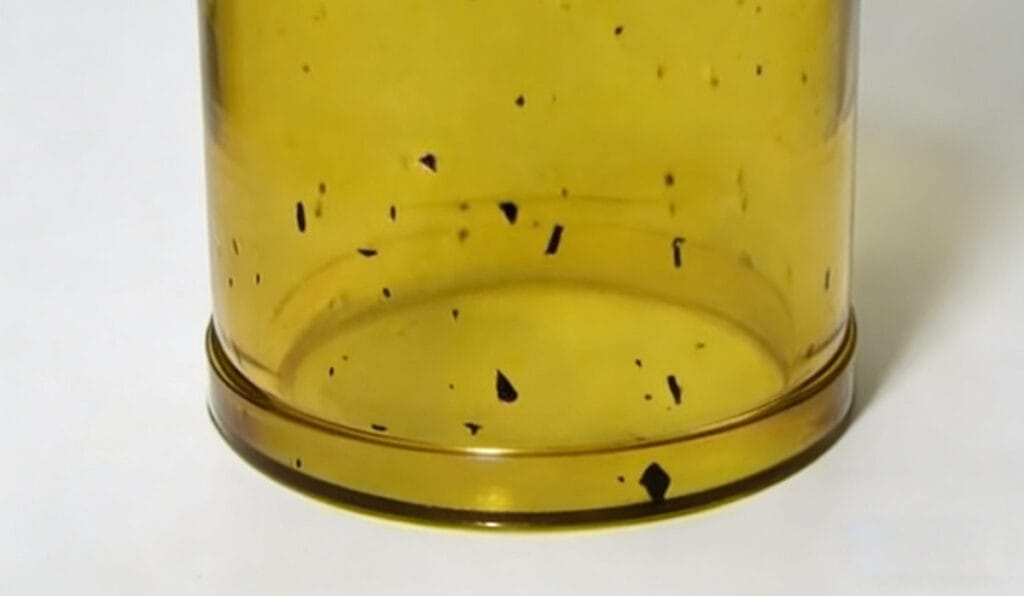
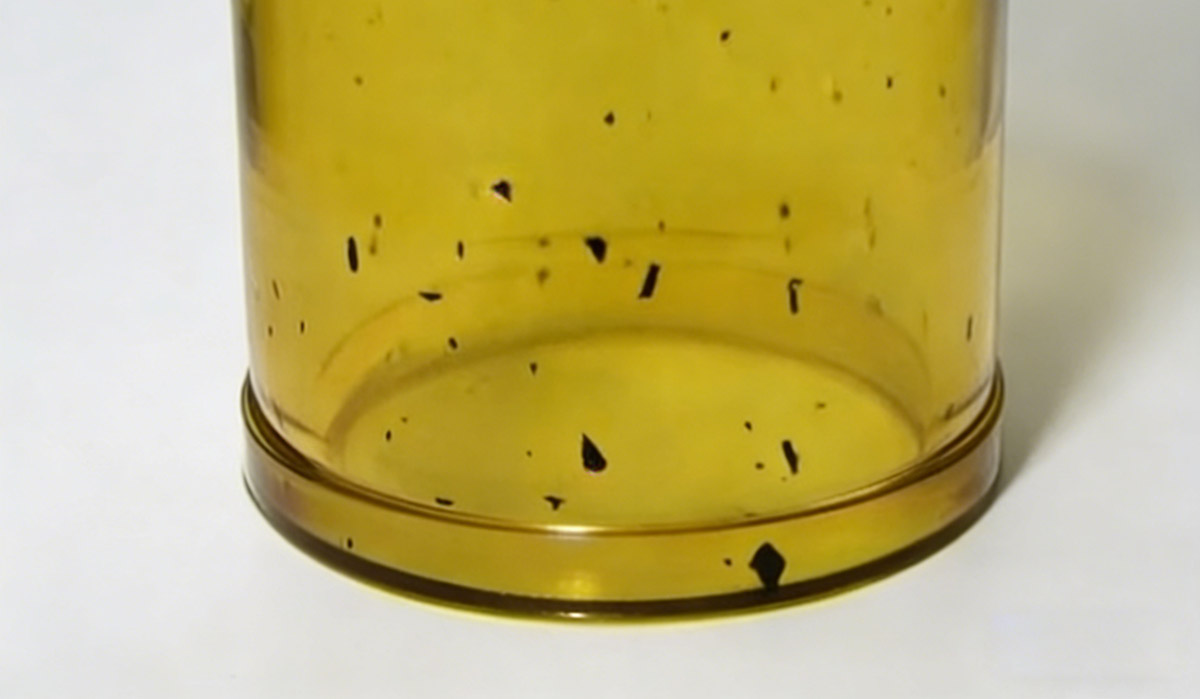
黒斑や変色は、最も一般的でありながらも厄介な欠陥の一つです。 射出成形[^1]. They not only compromise the aesthetic appeal of the final product but can also indicate underlying mechanical or process failures that affect part integrity.
根本原因を特定するには、体系的なアプローチが必要です。このガイドでは、故障の主な4つのカテゴリーを解説します。 機械の状態, 金型設計, 材料特性, そして 処理パラメータ.
1. 機械関連の要因
炭化現象が発生した場合、まず最初に確認すべき箇所は射出成形機本体であることが多い。
- 暖房制御の故障: 加熱制御システムに不具合が生じると、樽が過熱し、樹脂の熱分解を引き起こして黒く変色する可能性があります。
- ネジまたはバレルの欠陥: ねじやバレルに摩耗が生じると、溶融材料が滞留するデッドゾーンが発生することがあります。この滞留した材料は長時間加熱され、分解し、最終的に部品内部に押し込まれます。 アクションアイテム: チェックリング(逆止弁)アセンブリに摩耗がないか点検し、内部に金属異物がないか確認してください。
- 材料の劣化(例:ABS樹脂): ABS樹脂などの一部のプラスチックは高温に弱い。高温になると架橋反応を起こし、炭化しながらも元の粒状の形状を保つ。これらの硬く焼けた粒子は溶融しにくく、スクリューによって粉砕され、黒い粒となって最終製品に混入する。
2. カビ関連要因
材料や機械の設定が完璧であっても、金型設計に欠陥があると、焦げ付きや変色を引き起こす可能性があります。
- 不適切な発散方法: 排気口が不十分だと、空気やガスが閉じ込められ、それらが急速に圧縮・加熱されるため、部品表面にディーゼル効果(焼け跡)が生じる。
- ランナーシステム設計: ゲート機構やランナーが小さすぎると、溶融プラスチックに過剰なせん断応力がかかります。この摩擦によって発生する熱が局所的に材料を劣化させ、焦げ付きの原因となります。
- 汚染物質: 金型内部に不適切な潤滑剤、油、または離型剤が存在すると、高温のプラスチックと反応して変色を引き起こす可能性があります。
3.材料関連要因
原料となるプラスチックの品質と状態は、欠陥の発生を防ぐ上で極めて重要な役割を果たします。
- 過剰な揮発性物質と水分[^2]: 樹脂中の水分含有量が高い場合や揮発性化合物が過剰な場合、射出時に蒸発して気泡や焦げ跡が発生する可能性がある。
- 不純物と汚染: 異物、ほこり、または相性の悪い材料の混合は、弱点や変色の原因となる。
- 再生材の過剰使用: 再生材(再粉砕材)を過剰に使用すると、ポリマー鎖の劣化が起こりやすくなり、熱によって黒ずみやすくなる。
4. 処理パラメータ
機械の設定が不適切だと、摩擦や圧力によって過剰な熱が発生し、プラスチックが劣化する可能性があります。
- 過剰な圧力と速度[^3]: 注入速度が速すぎたり、圧力が強すぎたりすると、高いせん断熱が発生する。
- 高背圧とスクリュー速度: 背圧やスクリュー回転速度を高く設定しすぎると、バレル内部で摩擦熱が発生し、材料の熱安定性限界を超えてしまう。
- 添加剤の内訳[^4]: 添加剤の中には、ベース樹脂よりも低い温度で分解するものがあります。これらの分解残留物が次の射撃を汚染する前に除去するためには、銃身を定期的に洗浄することが不可欠です。
プロのアドバイス 常に、金型を完全に充填できる範囲で可能な限り低い温度と圧力を使用するように、プロセスウィンドウを最適化してください。
結論
黒点や変色をなくすには、製造エコシステム全体を包括的に見直す必要があります。 機械ハードウェア検証中 カビの換気確実に 材料の乾燥度と純度, そして最適化 processing parametersそうすることで、不良率を大幅に削減し、製品の品質を向上させることができます。
定期的なメンテナンスとオペレーターのトレーニングは、これらの問題の再発を防ぐための鍵となります。
[^1]: Explore this resource to discover essential techniques and insights that can enhance your injection molding process and product quality. [^2]: Discover how moisture affects material quality and prevents defects in your products. [^3]: Understanding these issues can help you optimize your injection molding process. [^4]: Learn about additive breakdown to ensure the integrity of your molded products.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean