 日本語



LSR成形のための設計は一見簡単そうに見えますが、隠れた落とし穴がプロジェクトを台無しにしてしまう可能性があります。こうしたミスは失敗と無駄なコストにつながります。成功のための重要なポイントを見ていきましょう。
LSR射出成形における重要な考慮事項は、その特有の低粘度と熱膨張率の管理です。つまり、正確な収縮率、戦略的なパーティングライン、適切なベント、適切な射出点、容易な離型、耐久性のある金型材料、そして一貫した温度制御に重点を置くことで、高品質な部品を確実に製造できます。
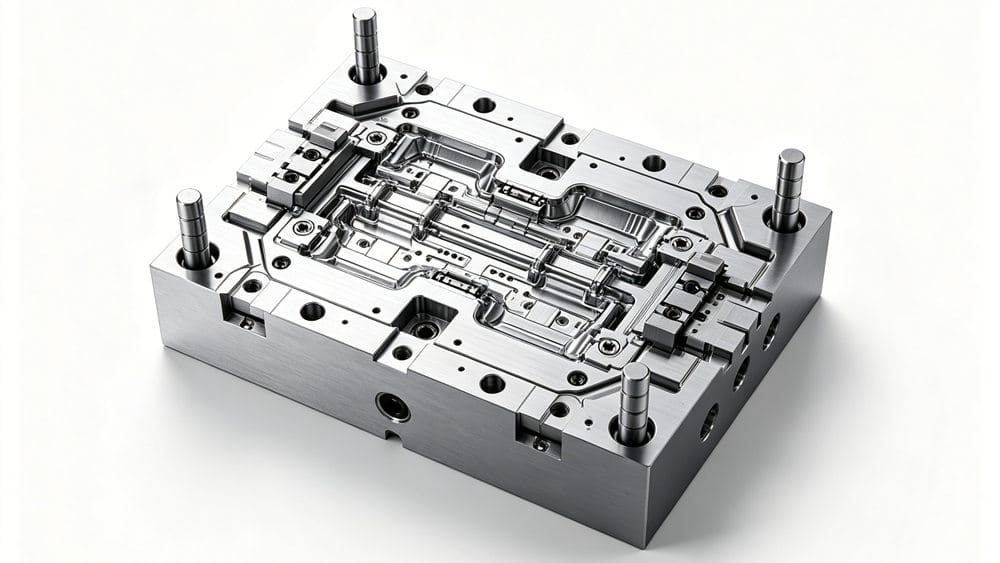
液状シリコーンゴム(LSR)の成形を始めた当初、私はそのプロセスが熱可塑性樹脂の成形と全く同じだと思っていました。しかし、原理は似ているものの、細部は全く異なることをすぐに理解しました。LSRの低粘度や熱特性といった独自の特性は、金型設計において全く異なる考え方を必要とします。これは、何度か失敗を繰り返すうちにすぐに学ぶ教訓です。これらの違いを理解することが、LSR成形をマスターし、後々の高額な修正を避けるための第一歩となります。それでは、最初から正しく理解しておくべき重要な要素を詳しく見ていきましょう。
収縮率はLSR金型設計にどのような影響を与えるのか?
LSR特有の収縮を無視すると、部品が完全に歪んでしまう可能性があります。この微妙な要因が、精度と部品の嵌合性を著しく損ないます。精度を確保するためには、最初から正しく計算する必要があります。
LSRは、通常2~4%という高い非線形収縮率を示します。この収縮率は、材料グレード、硬化温度、射出圧力によって影響を受けます。寸法精度を確保し、反りや組み立て時の嵌合不良といった部品の欠陥を防ぐためには、正確な計算が不可欠です。
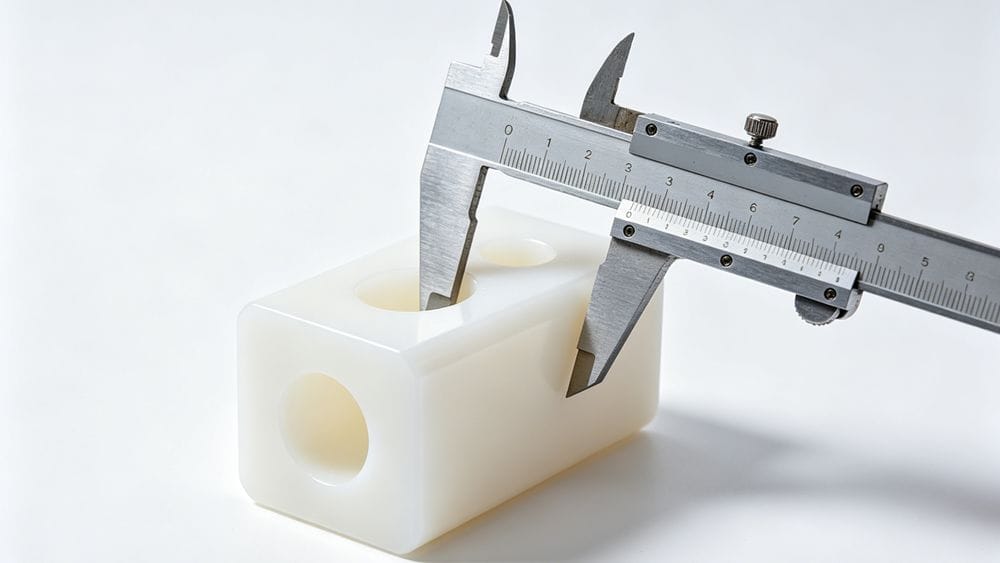
冷却時に単純に収縮する熱可塑性樹脂とは異なり、LSRはより複雑な挙動を示します。硬化プロセス中は高温の金型内で膨張し、その後室温まで冷却されるにつれて大きく収縮します。これは多くの設計者が見落としがちな重要な点です。以前、医療機器のシール材のプロジェクトで、標準的な収縮率を用いたことがありました。金型内での特定のグレードの熱膨張を考慮していなかったため、最初の部品はサイズが小さくなってしまいました。金型を調整する必要があり、時間と費用が無駄になりました。このような事態を避けるためには、最終的な収縮率に影響を与えるいくつかの要因を考慮する必要があります。
LSR収縮に影響を与える要因
| 要素 | 収縮への影響 | 設計上の考慮事項 |
|---|---|---|
| 材料グレード | グレードによって、充填剤の含有量や特性が異なります。 | 収縮率に関する具体的なデータについては、必ず材料供給元のデータシートを参照してください。 |
| 金型温度 | 温度が高くなると膨張が大きくなり、最終的な収縮率に影響を与える可能性がある。 | 予測可能な結果を得るためには、金型の温度を一定かつ均一に保つことが重要です。 |
| 部品の厚さ | 厚みのある部分は、薄い部分よりも縮みやすい。 | 内部応力や反りを最小限に抑えるため、部品の肉厚を均一に設計してください。 |
| 噴射圧力 | 梱包圧力を高めると、全体の収縮をわずかに抑えることができる。 | 成形試験中に圧力設定を最適化し、寸法を微調整する。 |
LSR成形において、パーティングラインがなぜそれほど重要なのか?
LSR(液状シリコーンゴム)を使用したパーティングラインの設計が不十分だと、バリが発生する原因となります。LSRは粘度が低いため、ごくわずかな隙間からも漏れ出し、仕上がりが悪く、使用できない部品になってしまうのです。
LSR成形金型のパーティングラインは、極めて精密で完全に一致している必要があります。LSRは硬化前は水のような粘度を持つため、わずかな隙間でもバリの原因となります。高品質でバリのない部品を製造するには、きれいで適切に設計されたパーティングラインが不可欠です。
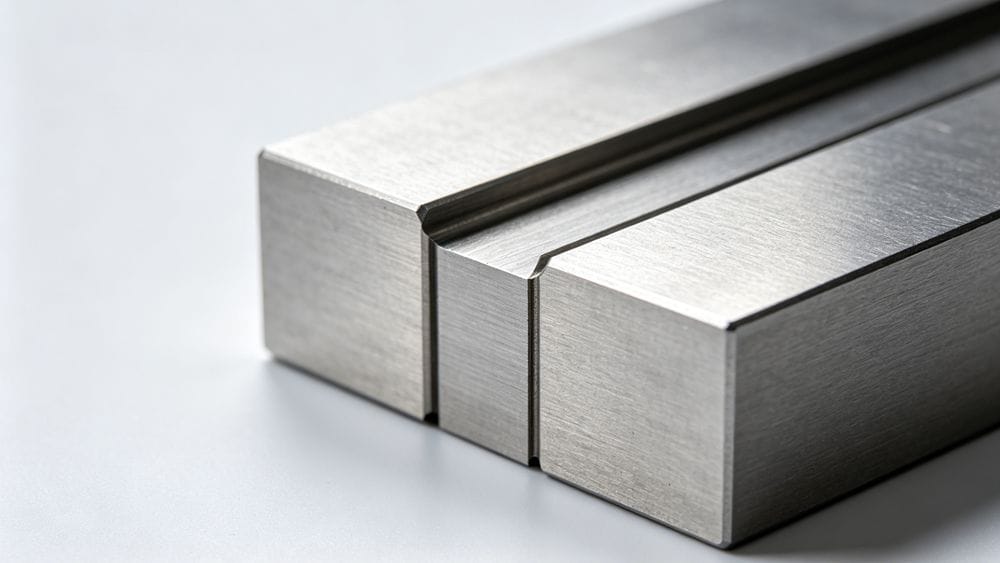
強調しておきたいのですが、LSR金型のパーティングラインに関しては、精度が何よりも重要です。あるプロジェクトで、フレキシブルキーパッドを製作していたのですが、金型のパーティングラインにわずかなずれが生じてしまいました。ABSのような熱可塑性樹脂であれば許容範囲内だったでしょう。しかし、LSRではそれが大惨事となりました。材料がはみ出し、すべての部品の周囲に薄くて厄介なバリが発生し、手作業によるトリミングに多大な労力を要しました。金型をオフラインにして表面を再加工し、完璧なシールを実現する必要がありました。この経験から、パーティングラインは単に部品を分離するためだけでなく、完璧なシール面として設計する必要があることを学びました。クランプ力が均等に分散され、しっかりとシールされるように、パーティングラインは部品の最も平坦で安定した部分に配置する必要があります。
別れの言葉のベストプラクティス
- ゼロトレランス: 金型の左右の部品間の嵌合は「ゼロ公差」を目指してください。そのためには、高精度な機械加工と研削加工が必要です。
- 単純な幾何学: 可能な限り、パーティングラインは単純な平面になるように設計してください。複雑な段差のあるパーティングラインは、シールするのがはるかに難しくなります。
- 鋭利な角を避ける: 金型の寿命全体を通して摩耗を軽減し、密閉性を向上させるため、可能であればパーティングラインを丸みを帯びたエッジに配置してください。
LSR成形型における適切な通気を確保するにはどうすればよいですか?
LSR成形において、閉じ込められた空気はよくある問題です。材料が金型に非常に速く充填されるため、空気が抜ける時間がなく、気泡や成形不良の原因となります。
LSR成形において、空気の混入を防ぐためには、効果的な通気が不可欠です。LSRは粘度が低く、充填時間が短いため、通気口は流路の終端部や空気が混入する可能性のあるあらゆる箇所に戦略的に配置する必要があります。
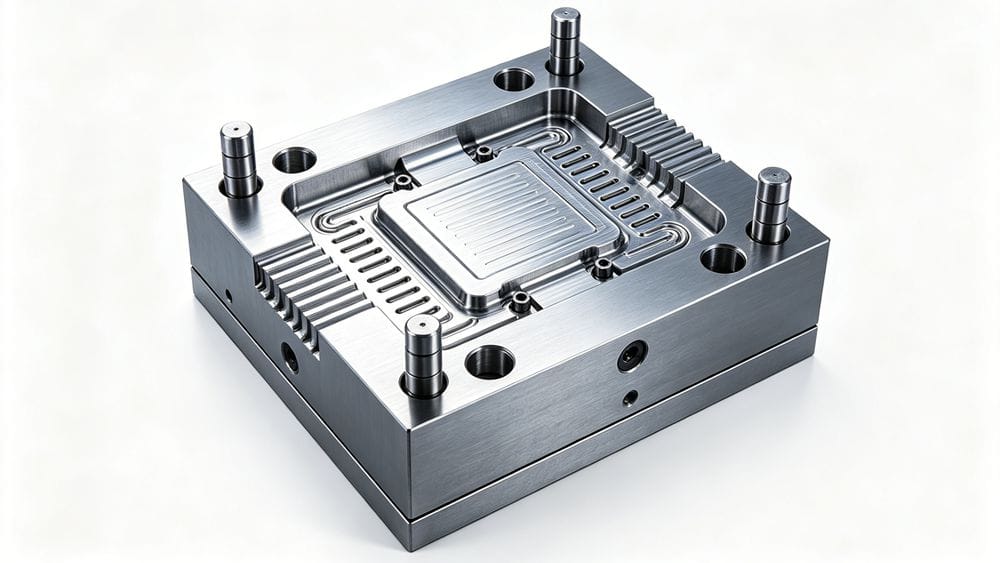
ボトルに水を注ぐことを想像してみてください。注ぎ方が速すぎると、空気が閉じ込められて泡が逆流します。LSRも金型内で同様の挙動を示します。流動性が非常に高く、硬化も非常に速いため、閉じ込められた空気は最終製品に閉じ込められ、構造的完全性や外観を損なう空隙が生じます。以前、透明なLSRレンズで、小さな気泡が常に同じ場所に現れるという問題が発生しました。気泡が逃げる経路がない、流れの行き止まりになっていることが分かりました。解決策は、まさにその場所に深さわずか0.005mmの非常に浅い通気孔を設けることでした。LSRは粘度が高すぎてこのような小さな隙間には流れ込みませんが、空気は容易に逃げます。この小さな変更で問題は完全に解決しました。複雑な部品の場合、射出直前にキャビティからすべての空気を吸引する真空システムを使用することをお勧めすることがよくあります。これにより、毎回完璧な気泡のない充填が保証されます。
LSR設計において、注入ポイントはどこに配置すべきでしょうか?
射出ゲートの位置は、決して些細なことではありません。材料の流れ方、ウェルドラインの形成位置、さらには部品の性能にまで影響を与えるからです。
射出点(ゲート)は、均一な充填を確保し、欠陥を最小限に抑えるため、部品の最も厚い部分に配置する必要があります。LSRの場合、材料が金型キャビティに入る前に硬化するのを防ぐため、コールドランナーシステムの使用を強く推奨します。
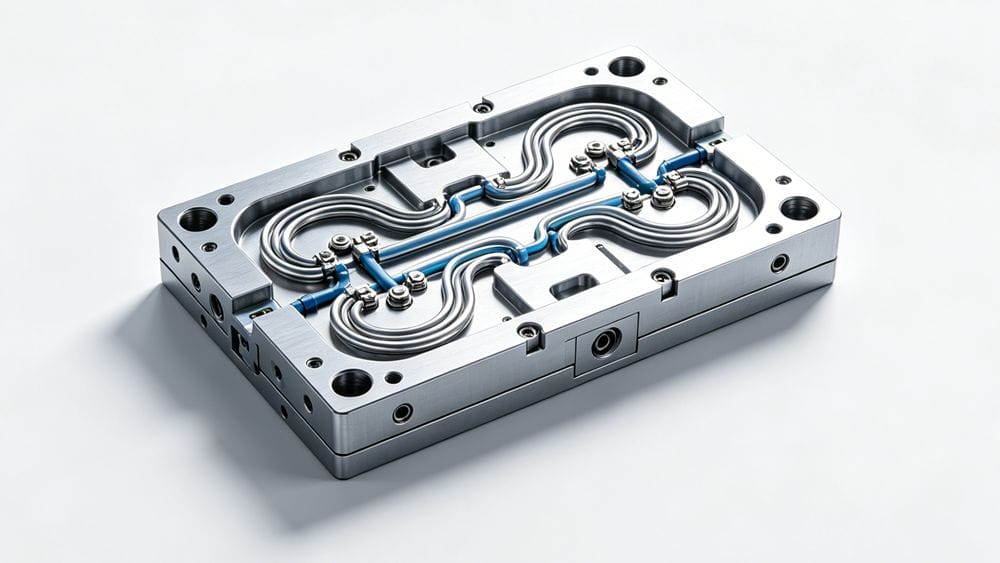
適切なゲート位置の選択は戦略的な決定です。LSRは厚い部分から薄い部分へと流れるようにしたいものです。そうすることで、空気をベントに向かって押し出し、材料が硬化し始める前にキャビティ全体が満たされるようになります。ゲートの位置が適切でないと、2つの流動面が交わる場所に「ウェルドライン」が生じる可能性があります。ウェルドラインは避けられない場合もありますが、部品の弱点となる可能性があります。私は以前、柔軟性のあるOリングのプロジェクトに携わった際、ゲートが重要な応力点の真向かいに配置されていました。テスト中に、Oリングはまさにウェルドラインで破損し続けました。ゲートをより重要度の低い領域に移動するために金型を再設計する必要があり、その結果、強度に関する問題は解決しました。これが、LSRにコールドランナーシステムをほぼ常に使用する理由です。コールドランナーシステムは、ゲートまで材料を冷却し、高温の金型キャビティ内に入ってから硬化を開始させます。これにより、プロセスをより適切に制御でき、ランナーでの材料の無駄をなくすことができます。
LSR成形品の脱型に最適な戦略は何ですか?
成形品を金型から取り出すのは、意外と難しい場合がある。LSRは柔軟性と粘着性があり、射出成形時に硬質な熱可塑性樹脂とは異なる挙動を示す。
LSR樹脂の脱型には、成形品がコアではなく、表面積の大きい金型キャビティに付着しやすい傾向があるため、綿密な計画が必要です。そのため、きれいに取り出すには、エジェクタピン、エアアシスト、ロボットグリッパーなどを戦略的に使用することがしばしば必要となります。
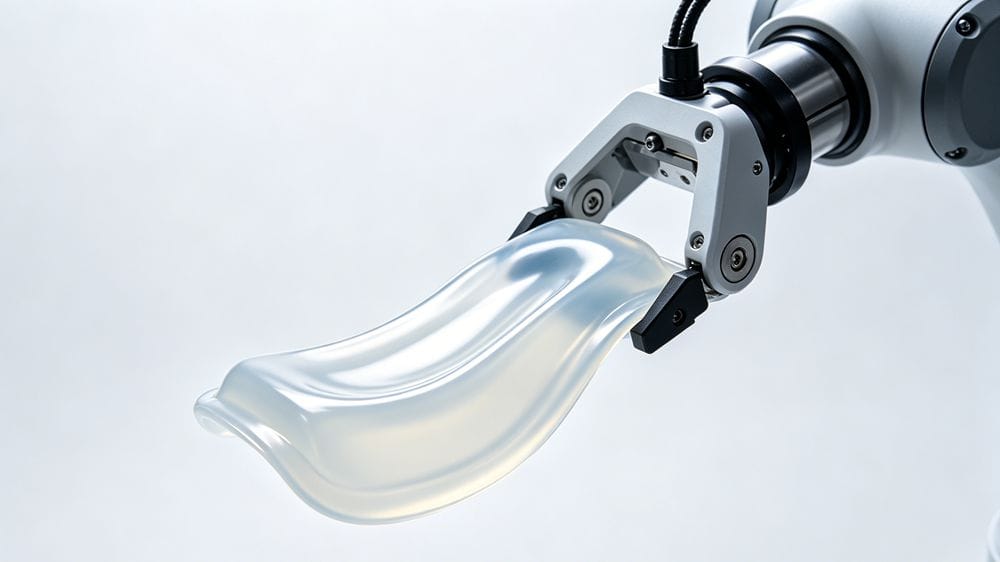
LSRには、直感に反する点がもう一つあります。それは、金型の可動側(コア)に必ずしも付着するとは限らないということです。熱で膨張するため、最も接触している面に付着する傾向があります。そのため、多くの場合、固定側(キャビティ)に留まります。複雑なベローズ部品のプロジェクトを思い出します。部品はコアに付着するだろうと想定し、すべてのエジェクタピンをそこに配置しました。最初の試作では、部品は頑固にキャビティ内に留まり、エジェクタピンは空洞に押し付けられるだけでした。反対側にもエジェクタを追加し、空気を吹き付けて部品を取り出す必要がありました。繊細な部品や複雑な部品の場合、ロボットアームによる自動取り外しが、脱型中に部品が損傷したり変形したりしないようにするための最良の方法です。部品の取り外し方法については、設計の初期段階から検討する必要があります。
LSR成形にはどの金型材料を選ぶべきか?
金型材料の選択は、金型の寿命と部品の品質に直接影響します。LSR成形は高度な技術を要するプロセスであり、どんな鋼材でも良いというわけではありません。
LSR用の金型は、P20やH-13のような高品質の予備焼入れ鋼または全体焼入れ鋼で作製する必要があります。金型材料は、高い成形温度と、一部のLSRグレードに見られる可能性のある研磨性に耐え、長寿命と安定した部品品質を確保する必要があります。
LSR金型は、通常170℃~200℃(340°F~390°F)の高温で使用されます。アルミニウムなどの軟質材料は、熱サイクルに耐えられず、すぐに摩耗してしまうため適していません。頑丈な工具鋼が必要です。試作品や少量生産の場合は、P20などの予備焼入れ鋼が費用対効果の高い選択肢となります。しかし、大量生産、特にガラスなどの充填剤を含む研磨性の高いLSRグレードを使用する場合は、H-13などのより強靭な全体焼入れ鋼を使用する必要があります。劣悪な鋼材で作られた金型は、わずか数千回のサイクルで摩耗やバリが発生し始めるのを見てきました。最初から適切な材料に投資することで、ダウンタイム、修理、品質問題を防ぎ、長期的には莫大なコストを節約できます。金型の表面仕上げも重要です。研磨された表面は、部品の離型を容易にし、外観を向上させます。
温度制御はLSR部品の品質にどのような影響を与えるのか?
均一な温度管理は、LSR部品の均一性を確保する鍵となります。金型表面の温度にわずかなばらつきがあるだけでも、硬化不良、寸法不安定、そして部品の不良につながる可能性があります。
LSR成形においては、正確かつ均一な温度制御が不可欠です。金型は通常、電気カートリッジを用いて特定の温度まで加熱され、硬化プロセスが開始されます。加熱が不均一だと、硬化不足や反り、寸法ばらつきなどの問題が生じる可能性があります。
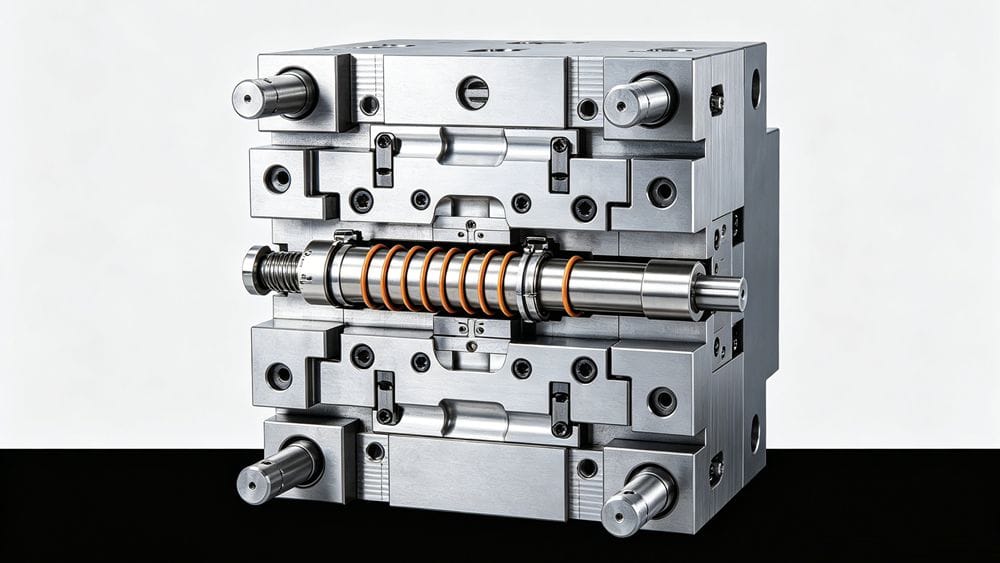
これは熱可塑性樹脂成形とは全く逆で、熱可塑性樹脂成形では金型を積極的に冷却します。LSRでは、加熱して白金触媒による硬化反応を誘発します。ここでのキーワードは 均一. 金型の特定の部分が他の部分よりも高温になると、その部分のLSRはより早く硬化します。これにより、部品内部に内応力が生じ、冷却時に反りが生じる原因となります。 当社では、金型全体に複数の加熱カートリッジと温度センサーを配置し、キャビティ表面全体が安定した均一な温度になるよう確保しています。自動車用ガスケットのプロジェクトにおいて、圧縮永久歪みの値にばらつきが見られました。 調査の結果、加熱カートリッジの1つが故障しており、金型に低温箇所が生じていたことが判明しました。これを交換して温度を安定させると、部品の特性は再び一貫したものになりました。このように、適切に設計された加熱システムは、高品質なLSR金型にとって不可欠な要素なのです。
結論
LSR成形をマスターするには、その特有の特性に注意を払う必要があります。収縮、パーティングライン、通気、温度制御といった細部にまで気を配ることで、プロジェクトにおいて高品質で安定した結果が得られます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean