 日本語



の世界 2色 射出成形[^1] (と呼ばれることが多い 2K成形 または ダブルショット成形)は、複雑さと創造性を兼ね備えており、製造業者は複雑な多材料または多色のプラスチック部品を1サイクルで製造することができる。.
二色射出成形は、二色の部品を製造するための非常に効果的な方法であるが、機械と加工パラメーターの正確な制御が要求される。.
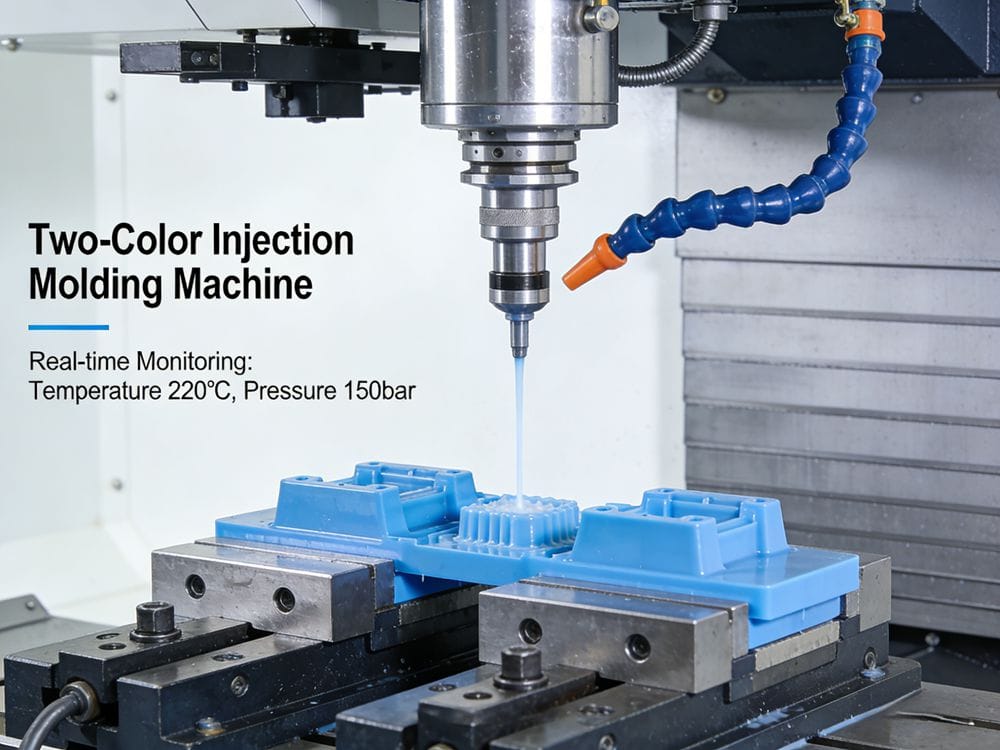
製品が最高の品質基準を満たすためには、このプロセスのニュアンスを理解することが極めて重要です。生産特性と金型構造を探りながら、私の洞察と経験をお伝えします。.
二色射出成形の生産特性?
2色射出成形の旅は、その生産特性を理解することから始まります。高品質の2色成形品は、このプロセスにおける4つの重要な柱にかかっています:
デュアル・インジェクション・ユニット:2色射出成形機は通常、2つの同じ可塑化ユニットと射出ユニットで構成される。.
- シンメトリーが鍵:ノズルと金型の構造はシームレスに回転または移動しなければならない。.
- パラメータの整合性:溶融温度、射出圧力、射出量を一定にし、変動を最小限に抑える。.
高圧・高温パラメータ:通常の射出成形と異なり、2色成形はより高い溶融温度と射出圧力を必要とする。.
- 理由:長く複雑な金型ランナーは流動抵抗を増加させ、キャビティに充填するためにより大きな力を必要とする。.
素材選択基準[^2]:適切な素材を選ぶことは、色だけでなく熱物理学的にも重要である。良い選択肢は以下の通り:
- 高い熱安定性:劣化を避けるため。.
- 低溶融粘度:スムーズな流れのために。.
- なぜですか? 高い溶融温度と長い滞留時間は、次のような堅牢な材料を必要とする。 ポリオレフィン, ポリスチレン(PS), そして ABS.
ボンディング品質の確保:異なる色のメルトが完全に接着することを保証するために、オペレーターは以下のものを使用する:
- より高いメルト温度
- より高い金型温度
- より高い噴射圧力と噴射速度
> プロからのアドバイス:2つの材料の界面は、最も重要な接着ポイントです。温度と圧力を最適化することが、強力な接着には不可欠です。.
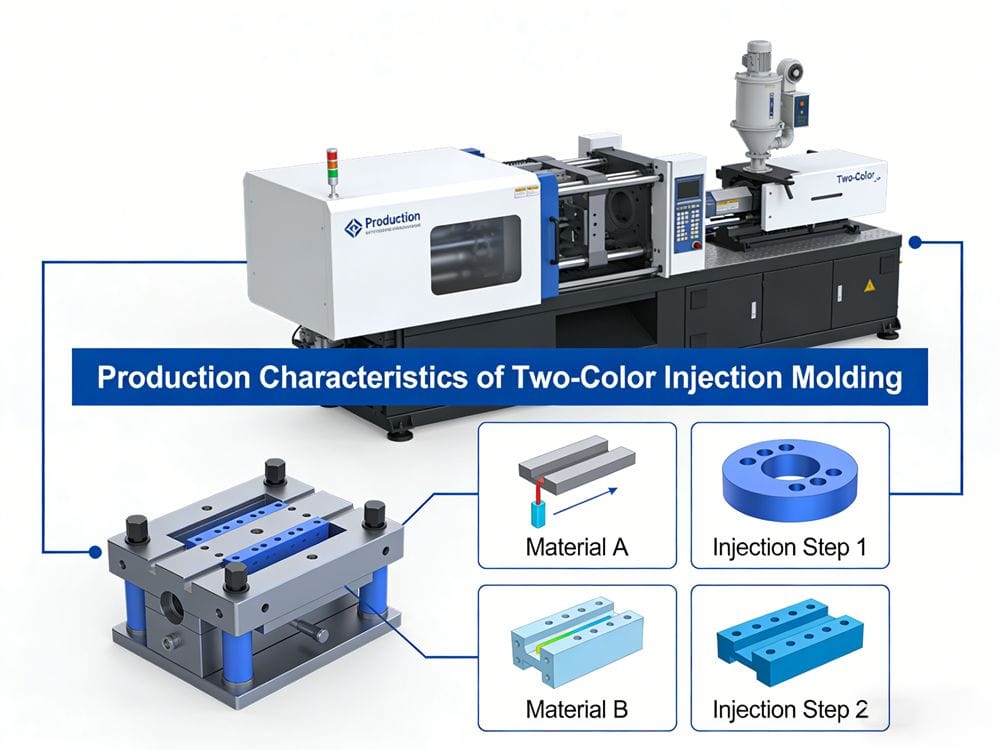
2色の金型構造の形態をより深く探求していく上で、効率化のために利用される方法の違いを理解することは不可欠である。.
2色のカビ構造が形成される?
二色成形は一般的に2つの方法に分類される: コア・シフト(翻訳) そして コア・ローテーション.
コア・シフト(翻訳)法:この方法では、金型のコア側が直線的に移動する。.
- 構造:金型には2枚のキャビティプレートと1枚のコアプレートがある。.
- プロセス:
- ファーストショット:コアが第1のキャビティに対して閉じ、第1の材料が注入される。.
- シフト:固化後、金型は開き、半完成品はコアプレート上に残る。.
- 翻訳:コアプレートが第2キャビティに合わせて移動する。.
- セカンドショット:第2の材料が注入される。.
- 排出:金型が開き、部品全体が取り出される。.
コア回転法[^3]:大量生産のための、より近代的で効率的なアプローチ。.
- 構造:この方式の特徴は、回転可能なコアを持つ2つのキャビティである。.
- マシン:理想は2つのバレルがあり、2つ目は垂直に配置されていること。.
- プロセス:
- 同時注入:両方のバレルが同時に異なるプラスチックを射出する。.
- 排出:凝固後、完成品は自動的に排出される。.
- ローテーション: The "rotatable core" turns 180度 次のサイクルのために。.
⚡ 効率の比較
核心的な違いは注射のタイミングにある。.
- コアシフト:シーケンシャルインジェクション(バレル1、バレル2の順)。.
- コア・ローテーション:同時注入(バレル1+バレル2)。.
結果:同じ製品であれば、生産効率は コア・ローテーション モードは 2回 その コアシフト モードだ。.
技術比較表
| 特徴 | コア・シフト(翻訳) | コア・ローテーション |
|---|---|---|
| 金型の複雑さ | 中程度 | 高い |
| 注入シーケンス | シーケンシャル(交互) | 同時 |
| サイクルタイム | 遅い | より速く |
| 効率性 | スタンダード | 2倍以上 |
| 最適 | 大型部品、少量生産 | 大量生産、小型/中型部品 |
これらの方法とその効率を理解することは、2色射出成形プロジェクトにおいて、十分な情報に基づいた決定を下すのに役立ちます。.
結論
2色射出成形をマスターするには、最適な結果を得るための生産特性と金型構造の知識が必要です。.
[^1]: Explore this resource to stay updated on cutting-edge techniques and innovations in injection molding, enhancing your production efficiency. [^2]: Understand the key factors in selecting materials for two-color injection molding to ensure optimal results. [^3]: Discover the efficiency of the Core Rotation Method and its advantages in high-volume production.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean