 日本語



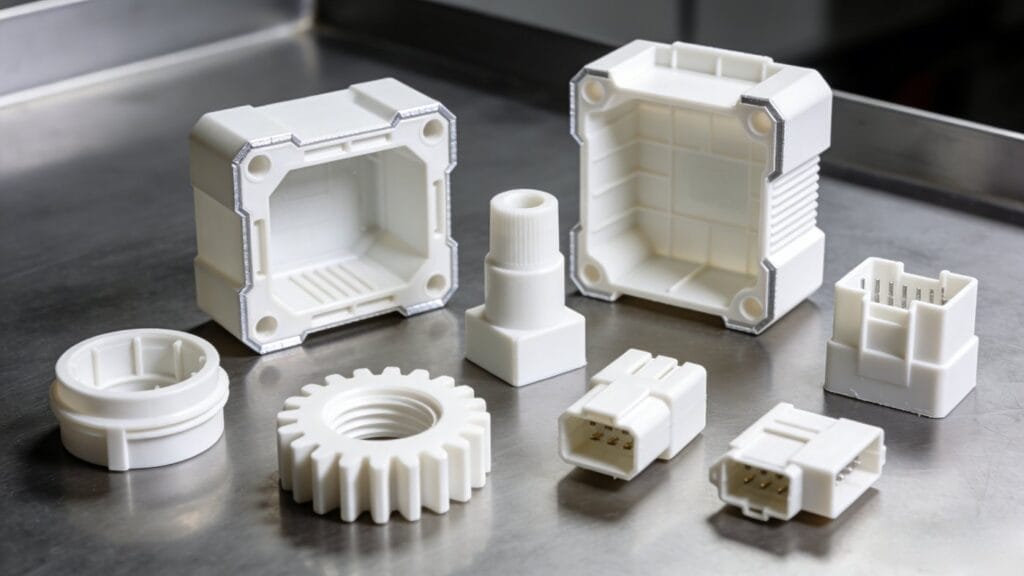
射出成形プロセスは、高品質な生産基準を達成するために不可欠です。需要の増加と技術の進歩に伴い、プロセスパラメータの理解と最適化がますます重要になります。
高品質な製品を製造するためには、射出成形プロセスのパラメータを最適化することが不可欠です。機械仕様、型締め力、温度設定といった主要な要素はすべて、最終製品の品質に重要な役割を果たします。
射出成形プロセスは複雑であり、そのプロセスを正しく行うことが製品の品質に大きな影響を与えます。いずれかのパラメータを見落とすと、欠陥、非効率性、コスト増加につながる可能性があります。より良い結果を得るために、射出成形プロセスの重要な側面を詳しく見ていき、最適化する方法を理解しましょう。
射出成形機の仕様選定について
適切な射出成形機を選ぶことは、生産工程における最初のステップです。金型の状態と製品の要件を慎重に検討する必要があります。
射出成形機を選定する際には、金型サイズ、成形品重量、必要な型締め力、および射出量を考慮する必要があります。これにより、様々な金型に効率的に対応できる機械を選ぶことができます。
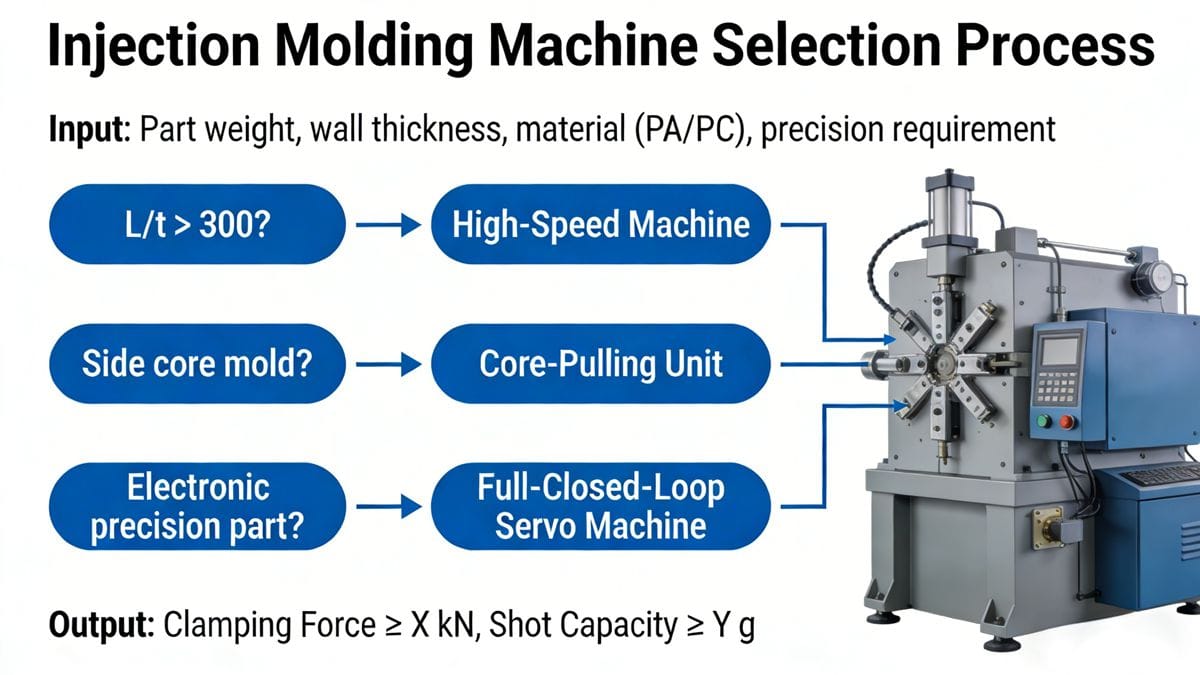
適切な選択をするためには、機械メーカーが提供する仕様を評価する必要があります。これには、特別な構成が必要かどうかを理解することも含まれます。例えば、PAやPCなどの材料を製造する場合は、専用のねじを使用する必要があります。金型にコア抜きやねじ切りなどの特殊な機能がある場合は、追加の装置が必要になる場合があります。
場合によっては、薄肉製品向けの高速射出成形機や、精密電子部品向けの完全閉ループ制御機など、特殊な機能を備えた機械が必要になることがあります。そのため、円滑な操業を確保するには、製品の品質要件に合わせて機械を選定することが不可欠です。
クランプ力設定?
適切な締め付け力を設定することは、製品の品質にとって非常に重要です。締め付け力の理論的な計算式は次のように表されます。
Fcm > = K × Pavg × Aproduct × 10
どこ:
- Fcmは締め付け力(KN)です。
- Kは安全率(通常1~1.2)です。
- Pavgは平均キャビティ圧力(MPa)です。
- 製品とは、金型パーティング面上に投影される製品の最大面積(cm²)のことです。
型締め力は、品質を確保できる程度に低く設定しつつ、射出成形中に金型が開いてしまうのを防ぐのに十分な高さに設定する必要があります。製造中の熱膨張に応じて調整が必要です。

実際の現場では、クランプ力の設定に0.1~0.2mmの余裕を持たせることがよくあります。こうすることで、機械に不必要な摩耗を与えることなく、製品の品質を維持できます。原則は明確です。製品の品質を保証するために必要な最小限のクランプ力を使用すればよいのです。
主要なプロセスパラメータ設定?
射出成形部品の高品質化には、温度制御が不可欠です。バレルと金型の温度設定は、使用するプラスチック材料の種類に合わせて適切に行う必要があります。
バレル温度は、通常、プラスチックの融点より10℃~30℃高く設定する必要があります。これにより、材料が金型内にスムーズに流れ込むことが保証されます。
金型温度に関しては、製造中は水冷システムを使用することをお勧めします。ただし、精度と表面品質が最優先される場合は、より正確な温度管理のために温度制御装置が必要になる場合があります。
その他の重要なパラメータとしては、射出時間、保持時間、冷却時間などが挙げられます。これらは、製品の厚さや材料特性などの要因に基づいて調整する必要があります。射出時間が長すぎると摩耗やエネルギーコストの増加につながるため、射出時間を過剰にすることは絶対に避けるべきです。
私の経験では、これらのパラメーターの適切なバランスを維持することが、品質を犠牲にすることなく望ましい結果を達成するための鍵となります。
その他の重要なパラメータは?
主要な設定項目に加えて、射出成形プロセスには他にもいくつかの重要なパラメータが存在します。背圧、スクリュー回転速度、各種動作パラメータなども慎重に設定する必要があります。
これらのパラメータを無視すると、最終製品に欠陥やばらつきが生じる可能性があります。例えば、背圧は溶融物の均一性に影響を与え、スクリュー回転速度は射出サイクル時間に影響を与える可能性があります。
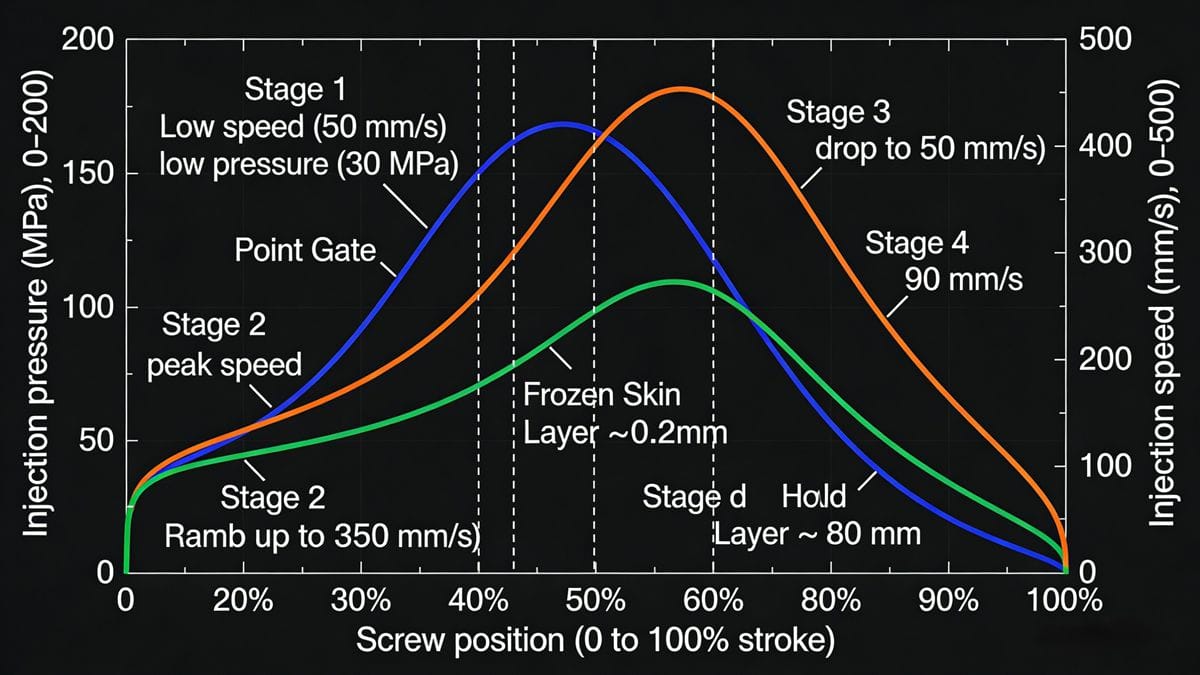
To illustrate how these parameters interact, let’s consider a practical example: producing nylon cable ties.
- 流れの長さと厚さ製品の流路長が長い(L/t比が511)ため、高速注入が適している。
- ゲートタイプポイントゲート設計では、流れ抵抗を克服するために、より高い射出圧力が必要となる。
- 物質の流れ融点は、材料の流動性を確保するために設定する必要がある。
パラメータを設定する際は、体系的に進めてください。まず圧力調整から始め、次に速度、最後に温度を調整します。製品の品質を一貫して管理するためには、変更内容を正確に記録することが不可欠です。
結論
射出成形パラメータの最適化は、高品質な製品生産を実現するために不可欠です。適切な設定を行うことで、より優れた製品とより効率的なプロセスが実現します。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean