 日本語




射出成形における脆性は、生産工程を台無しにし、製品の安全性を損なう可能性のある厄介な欠陥です。プラスチック部品が脆い場合、応力が加わるとひび割れ、折れ、破損しやすくなります。
根本的に、この問題は通常、 ポリマーの分解 (where molecular chains break, reducing molecular weight) or 過剰な内部ストレス.
壊れやすい部品を扱っている場合でも、慌てる必要はありません。このガイドでは、プラスチックが脆くなる主な原因5つを詳しく解説し、それらを解決するための具体的な方法をご紹介します。
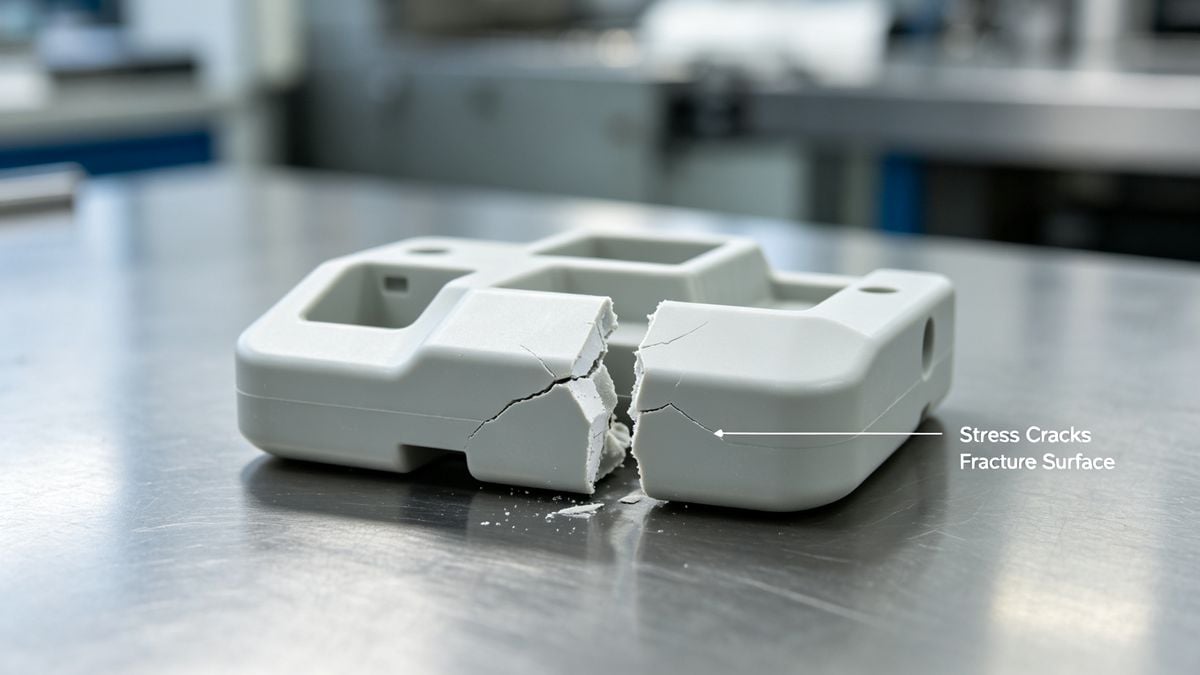
1. プラスチック部品が脆くなる5つの根本原因
問題を解決するには、まずその原因を特定する必要があります。脆さは通常、次の5つの領域のいずれかに起因します。
機器の問題
- バレルデッドスポット: バレル内の障害物やデッドゾーンは、溶融物の劣化を引き起こす可能性がある。
- 不適切な機械サイズ選定: 機械の可塑化能力が小さすぎると、材料が適切に溶融しません。逆に大きすぎると、プラスチックがバレル内に長時間留まり、熱劣化や脆化の原因となります。
- 排出に関する問題: エジェクタピンの位置ずれやピンの配置不良は、部品取り外し時に深刻な機械的ストレスを引き起こす可能性があります。
金型設計上の欠陥
- 流量制限: ゲートやランナーが小さすぎると、過剰なせん断熱が発生し、ポリマーが劣化する。
- バランスの悪いランナー: ランナーシステムの構成が不適切だと、充填ムラや応力が発生します。
- カビ構造の不良: 異常なサイクル時間や冷却問題を引き起こす欠陥。
処理パラメータ
- 極端な気温: バレル/ノズルの温度が低すぎると、適切な溶融が妨げられます。逆に、材料が劣化しやすい場合は、温度を慎重に最適化する必要があるかもしれません。
- 過剰なせん断力: 背圧が高すぎたり、ねじの回転速度が速すぎたりすると、摩擦熱が過剰に発生し、プラスチックが破損する。
- 金型温度に関する問題: 金型が冷たすぎると、早期冷却が発生し、ウェルドラインの融合不良を引き起こします(特にポリカーボネートのような高融点プラスチックの場合)。金型が熱すぎると、射出が困難になります。
- 金属インサート: ポリスチレンなどの脆いプラスチックに金属製のインサートを使用すると、膨張率の違いにより大きな熱応力が発生する。
材料と樹脂の問題
- 汚染: 樹脂中の不純物、不適切な添加剤、または過剰な溶剤。
- 水分: ABS樹脂などのプラスチックは、加熱中に蒸気にさらされると触媒分解を起こし、内部に深刻なひずみが生じる。
- 過剰リサイクル: 再粉砕物を過剰に使用したり、再粉砕物を何度も処理したりすると、分子量が大幅に低下します。
- 樹脂の品質不良: 分子量分布が広い、または他のポリマーによる汚染。分子分解が部品にどのような影響を与えるかについてのより深い技術的な理解については、次のガイドをお読みください。 射出成形プラスチックの劣化の原因と対策.
部品設計上の制約
- ストレス集中装置: 鋭角、切り欠き、または急激な壁厚の変化。これらの特徴は故障の原因となることで知られています。詳しくは、当社の記事をご覧ください。 how to prevent stress cracking in plastic product design.
- 薄い壁: 薄すぎる部品や中空部分が多すぎる部品は、構造的な完全性に欠けます。 壁の厚さがプラスチック部品の品質にどのように影響するか 弱点を避けるため。
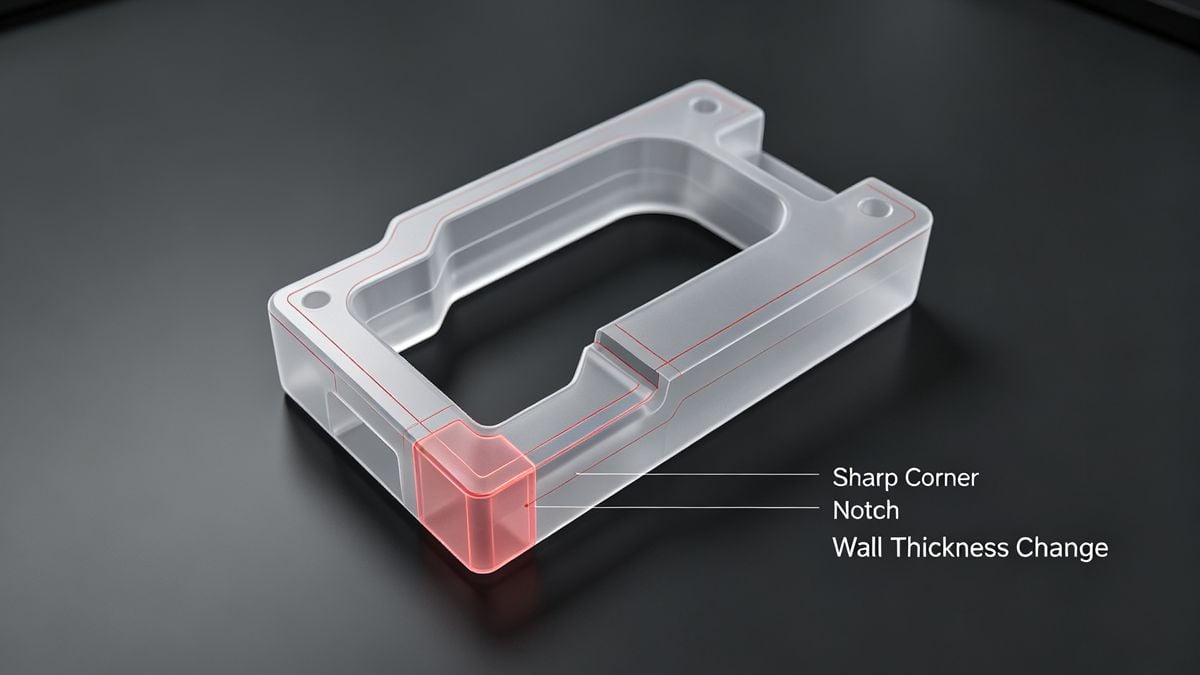
2. クイックトラブルシューティングガイド
この体系的なリファレンスを使用して、製造現場での脆化問題を迅速に診断し、修復してください。
| カテゴリ | 潜在的な原因 | 実行可能な解決策 |
|---|---|---|
| 材料 | 水分汚染 | 加工前に樹脂を十分に乾燥させてください。 (Note: Avoid over-drying, as it can also degrade heat-sensitive materials). |
| 材料 | 再粉砕材の過剰使用 | 再生樹脂の割合を減らし、バージン樹脂の比率を増やす。 |
| 金型設計 | 小型ゲート/ランナー | ゲートとランナーのサイズを大きくすることで、せん断熱とポリマーの分解を低減できます。 |
| 装置 | 不均一な溶融 | 均一な温度分布を実現するために、高性能なミキシングスクリューにアップグレードしてください。 |
| 処理 | 高せん断熱 | バレル/ノズル温度を下げ、背圧、スクリュー回転速度、および噴射速度を低下させる。 |
| 処理 | 溶接線が弱い | 溶融温度と射出圧力を上げて、溶接線の強度を向上させましょう。 |
3. 予防のためのベストプラクティス
脆くなった部品を修理するには、単にダイヤルを微調整するだけでは不十分です。総合的なアプローチが必要です。丈夫で耐久性のある部品を確保するためのベストプラクティスをご紹介します。
- 乾燥を最適化する: 樹脂メーカーの乾燥ガイドラインを必ず厳守してください。乾燥期間が長すぎたり、過度に高温で乾燥させたりすると、特に熱に弱いポリマーの場合、熱分解を引き起こす可能性があることを覚えておいてください。
- ネジをアップグレードしましょう: エンジニアリングプラスチックを頻繁に加工する場合は、均一な可塑化を実現する高品質のスクリューに投資することをお勧めします。局所的な熱の蓄積は、ポリマーの強度を静かに低下させる原因となります。
- 製造性を考慮した設計(DFM): 適切な抜き勾配を設定し、鋭角な角を丸め、壁厚を均一に保つために、早い段階からエンジニアと協力して作業を進めてください。
- プロセスのバランスを取る: 溶接線が弱い場合、溶融温度と射出圧力を上げることでポリマー鎖を適切に絡ませることができ、構造強度を大幅に向上させることができる。
堅牢な製造を実現するためにIDEAL PROと提携しましょう
脆性などの複雑な問題を解決するには、単なるトラブルシューティング以上のものが必要であり、高度な技術的専門知識を持つパートナーが必要です。 IDEAL PRO当社は、カスタムプラスチック射出成形と製品設計の分野で業界をリードしており、迅速なプロトタイピングから本格的な量産まで、エンドツーエンドのソリューションを提供しています。
18年以上の経験と3,000件近い多様な製品開発実績を持つ当社の一流設計・技術チームは、新製品開発とコスト効率化戦略を専門としています。スタートアップ企業であろうと、業界に根ざした老舗企業であろうと、当社のターンキーソリューションサービスは製品開発のあらゆる段階を網羅し、耐久性、高品質、そして市場投入準備が整った部品の提供を保証します。
次はあなたの番です
製造現場で深刻な脆性問題を解決できた経験はありますか?それは材料、金型、それとも加工工程の問題でしたか?以下のフォームであなたの経験やヒントを共有してください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean