 日本語



射出成形パラメータの習得:調整ロジック、標準値、および欠陥トラブルシューティング
ベテランの成形技術者は、ある根本的な真実を知っている。 金型が基礎を築き、原材料が特性を決定するが、プロセスパラメータが歩留まり率を決定する。
一般的なものの90%以上 射出成形 ヒケ、バリ、気泡、焼け跡、ウェルドライン、反り、エジェクタピンの応力といった欠陥は、金型の欠陥が原因ではありません。これらは、パラメータマトリックスのバランスが崩れた結果生じるものです。多くの初心者は、推測に頼り、圧力や温度を闇雲に上げてしまいますが、これは新たな欠陥を生み出し、サイクルタイムを延ばし、材料を無駄にするだけです。
科学的な射出成形は、 5つの主要パラメータ:温度、圧力、速度、時間、位置. Mastering the art of tuning is essentially the strategic orchestration of these five variables. Drawing on decades of shop floor experience, this guide breaks down the underlying logic, standard value ranges, tuning priorities, and troubleshooting strategies for each parameter.
1. 温度:可塑化の基礎
温度は他のすべてのパラメータの前提条件です。温度プロファイルが正しくない場合、圧力や速度を調整しても無駄になります。主な目的は、熱劣化や冷塊の発生を防ぎ、均一な溶融と最適な流れを実現することです。温度システムは、バレルゾーン、ノズル、金型、材料乾燥の4つの要素で構成されています。
バレルゾーン温度
樽の加熱は厳格な手順に従わなければならない 勾配プロファイル(低から高へ) 供給口からノズルまで、ブリッジングを防ぎ、均一な可塑化を確保するため:
- 給餌口(後部ゾーン): 最低温度。樹脂を予熱し、ペレットが早期に溶けるのを防ぎ、ブリッジングや供給詰まりを防止します。
- 圧縮ゾーン(中央): せん断熱によって樹脂が可塑化され始める主要な溶融領域。
- 計測ゾーン(前面): 最高温度。溶融物の均一性と粘度の一貫性を確保し、未溶融粒子を除去します。
- ノズルゾーン: よだれ(唾液分泌)や冷たいナメクジが歯槽内に入るのを防ぐため、前歯部よりやや低い位置に設ける。
標準温度範囲(一般参考):
- 汎用プラスチック: ABS (180-220°C), PP (190-230°C), PE (170-210°C), PS (180-210°C)
- エンジニアリングプラスチック: PC (250-300°C), PA6 (220-260°C), PA66 (240-280°C), POM (180-210°C), PBT (220-260°C)
チューニングのヒント: 薄肉部品や流動性の高い部品の場合は、充填性を向上させるために、成形前部の温度を上げてください。熱に弱い樹脂(POM、PVC、難燃性ABSなど)の場合は、黄変、ガス発生、脆化を防ぐため、温度を厳密に制限してください。ガラス繊維強化樹脂は、繊維とマトリックスの適切な融合を確保し、表面の斑点を防ぐために、やや高めの温度が必要です。
ノズル温度
ノズルは 10–20°C lower ノズル先端部よりも高温になります。過度の加熱は液だれや黒い斑点の原因となり、加熱不足はノズルの凍結、噴射量の不足、液漏れの原因となります。
金型温度
金型温度は、冷却速度、表面仕上げ、内部応力、寸法安定性を左右する。
- 低温成形(冷却時): サイクルタイムは短縮されるが、内部応力が高く、溶接線が目立ち、反りが発生する可能性がある。重要度の低い消費財に最適。
- 高温成形温度(加熱時): 冷却速度が遅く、表面光沢が優れ、溶接線が最小限に抑えられ、内部応力も低減されます。光学レンズ、精密歯車、および装飾部品に不可欠です。
経験則: 美観と精度を重視する場合は金型温度を高くし、大量生産の汎用部品の場合は金型温度を低くする。
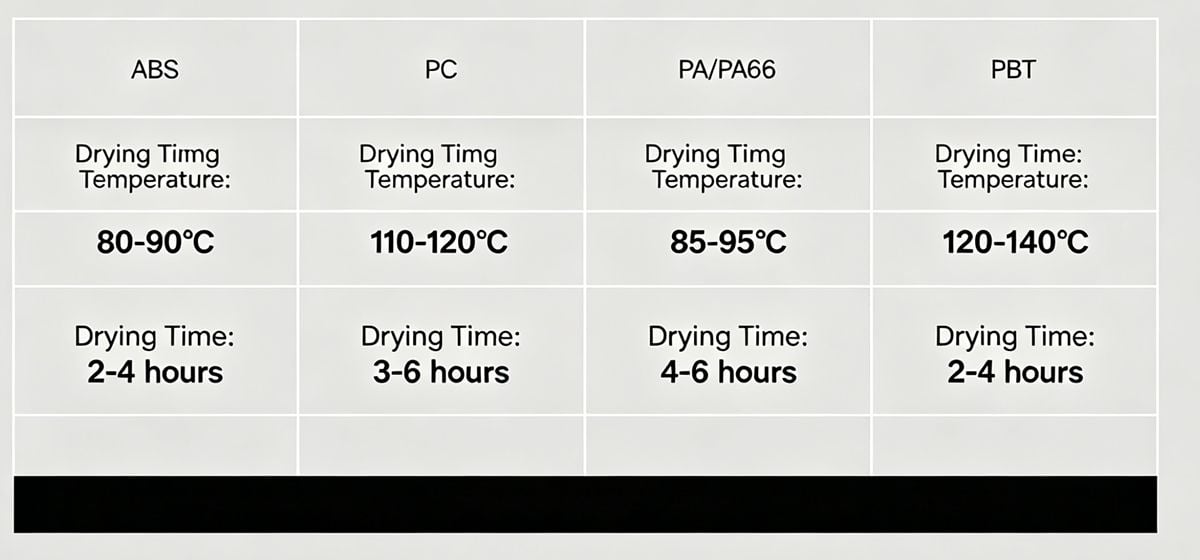
材料の乾燥(見落とされがちな要素)
融解の過程で水分が蒸気に変わり、広がり、気泡、加水分解を引き起こす。
- ABS: 70~80℃で2~4時間
- PC: 100-120°C for 4-6 hours
- PA/PA66: 90-110°C for 3-5 hours
- PBT: 120~140℃で3時間
2.圧力:寸法精度の原動力
圧力は溶融物を動かすための機械的な力を提供する。4つの主要な圧力は明確に理解し、決して混同してはならない。
噴射圧力
流れ抵抗を克服して空洞を満たす。
- 薄型/複雑な部品: 120–160 bar
- 標準部品: 80–120 bar
- 厚みのある部分/シンプルな部分: 60–90 bar 低すぎる 短いショットを引き起こす。 too high バリの発生、過度の金型変形、および極度の内部応力を引き起こします。
保持(充填)圧力
溶融物が冷却される際の体積収縮を補正します。 沈み込みの問題の80%は、保持圧力の調整不良に起因します。
- 標準設定: 噴射圧力の30%~70%。
- 厚い壁/沈みやすい場所: 50%–70%
- 壁が薄い場所/引火しやすい場所: 30%–40% 警告だ: 保持圧力が強すぎると、エジェクターの応力痕や部品の固着が発生し、圧力が弱すぎると、ヒケ、空隙、寸法不足などの問題が生じます。
Back Pressure
スクリュー回収時に加わる抵抗。溶融物の均一性、色の分散、および脱ガスを確保する。
- 標準: 5–15 bar
- 色合わせ/透明パーツ: 15–25 bar 低すぎる 空気の閉じ込めや斑点の発生を引き起こす。 too high せん断過熱、材料劣化、およびねじの過度の摩耗を引き起こす。
締め付け力
キャビティ内の圧力に耐えられるだけの十分な力が必要です。力が不足するとバリが発生し、力が強すぎると金型のパーティングラインやタイバーが損傷します。必ず投影面積に基づいて計算してください。
3. 速度:流れのダイナミクスと美観の制御
温度と圧力が基準値を設定する一方で、 速度が美的品質を左右する. Weld lines, jetting, and burn marks are almost always speed-related.
多段噴射速度(黄金律)
決して単一速度を使用しないでください。 「遅い→速い→遅い→クッション」 リズム:
- ゲート入場(低速): ジェット噴射、ゲートブラッシュ、コールドスラグインジェクションを防止します。
- 虫歯治療(中速): 部品の大部分を素早く充填し、早期の凝固や溶着線の発生を防ぎます。
- 充填終了/排気(低速): 閉じ込められた空気を逃がし、焦げ跡や閃光を防ぎます。
回復速度
背圧と組み合わせる。背圧が高い場合は、せん断焼けを防ぐために回復速度を遅くする必要がある。背圧が低い場合は、中程度の回復速度が許容される。
エジェクター速度
射出は常にゆっくりと均一に行ってください。射出速度が速すぎると、応力による白化や部品の変形の主な原因となります。
4. 時間:大量生産のためのプロセスの確立
時間パラメータは再現性を確保し、サイクル効率を最適化します。
- 注射時間: 射出速度プロファイルに合わせる必要があります。速すぎるとベントの問題が発生し、遅すぎるとサイクル時間が無駄になります。
- 保持時間: 門が凍りつくまで持ちこたえなければならない。 プロのアドバイス 部品の重量が安定するまで、保持時間を徐々に長くしてください。それが最適な保持時間です。保持時間を長くしすぎても何のメリットもなく、時間の無駄になります。
- 冷却時間: サイクル全体の60%以上を占めます。射出成形時の反りを防ぐために必要な時間だけ冷却してください。厚みのある部品を不必要に冷却しすぎないでください。
5. 位置:精密制御の鍵
位置パラメータは、プロセスの各段階間の遷移のトリガーポイントとして機能します。これが、基本的なオペレーターと科学的な成形技術者を分ける決定的な要素です。
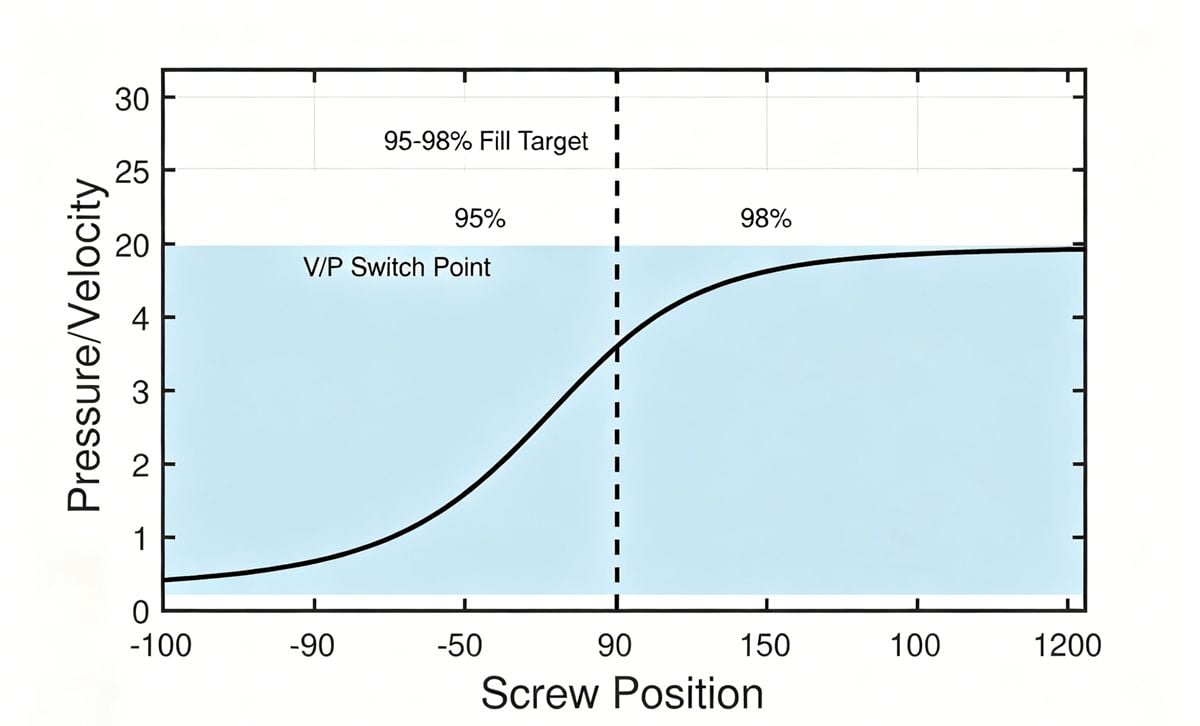
V/P切り替え点(速度-圧力変換点)
最も重要な位置パラメータ。これは、機械が速度制御充填から圧力制御包装に移行するタイミングを決定します。
- 早すぎる切り替え: キャビティの充填不足 → ショートショットとシンクマーク。
- 切り替えが遅すぎた: キャビティが過剰に充填されている → バリ、高い内部応力、およびパーティングラインの損傷。 ターゲット: キャビティが 95%–98% full.
ショットサイズ(回復ポジション)
緩衝材/クッションのサイズを決定します。クッションのサイズを一定に保つことで、ショットごとの重量の一貫性が確保されます。
科学的チューニング階層:マスターのためのチェックリスト
トラブルシューティングを行う際は、新たな問題の発生を防ぐため、以下の手順を厳守してください。
- まず温度を設定してください。 可塑化の基準値を設定する。
- 圧力設定2: 適切な充填と梱包を行ってください。
- 速度調整3: 美観と通気性を向上させる。
- ロック時間&最終位置: 再現性を確保するために、プロセスを強化する。
欠陥主導型トラブルシューティングマトリックス
- 沈み込み痕/空隙/寸法不安定性: 保持圧力、冷却時間、金型温度を調整してください。
- フラッシュ: 射出/保持圧力を下げるか、充填終了速度を遅くするか、またはクランプ力を上げる。
- 火傷痕/広がり/気泡: 背圧を調整したり、射出速度を最適化したり、通気を改善したり、材料の乾燥状態を確認したりする。
- 溶接線: 溶融温度/金型温度を上げるか、射出速度プロファイルを調整してください。
- エジェクターの応力/反り: 冷却時間を最適化し、保持圧力を低減し、排出速度を遅くする。
最後の黄金律: 生産中にパラメータを大きく変動させないでください。微調整で 5%–10%そして、結果を評価する前に、20~30サイクルが安定するまで待つ。
射出成形における真の熟練とは、汎用的なパラメータシートを暗記することではありません。材料のレオロジー、金型のダイナミクス、機械の運動学を理解し、堅牢で科学的に検証されたプロセスを構築することです。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean