 日本語




ガスアシスト射出成形に関する基礎知識
ガスアシスト射出成形(GAIM)、別名GRIMは、先進的な 射出成形 このプロセスは国際的に広く応用されており、国内でも採用が進んでいます。その原理は、比較的低圧の不活性ガス(低コスト、安全性、冷却特性から窒素が一般的に使用され、圧力範囲は0.5~300MPa)を用いて、金型キャビティ内の樹脂の一部を置き換え、圧力を保持するというものです。これにより、優れた性能を持つ成形品が得られます。
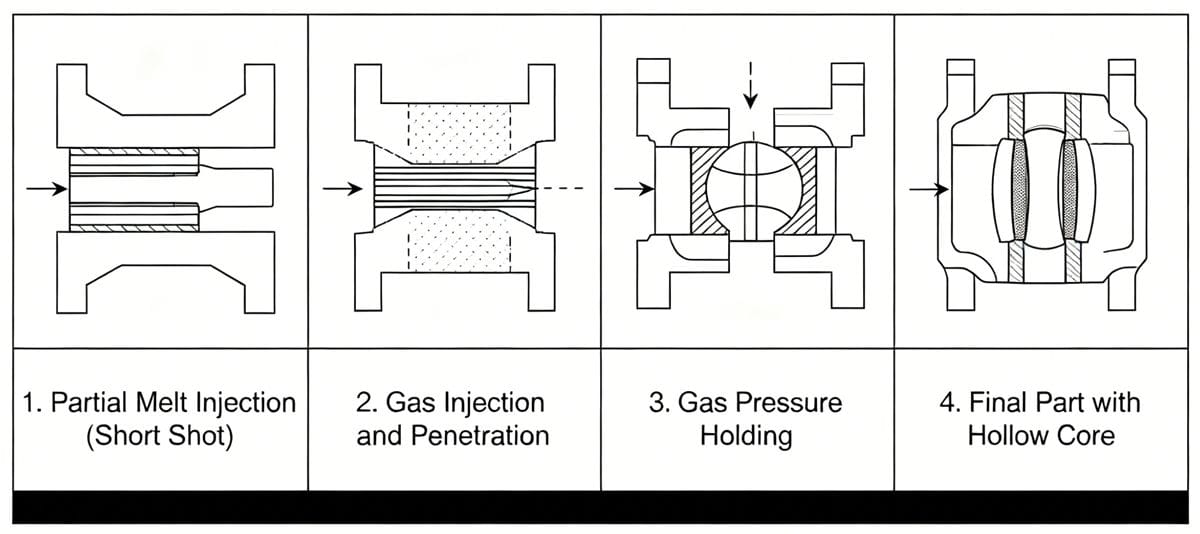
ガスアシスト射出成形の利点
GAIMは、従来の射出成形と発泡成形の両方の限界を克服し、いくつかの重要な利点を提供します。
優れた部品性能
- 空隙や沈み跡を解消します。 壁厚が変化する補強リブやボス部にガス通路を戦略的に配置し、短時間の射出成形後にガスを導入することで、冷却中の樹脂収縮を補正します。これにより、空隙やヒケの発生を効果的に防止します。
- 内部応力と反りを軽減します。 冷却中、ガスノズルから溶融金属の流れの終端まで連続したガス流路が形成されます。これにより、圧力損失のない均一な圧力分布が確保され、残留応力が大幅に低減され、部品の反りが防止されます。
- 部品の強度を高めます。 中空補強リブとボスを採用した設計により、強度対重量比は同等のソリッド部品の約5倍に向上しています。また、断面二次モーメントも大幅に増加し、部品全体の構造的完全性を高めています。
- 設計の柔軟性を向上させます。 GAIMは、肉厚が不均一な部品の成形を可能にします。これにより、従来は複数の部品に分けて製造する必要があった複雑な部品を、単一工程で製造できるようになり、組み立てが簡素化されます。例えば、数十個の金属部品で構成されていた複雑な自動車のドアパネルは、GAIMとプラスチック合金材料を用いることで、単一工程で成形することに成功しました。
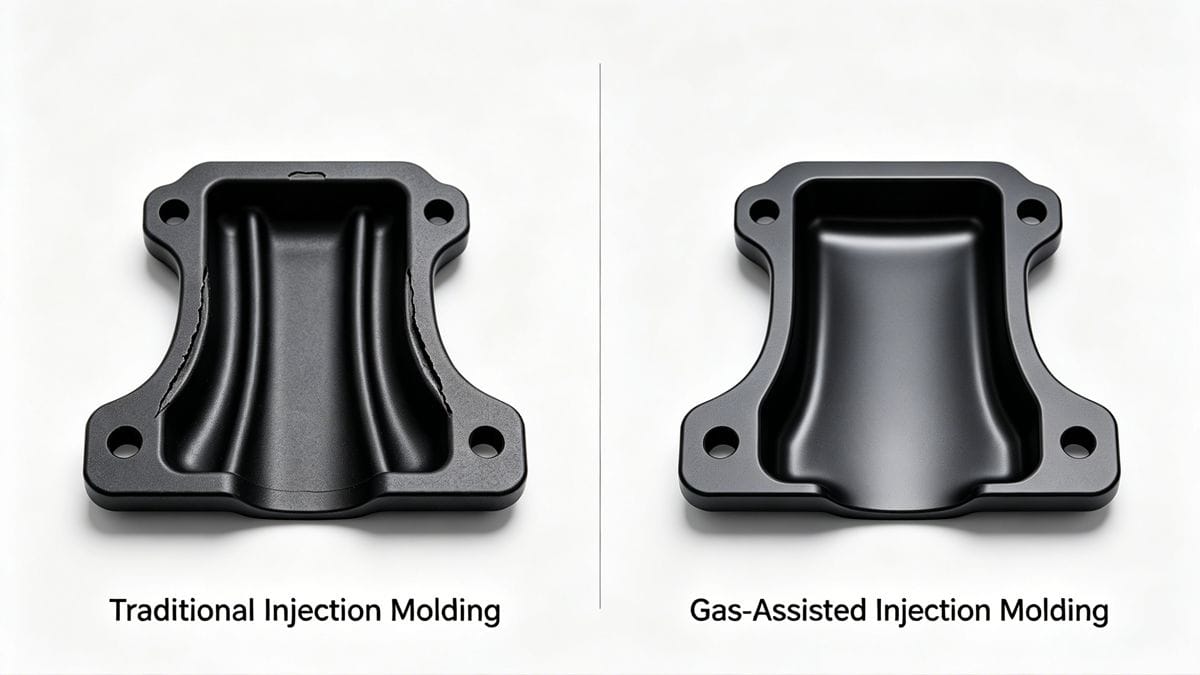
費用対効果
- 原材料を節約します: GAIMは、部品の厚みのある部分に空洞を形成することで、最終製品の重量を10%から50%削減できる。
- 設備コストを削減します。 従来の射出成形と比較して、GAIMはより低い射出圧力と型締め力(25%~50%削減)を必要とし、エネルギー消費量を最大30%削減します。
- サイクルタイムを短縮します。 厚い部分からコア材を除去することで、冷却時間を大幅に短縮でき、場合によっては最大50%短縮できる可能性がある。
これらの利点により、ガスアシスト射出成形は、テーブルトップ、ドア、パネルなどの大型で平らな製品、家電製品、テレビ、事務機器などの大型筐体、およびベース、自動車の計器盤、バンパー、ヘッドライトカバーなどの構造部品の製造に最適です。
成形材料の選定
理論上、従来の射出成形に適した熱可塑性樹脂はすべてGAIMで使用可能であり、充填樹脂や強化プラスチックも含まれる。しかし、一部の材料には課題がある。熱可塑性ポリウレタンのような流動性の高いプラスチックは制御が難しく、高粘度樹脂はより高いガス圧を必要とする。さらに、ガラス繊維強化材料は装置の摩耗を引き起こす可能性がある。
GAIM(ガスアシスト射出成形)では、材料選定が非常に重要です。部品の肉厚や表面品質は、主に原材料の特性によって決まり、プロセスパラメータの影響は限定的だからです。下の表は、ガスアシスト射出成形でよく使用されるプラスチックの一覧です。
| 素材カテゴリ | 例 | 適合性に関する注意事項 |
|---|---|---|
| 非常に適している | PA(ポリアミド)、PBT(ポリブチレンテレフタレート) | 独自の結晶化安定性を備えているため、GAIMに特に適しています。 |
| 一般的に使用される | PA6、PA66、PP(ポリプロピレン) | GAIMアプリケーションで頻繁に使用されます。 |
| 半結晶性 | 様々な | 急速な冷却により外面に非晶質境界層が形成されることがあり、品質に影響を与える可能性がある。 |
| 強化 | ガラス繊維強化プラスチック | 高強度が得られるが、装置の摩耗を引き起こす可能性がある。分子配向は金型壁付近で発生する。 |
ガス流路の設計(部品別)
ガス流路の設計は、GAIMにおいて最も重要な要素の一つです。ガス流路の設計は、ガスの流れ経路を決定し、初期の溶融流動に影響を与え、最終的には部品の剛性と品質に影響を及ぼします。
ガス流路の一般的な形状 補強リブ付きの大型パネルの場合、ベースプレートの厚さは通常3~6mmです。ガス流路距離が短い小型部品の場合は、1.5~2.5mmまで薄くすることができます。補強リブの壁厚は、隣接する壁厚の100~125%まで厚くしても、ヒケは発生しません。ガス流路は、ゲートに対して連続的、対称的、または一方向である必要があり、その体積は部品全体の体積の10%未満でなければなりません。
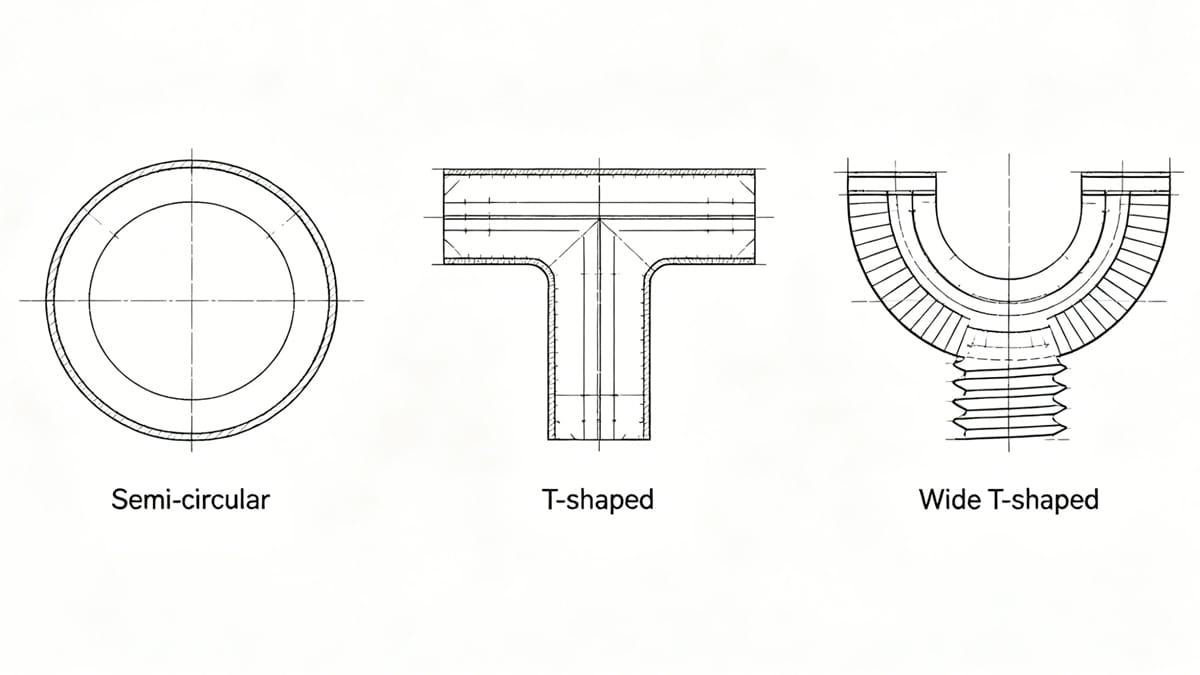
部品強度解析 補強リブを備えた従来の部品は、ヒケや反りが発生しやすいという問題があります。GAIMは、部品の強度を確保しながらこれらの問題を克服します。同じベースプレートの厚さの場合、中空の幅広T字型リブ(図1(e)参照)を備えた部品は、狭いT字型リブを備えた部品よりも強度が高く、狭いT字型リブを備えた部品は、中空半円形リブ(図1(a)参照)を備えた部品よりも強度が高くなります。リブは剛性を高めますが、局所的な応力を加えると部品が著しく弱くなる可能性があります。
ガス流路の寸法 ガス流路の寸法はガスの流れ方向と密接に関係しており、ガスは常に抵抗が最も少ない経路をたどります。直径 D のパイプを流れる安定したニュートン流体の場合、圧力降下は ΔP = 32μVL/D の式で表されます。ここで、μ は粘度、V は平均流速、L は長さです。ガスの粘度は非常に低いため (樹脂の粘度の 0.1% 未満)、長さ方向の圧力降下は無視でき、抵抗は主に樹脂によるものです。
擬塑性流体の圧力降下式も同様です。したがって、ゲートからの異なる方向における圧力降下(ΔP)を比較することで(LとDを比較することで)、ガスの優先的な流れ方向を定性的に判断できます。ΔPが小さい方向が、ガスが最初に流れる経路となります。流路寸法を変更すると圧力降下が変化し、それによってガスの流れを制御し、部品の品質に影響を与えることができます。
金型設計
GAIMは比較的低い射出圧力と型締め力を使用するため、金型は標準的な金型鋼だけでなく、亜鉛合金や鍛造アルミニウムなどの軽量合金からも製造できる。
GAIMの金型設計は、従来の射出成形と同様です。ただし、金型や部品構造の不良によって生じた欠陥は、プロセスパラメータの調整では修正できないため、設計自体を変更する必要があります。従来の成形における一般的な設計原則は引き続き適用されますが、以下の点に特に注意が必要です。
- ジェット噴射を避ける: GAIMは薄肉で特殊形状の管状部品の成形に用いられる傾向にあるものの、依然として主に大容量のキャビティ成形に利用されている。ゲート部における高いせん断応力は、ジェット噴射などの溶融破壊現象を引き起こす可能性がある。これは、ゲートサイズを大きくするか、部品の薄い部分にゲートを配置することで軽減できる。
- キャビティ設計: ショートショット量やガス射出圧力といったパラメータを安定的に制御することが難しいため、特に高品質な部品を製造する場合は、一般的にシングルキャビティ金型が推奨されます。マルチキャビティ金型を使用する場合は、バランスの取れたランナーシステムが不可欠です。
- ゲート設計: 通常、ゲートは1つだけ使用されます。その位置は、ショートショット中に溶融金属がキャビティを均一に満たし、ジェット噴出を防ぐようにする必要があります。ガスニードルがマシンノズルまたはランナーシステムにある場合、ガス注入前に溶融金属が固化しないように、ゲートは十分に大きくなければなりません。よくある問題は、ガスが意図したチャネルから薄い部分に浸透し、表面に「ガスフィンガリング」が発生することです。これは多くの場合、ゲートサイズとガス遅延時間が不適切であることが原因で、回避する必要があります。
- ランナーの形状: ランナーの形状はゲートに対して対称または一方向性である必要があり、ガスの流れ方向は溶融樹脂の流れ方向と同じでなければならない。
- オーバーフロー設計: 金型には、流量バランスを調整し、所望の中空流路を実現するためのオーバーフロー空間を設ける必要がある。
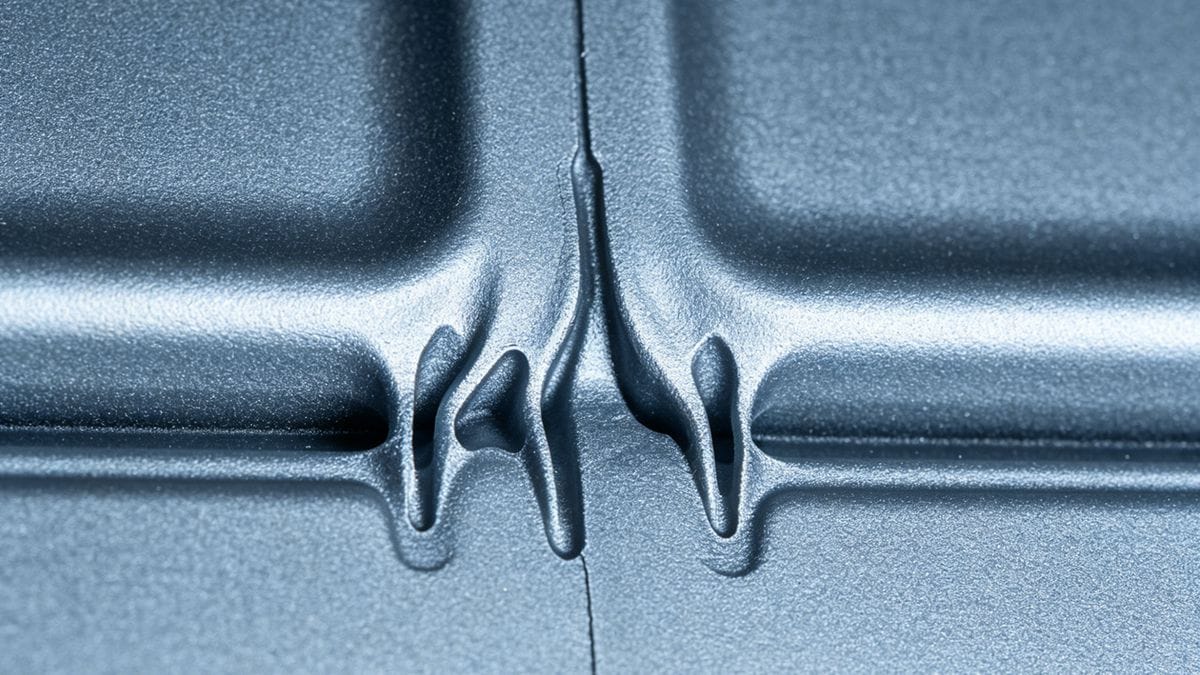
ガスアシスト射出成形技術は、家電、自動車、家具、事務用品などの業界で幅広く利用されています。今後の発展は、寸法安定性の向上、高品質な薄肉部品の製造、特殊形状のチューブの製造、そして自動車業界における金属部品の代替へと向かっています。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean