 Français



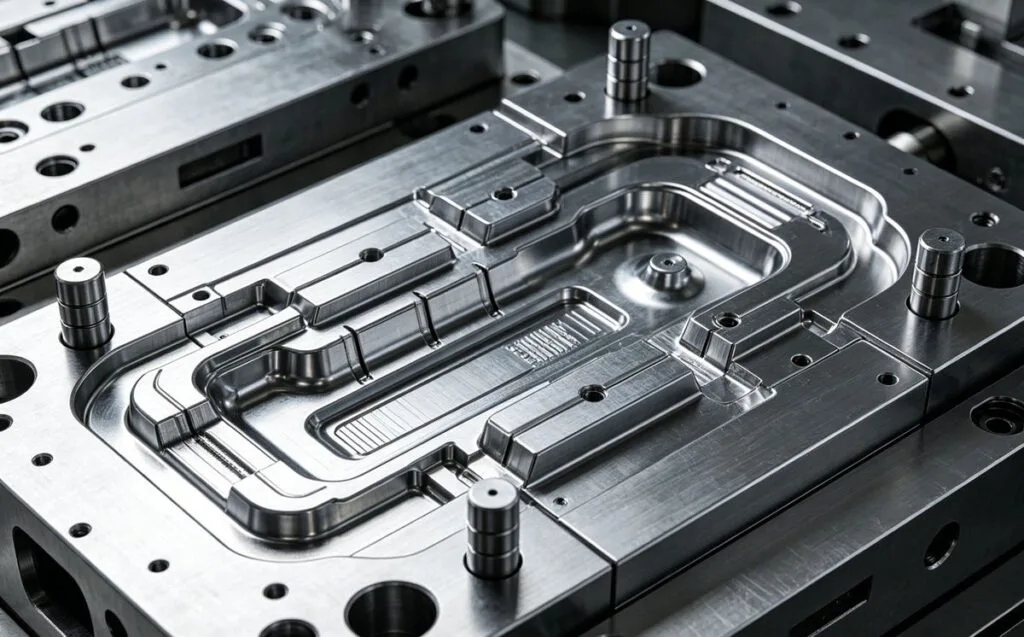
Introduction: The Basics of Precision Molding
Precision injection molding[^1] is a complex process influenced by a myriad of environmental conditions and technical factors. Fundamentally, the quality of the final product relies on four pillars: plastic materials, injection molds, injection processes, and injection equipment.
Before the design phase begins, engineers must select the appropriate engineering plastics based on the product's operating environment. Subsequently, the choice of the moulage par injection[^2] machine depends on the selected material, required dimensional accuracy, part weight, quality standards, and the anticipated mold structure.
> Point à retenir : The selection of materials and machinery is not an isolated step but the foundation of the entire precision molding project.
The Critical Role of Mold Design
Among all factors, the injection mold is the key to obtaining precision plastic parts that meet quality requirements. A rational conception de moules[^3] directly dictates the quality of the finished product.
The dimensions of the mold cavity are derived from the required part dimensions plus the material's shrinkage rate. However, shrinkage is not a static number. While plastic manufacturers provide a recommended range, the actual shrinkage is dynamic and depends on:
- Gate form, location, and distribution.
- Crystalline orientation (anisotropy) of the engineering plastic.
- Part geometry and dimensions.
- Distance from the gate.
Understanding Plastic Shrinkage Rates
To achieve precision, one must understand the variables affecting shrinkage. The main factors include:
- Thermal shrinkage.
- Phase change shrinkage.
- Orientation shrinkage.
- Compression shrinkage.
- Elastic recovery.
These factors are intrinsically linked to the molding and operating conditions. Therefore, mold designers must possess extensive experience to correlate these factors with molding conditions.
Factors Designers Must Consider:
- Injection pressure vs. cavity pressure.
- Filling speed.
- Melt temperature vs. mold temperature.
- Gate cross-sectional area and wall thickness.
- Filler content (e.g., glass fiber) and material crystallinity.
The Physics of the Injection Process
The injection molding process is a transformation of plastic from a solid state (powder or granules) to a liquid state (melt), and back to a solid state (finished part).
During this transition, the material undergoes the effects of three critical "fields":
- Temperature Field: Heat transfer during melting and cooling.
- Flow Field: The movement of the melt through the runner and cavity.
- Density Field: Changes in material density during packing and cooling.
Different polymers—whether thermosetting or thermoplastic, crystalline or amorphous—exhibit different structural morphologies and rheological properties under these fields. Any factor affecting these fields will inevitably impact the physical and mechanical properties, dimensions, shape, precision, and appearance of the final product.
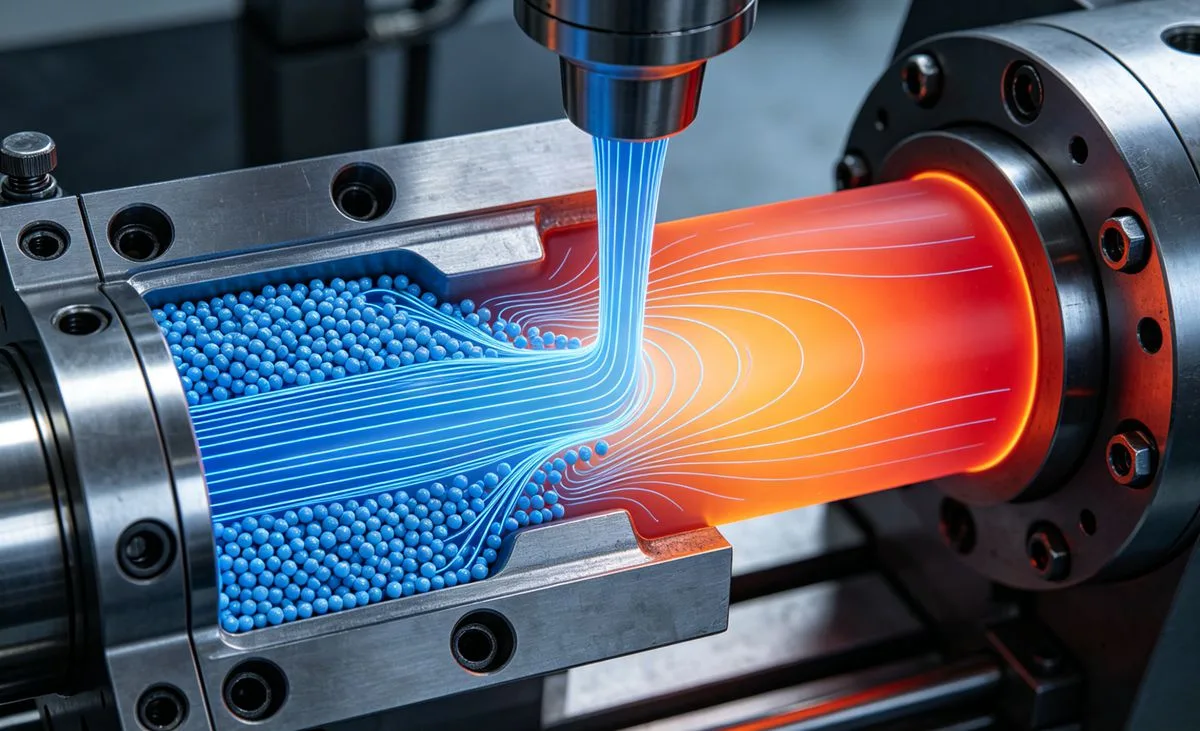
Comparison: Precision vs. Standard Molding
Precision injection molding differs significantly from standard molding, particularly regarding pressure and speed. To achieve smaller shrinkage rates[^4] and higher accuracy, precision molding often employs specific parameters.
| Fonctionnalité | Standard Injection Molding | Precision Injection Molding |
|---|---|---|
| Injection Pressure | Modéré | High or Ultra-High Pressure |
| Injection Speed | Variable | High-Speed Injection |
| Goal | General shape formation | Minimizing shrinkage & tight tolerances |
| Process Control | Standard | Strict control of Temp, Flow, and Density fields |
Conclusion
Analyzing the intrinsic link between process factors, polymer performance, and structural morphology is vital. By understanding these relationships, manufacturers can:
- Reasonably formulate injection molding processes.
- Design and manufacture molds according to precise specifications.
- Select the most appropriate injection molding equipment.
Ultimately, controlling these variables ensures that the internal structure of the polymer translates into a high-quality, precision external product.
[^1]: Explore this resource to gain insights into best practices that enhance quality and efficiency in precision injection molding. [^2]: Explore this link to gain a comprehensive understanding of injection molding processes and their applications. [^3]: This link offers valuable guidelines for effective mold design to improve product quality. [^4]: Understanding shrinkage rates is crucial for achieving precision; this resource provides in-depth insights.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean