 日本語



射出成形のトラブルシューティング
ホーム
射出成形のトラブルシューティング
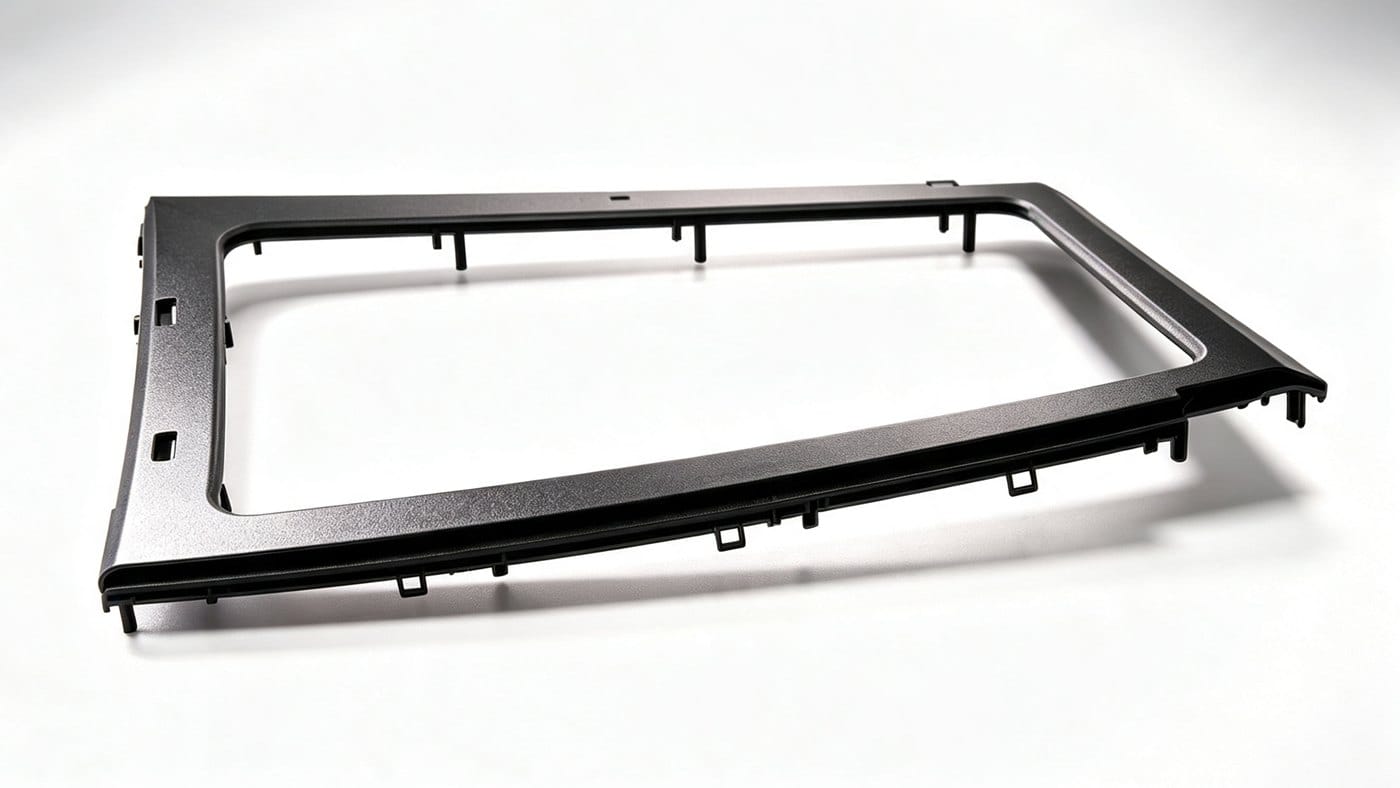
大型の平らな射出成形部品は、反りや歪みが生じやすいことで知られています。表面積が大きいため、これらの部品は大きく収縮します。分子配向が激しく、金型の冷却が不均一な場合、収縮率は方向によって異なり、薄い、…
 アレックス・ユー
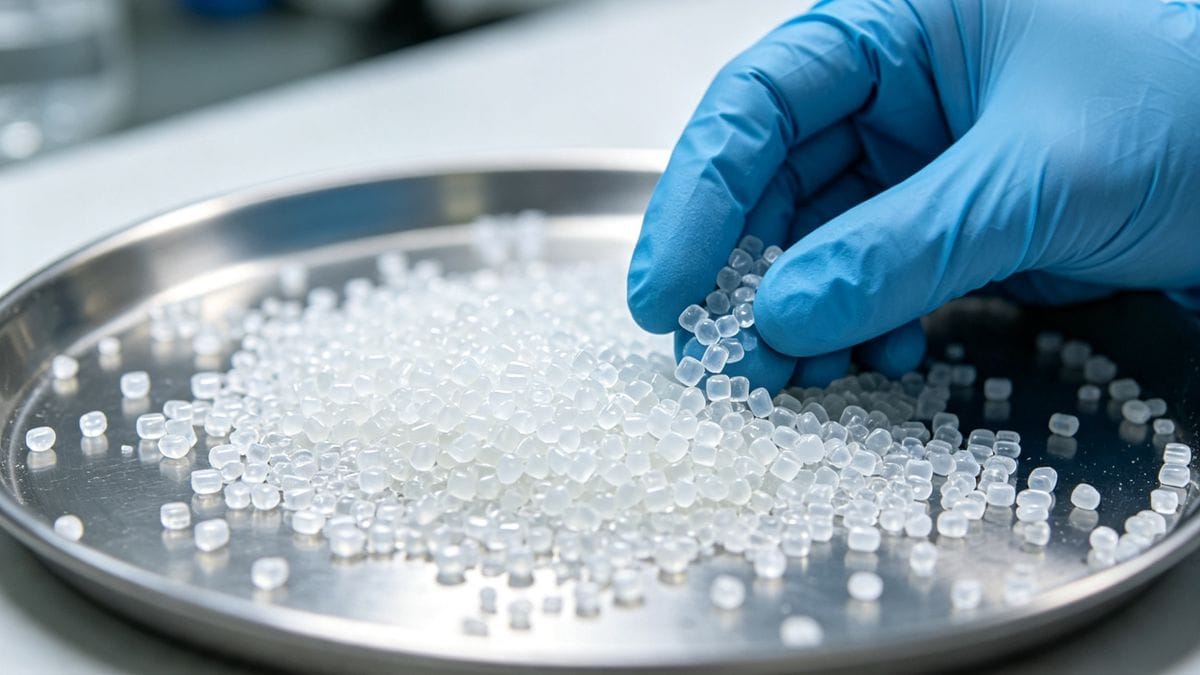
不完全な射出成形(しばしば「ショートショット」と呼ばれる)は、プラスチック製造における最も一般的な課題の1つです。幸いなことに、これは通常、非常に簡単に解決できます。標準的なプロセス調整で結果が得られない場合、根本原因は多くの場合、金型設計または…にあります。
アレックス・ユー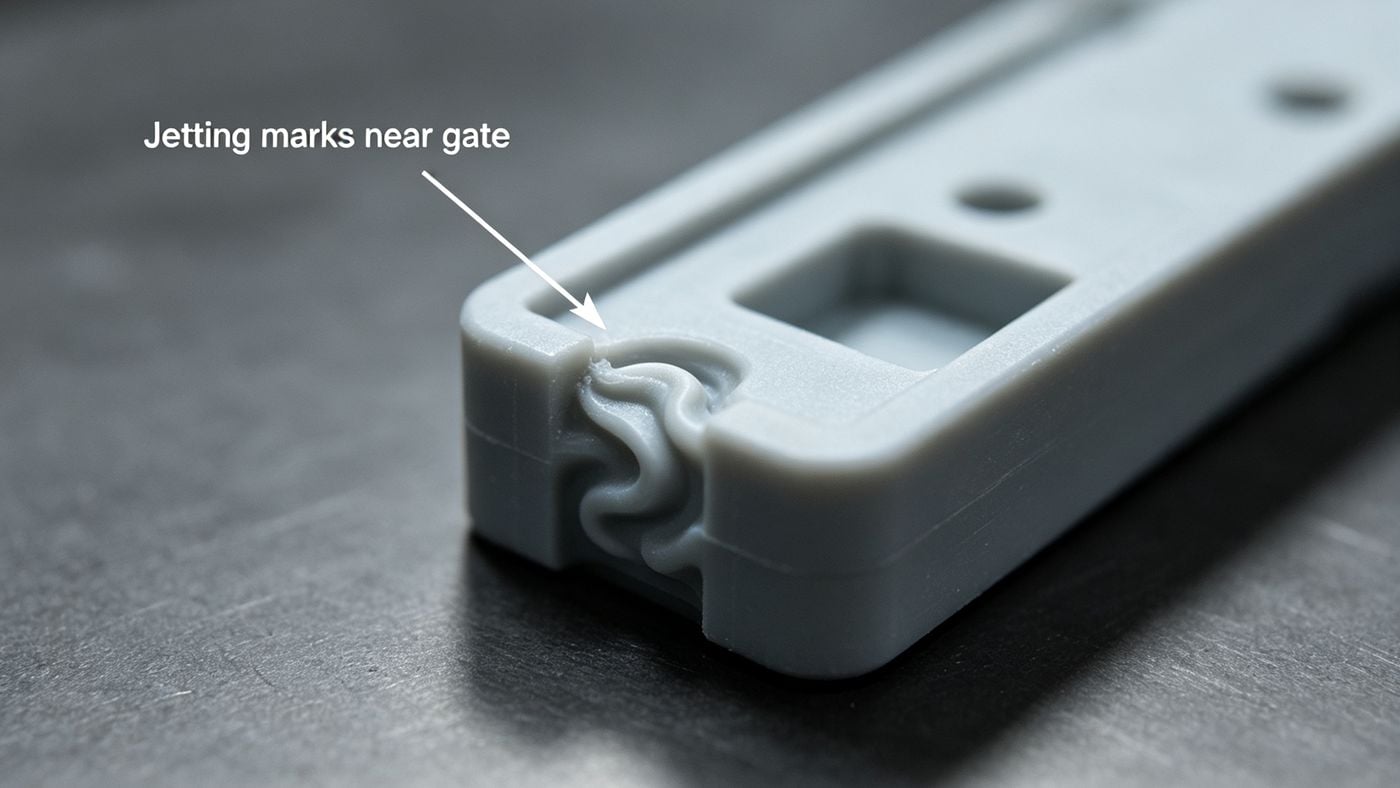
射出成形は精密な科学ですが、わずかなずれでも高額な欠陥につながる可能性があります。オペレーターが直面する最も厄介な問題の 1 つは、ノズルからの液だれ (多くの場合、噴射や噴射痕を伴います) です。通常、ゲート付近、特に…付近で蛇のような筋として現れます。
アレックス・ユー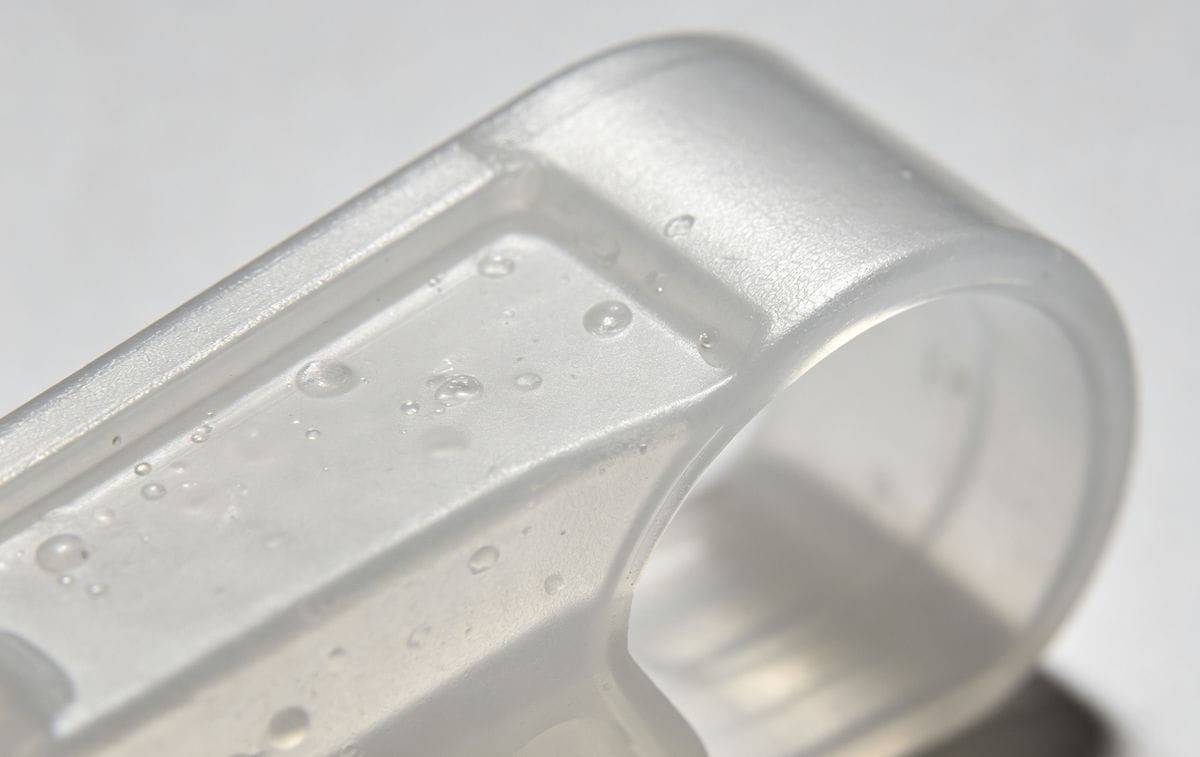
射出成形は非常に精密な製造プロセスですが、生産上の課題がないわけではありません。プロセス エンジニアであれ、品質管理マネージャーであれ、欠陥に遭遇すると、コストのかかるダウンタイムや材料の無駄につながる可能性があります。この包括的なガイドでは、...
アレックス・ユー
プラスチック射出成形における寸法ばらつきの修正方法:包括的なトラブルシューティングガイド プラスチック射出成形では、寸法精度が非常に重要です。部品が収縮したり、反ったり、公差仕様を満たさなくなったりすると、高額な組み立て不良や不良バッチにつながる可能性があります。…
アレックス・ユー
寸法のばらつきは、射出成形において最も厄介な問題です。収縮が小さすぎたり、バリが大きすぎたり、バッチ間のずれがあったり、成形後の反りがあったりと、多くの工場では機械の調整や金型のテストを絶えず繰り返していますが、真の安定性を得ることができません。オペレーターが犯す最大のミスは?…
アレックス・ユー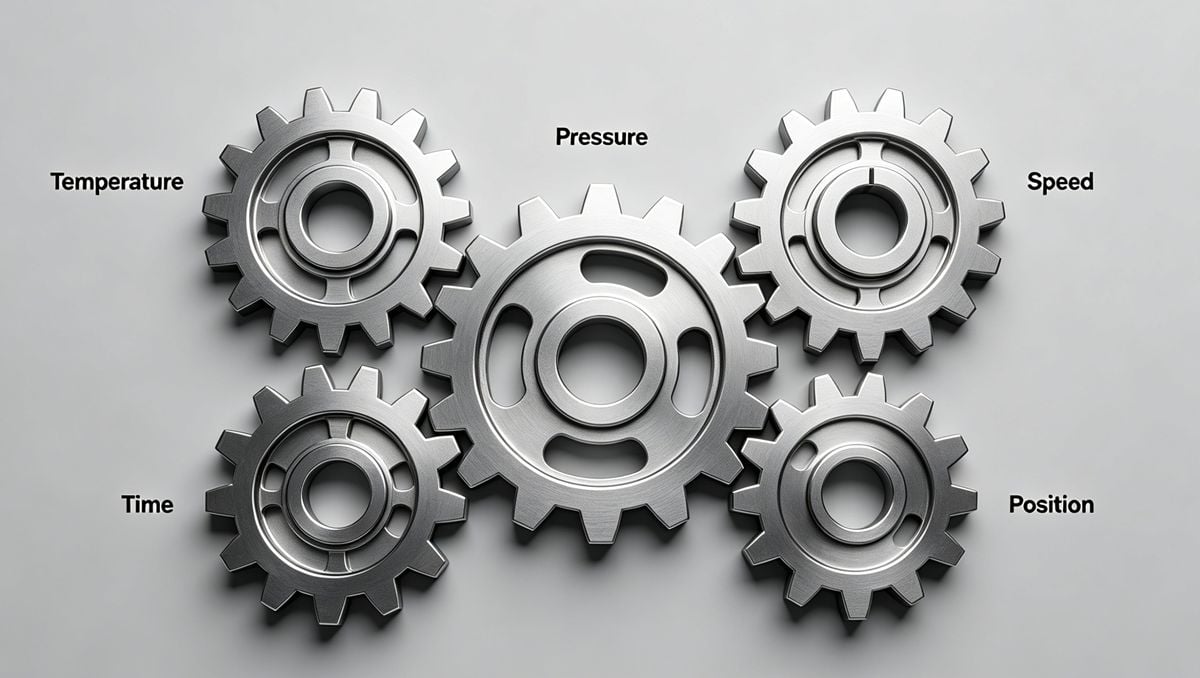
射出成形パラメータの習得: 調整ロジック、標準値、および欠陥のトラブルシューティング ベテランの成形技術者は、基本的な真実を知っています。金型が基礎を築き、原材料が特性を決定しますが、プロセス パラメータが歩留まり率を決定します。一般的な射出成形の欠陥の 90% 以上は、...
アレックス・ユー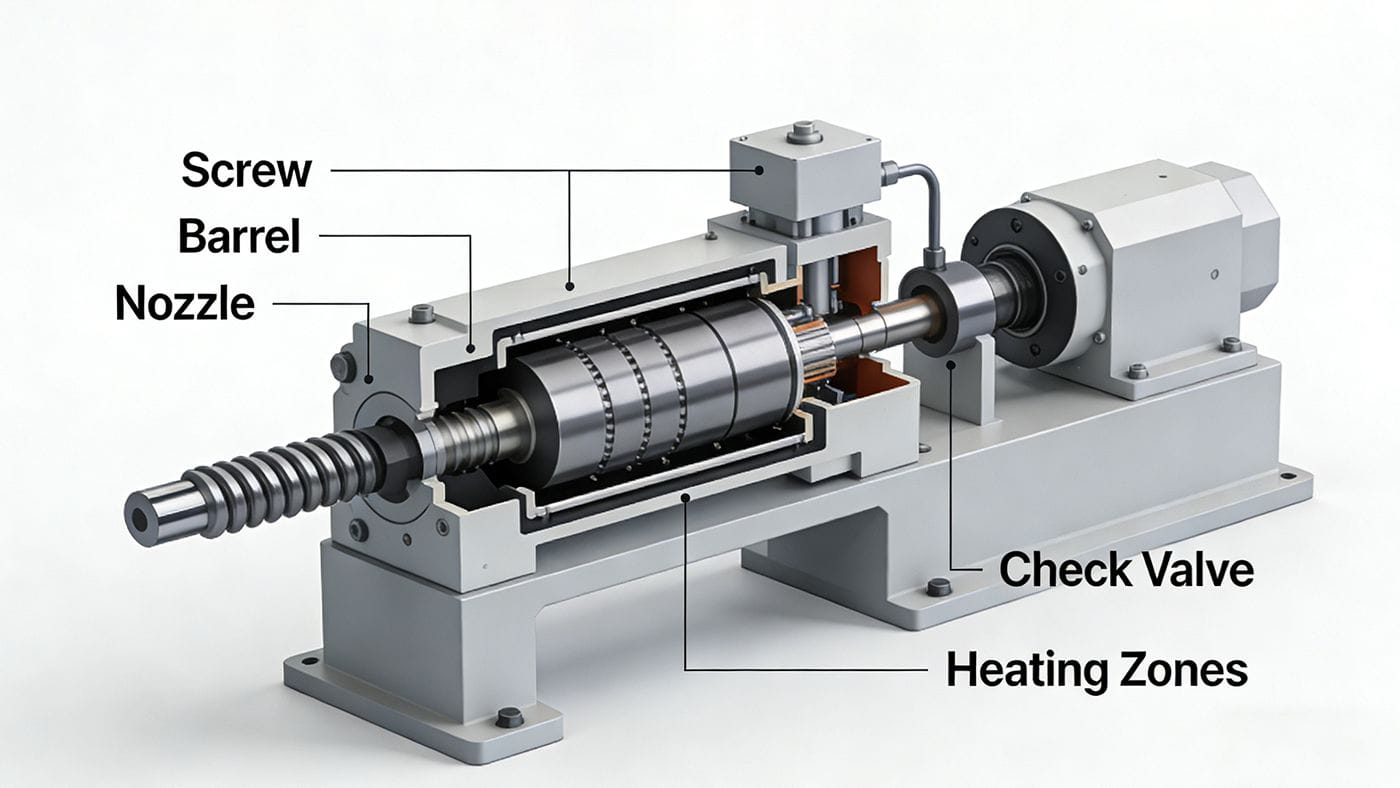
はじめに 可塑化ユニットは射出成形機[^1]の中核であり、溶融ポリマーを安定的に溶融、均質化、供給する役割を担っています。わずかな不具合でも、生産の遅延、不良部品、または高額なダウンタイムを引き起こす可能性があります。この技術的に正確なガイドでは、可塑化ユニットでよく発生する16の故障[^2]について詳しく説明します。
アレックス・ユー English English
 French
 Dutch
 German
 Japanese
 Korean